
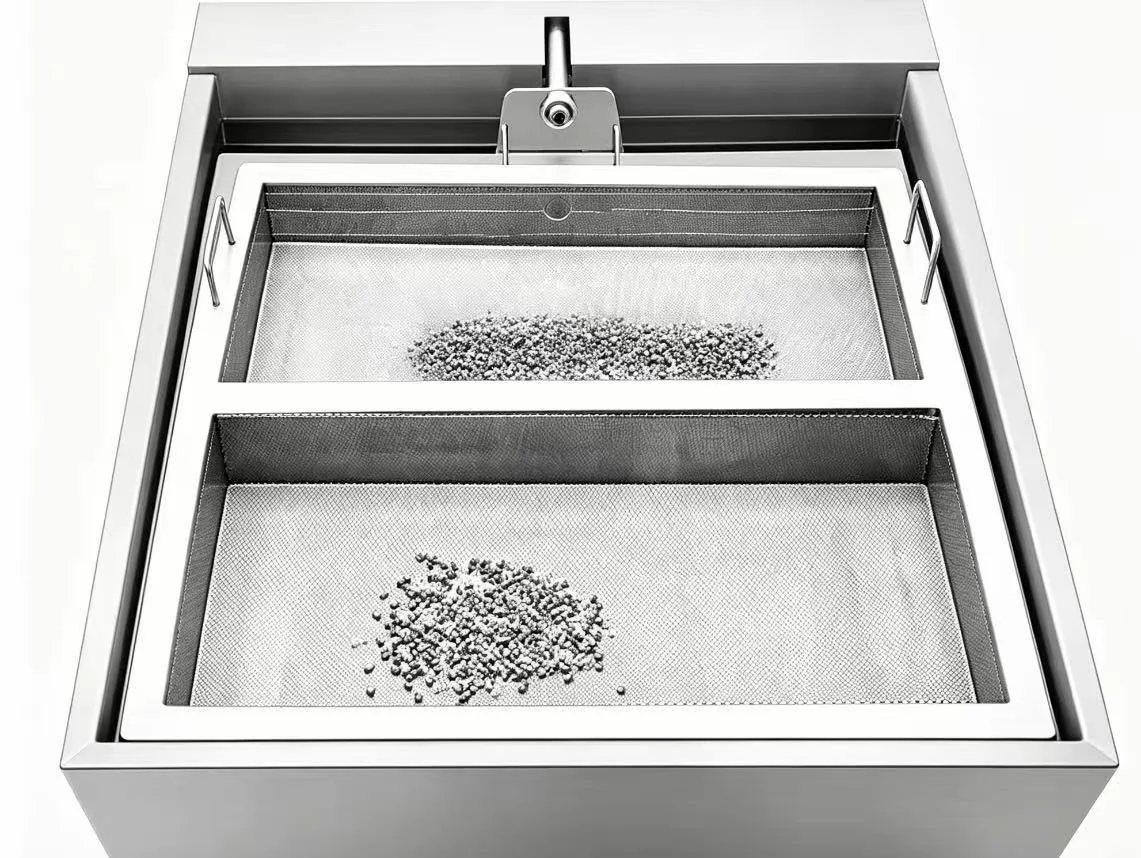
صنعتی سنگل ٹینک اور خصوصی کلینر
فلٹریشن اور آئل سکیمر کے ساتھ الٹراسونک کلینر
گردش کرنے والی فلٹریشن اور تیل پانی کی علیحدگی کے ساتھ سنگل ٹینک الٹراسونک صفائی
ترتیب دیکھیں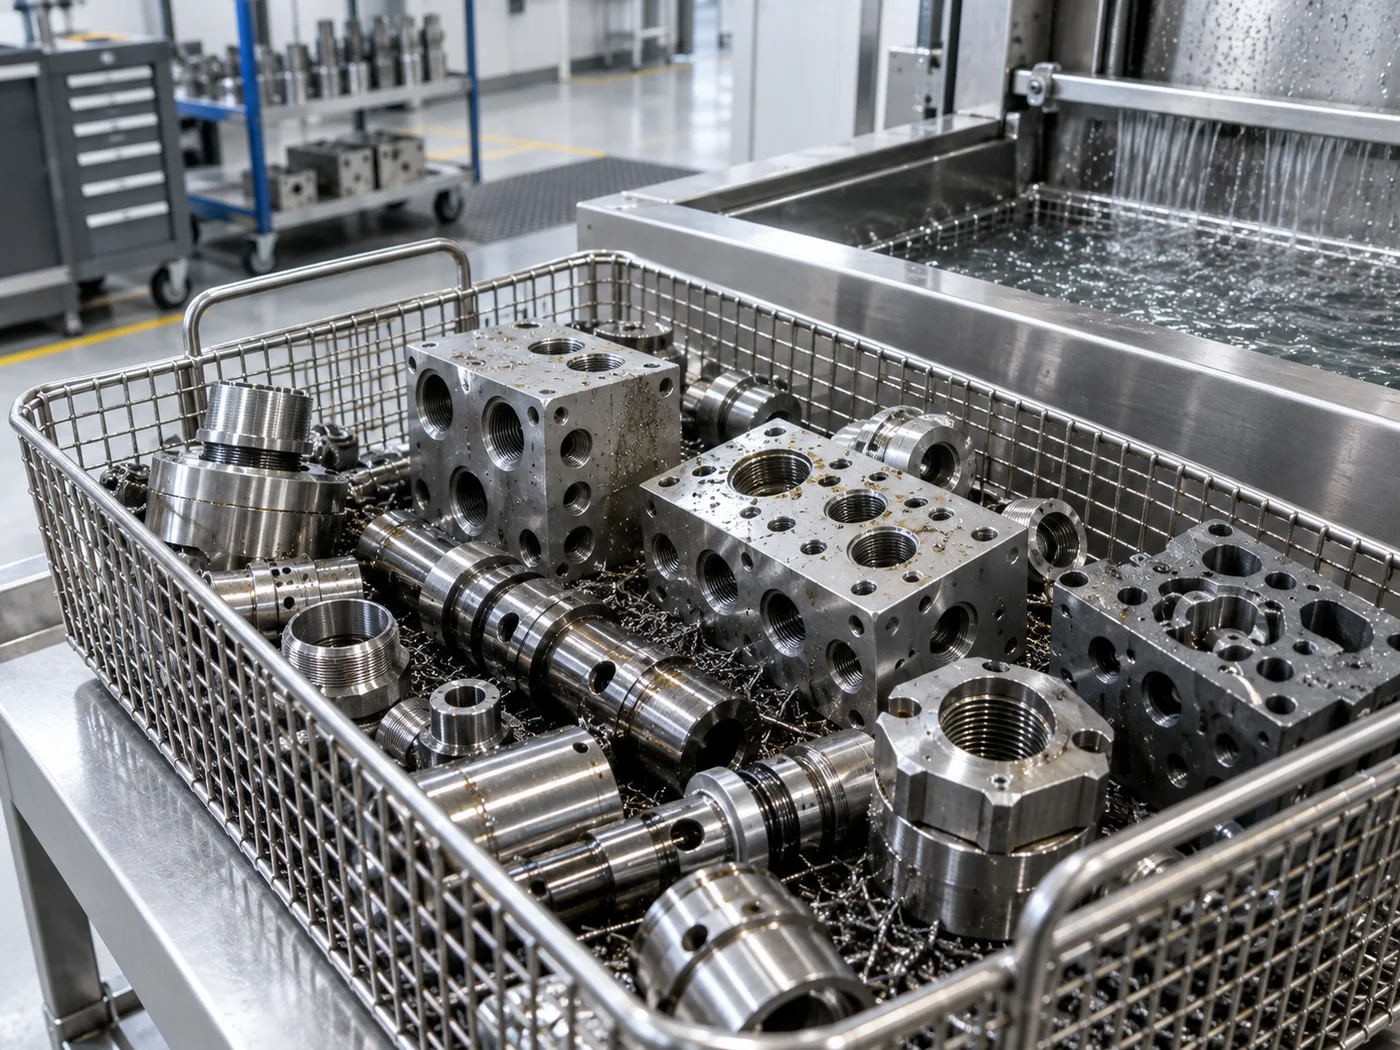
LENJEX صنعتی صفائی
ڈرائنگ آئل، سٹیمپنگ چکنا کرنے والا اور بھاری مقدار میں سٹیمپڈ اور شیٹ میٹل حصوں سے جرمانے کو ہٹاتا ہے۔
الٹراسونک کیوں؟
مہر شدہ اور شیٹ میٹل کے پرزوں میں ڈرائنگ اور اسٹیمپنگ آئل، چکنا کرنے والے مادے، جرمانے اور بعض اوقات ہلکا زنگ ہوتا ہے۔ الٹراسونک صفائی ان مٹیوں کو کریزوں، کھینچی ہوئی خصوصیات اور گھونسلے یا ڈھیر والے حصوں کی سطحوں سے اٹھاتی ہے، نہانے کو قابل استعمال رکھنے کے لیے تیل کی سکمنگ کے ساتھ۔
کام قریب سے جڑا ہوا ہے۔ کم کرنے والا اور تیل اور چکنائی کو ہٹانا. اے فلٹریشن کے ساتھ الٹراسونک کلینر سوٹ بیچ کے کام، جبکہ ایک روٹری ٹوکری لائن یا میش بیلٹ لائن مسلسل اعلی حجم کو ہینڈل کرتا ہے.
اسٹیج اور کیمسٹری کو منتخب کرنے سے پہلے تیل کی لوڈنگ، گھونسلے اور کسی بھی سنکنرن کے خطرے کا جائزہ لیا جاتا ہے۔

عام ورک پیس
آلودگی
صفائی کا ہدف
قبولیت سطح کی صفائی، تیل کی جانچ اور سنکنرن سے آزادی پر مبنی ہے، اکثر چڑھانا، کوٹنگ یا اسمبلی سے آگے۔
فیرس حصوں کے لئے زنگ روکنے والے یا فوری خشک کرنے کی ضرورت ہوسکتی ہے۔
تجویز کردہ ترتیب
حتمی ترتیب مٹی کی لوڈنگ، مواد، کلی کے معیار اور خشک کرنے کے رویے پر منحصر ہے۔
تجویز کردہ سامان
حتمی تصریح عمل کی جانچ اور پیداوار کے تجزیے کی پیروی کرتی ہے۔
صنعتی سنگل ٹینک اور خصوصی کلینر
گردش کرنے والی فلٹریشن اور تیل پانی کی علیحدگی کے ساتھ سنگل ٹینک الٹراسونک صفائی
ترتیب دیکھیں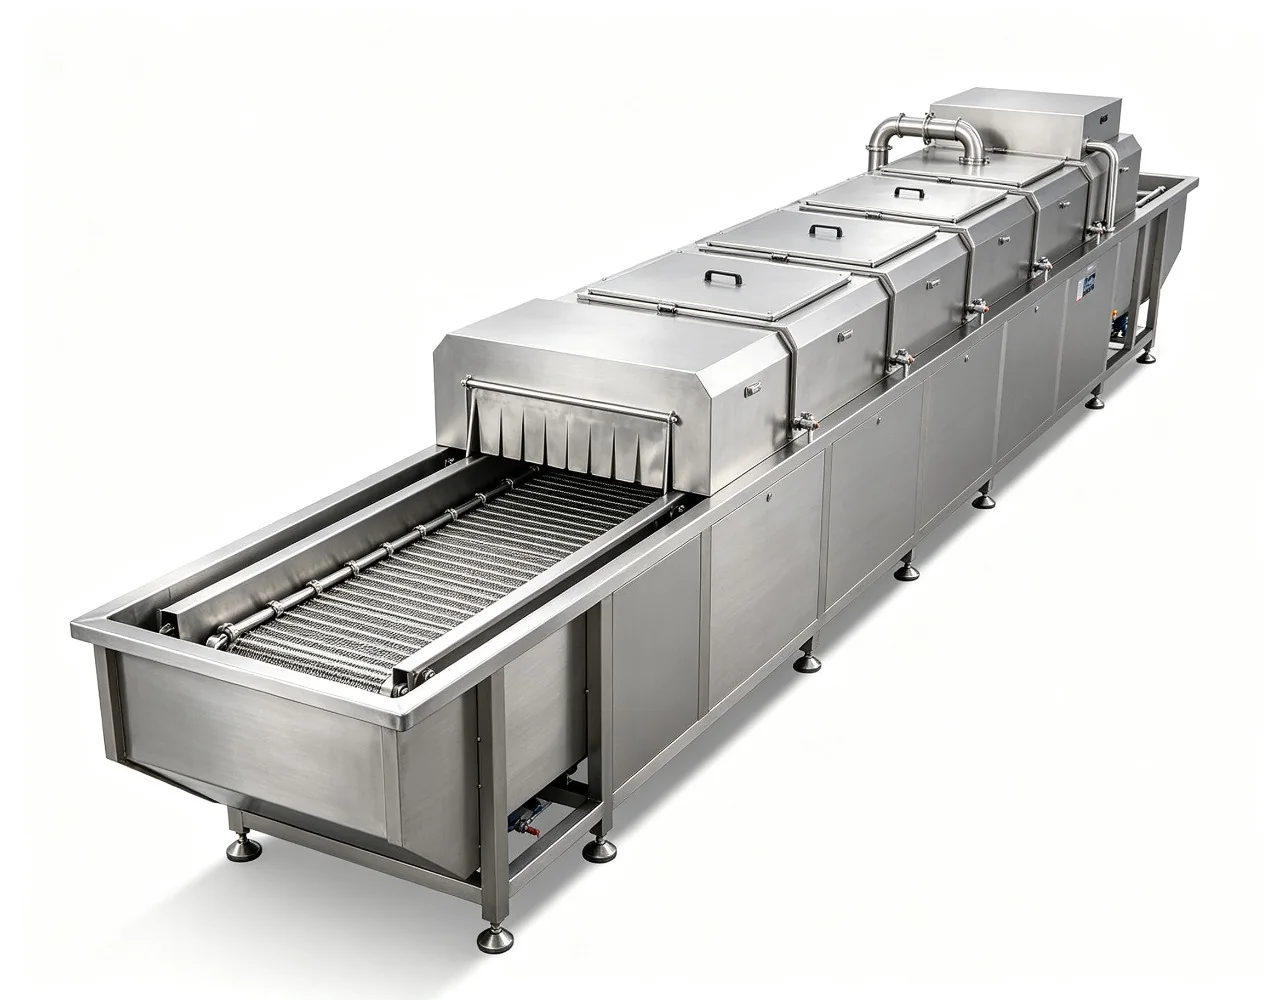
ملٹی ٹینک اور خودکار صفائی کے نظام
خودکار گھومنے والی ٹوکری ملٹی اسٹیج کی صفائی اور خشک کرنے والی لائن
ترتیب دیکھیں خودکار صفائی کی لکیریں۔
ایک مسلسل ٹنل لائن جو الٹراسونک واش، کللا، ہوا سے چھری سے پانی ہٹانے اور گرم ہوا میں خشک کرنے والے علاقوں کے ذریعے یکساں حصوں کو لے جاتی ہے۔
ترتیب دیکھیںپروسیسنگ کنٹرولز
سامان کی ترتیبات کو ٹھیک کرنے سے پہلے حصہ، مٹی، لوڈنگ اور حتمی ہینڈلنگ کی تصدیق کریں۔
کنٹرول 01
سطحوں، گہاوں اور خصوصیات کو ریکارڈ کریں جو ہوا یا مائع کو پھنس سکتے ہیں۔
کنٹرول 02
سب سے بھاری نمائندہ آلودگی کی جانچ کریں، مثالی نمونہ نہیں۔
کنٹرول 03
صوتی رسائی اور جزوی فاصلہ کو پیداوار کے مطابق رکھیں۔
کنٹرول 04
اوشیشوں اور سنکنرن کے خطرات سے ڈاون اسٹریم ہینڈلنگ کا مقابلہ کریں۔
سسٹم سلیکشن
مرحلے کی گنتی اور آٹومیشن توثیق شدہ عمل اور مطلوبہ آؤٹ پٹ کی پیروی کرتے ہیں۔
بیچ
فوکسڈ واشنگ کا موازنہ کریں جہاں کلی اور خشک کرنے کا الگ الگ انتظام کیا جاتا ہے۔
ملٹی اسٹیج
کیری اوور اور حتمی حالت اہم ہونے پر کنٹرول شدہ مراحل شامل کریں۔
خودکار
جب آؤٹ پٹ، ہینڈلنگ یا ریسیپی کنٹرول کی ضرورت ہو تو آٹومیشن کا اندازہ لگائیں۔
قبولیت
آزمائشی نمونوں اور پیداواری حصوں کے لیے ایک ہی عملی معائنہ کا طریقہ استعمال کریں۔
نمائندہ ٹرائل
آزمائشی ثبوت میں عام پیداوار اور سب سے مشکل متوقع حالت کا احاطہ کرنا چاہیے۔
درخواست کے سوالات
عام پیداواری حصے اور سب سے مشکل متوقع جیومیٹری یا آلودگی شامل کریں تاکہ عمل آسان نمونے پر مبنی نہ ہو۔
حصہ کے طول و عرض، مواد، مٹی، صفائی کا ہدف، حصے فی بوجھ، مطلوبہ پیداوار اور دستیاب یوٹیلیٹیز فراہم کریں۔
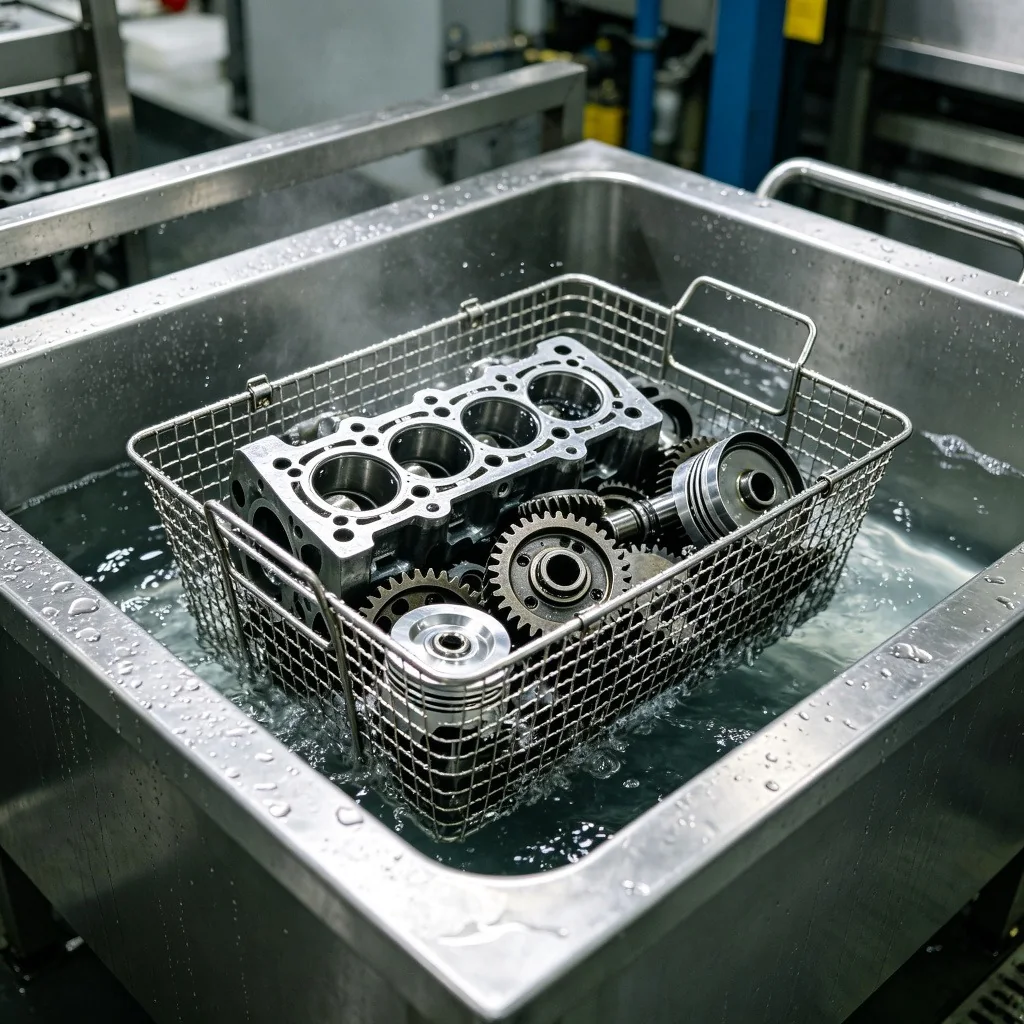
پرزوں کو فلٹریشن اور آئل سکمنگ کے ساتھ مائع کے تبادلے کی اجازت دینے کے لیے ترتیب دیا گیا ہے۔ نیسٹڈ سطحوں کو بے نقاب کرنے کے لیے مسلسل لائنیں گڑبڑ یا حصوں کو پہنچاتی ہیں۔
اگر گیلا چھوڑ دیا جائے تو یہ ہو سکتا ہے۔ فوری خشک کرنے والا، زنگ روکنے والا یا کنٹرول شدہ ہینڈلنگ پلاٹنگ یا اسمبلی تک فیرس حصوں کی حفاظت کرتا ہے۔
زیادہ والیوم سٹیمپنگ عام طور پر میش بیلٹ یا روٹری باسکٹ لائن میں منتقل ہوتی ہے، جب کہ سنگل ٹینک مشین بیچوں اور مخلوط حصوں کے لیے موزوں ہوتی ہے۔
متعلقہ درخواستیں
صنعتی درخواست
بولٹ، گری دار میوے، پیچ، واشر اور فٹنگز کی زیادہ مقدار میں کمی، تیل، جرمانے اور ہلکے زنگ کو ہٹانا۔
صفائی کا طریقہ دیکھیں صنعتی درخواست
دھاتی حصے مصر، جیومیٹری، سطح کی تکمیل اور مٹی کے بوجھ میں بڑے پیمانے پر مختلف ہوتے ہیں، لہذا کیمسٹری اور توانائی کو ایک عمل کے طور پر منتخب کیا جانا چاہیے۔
صفائی کا طریقہ دیکھیں صنعتی درخواست
ڈائی ریلیز ایجنٹ، مشینی تیل، کاسٹنگ کی باقیات اور ایلومینیم، زنک اور دیگر کاسٹنگ سے ذرات کو ہٹاتا ہے۔
صفائی کا طریقہ دیکھیں