
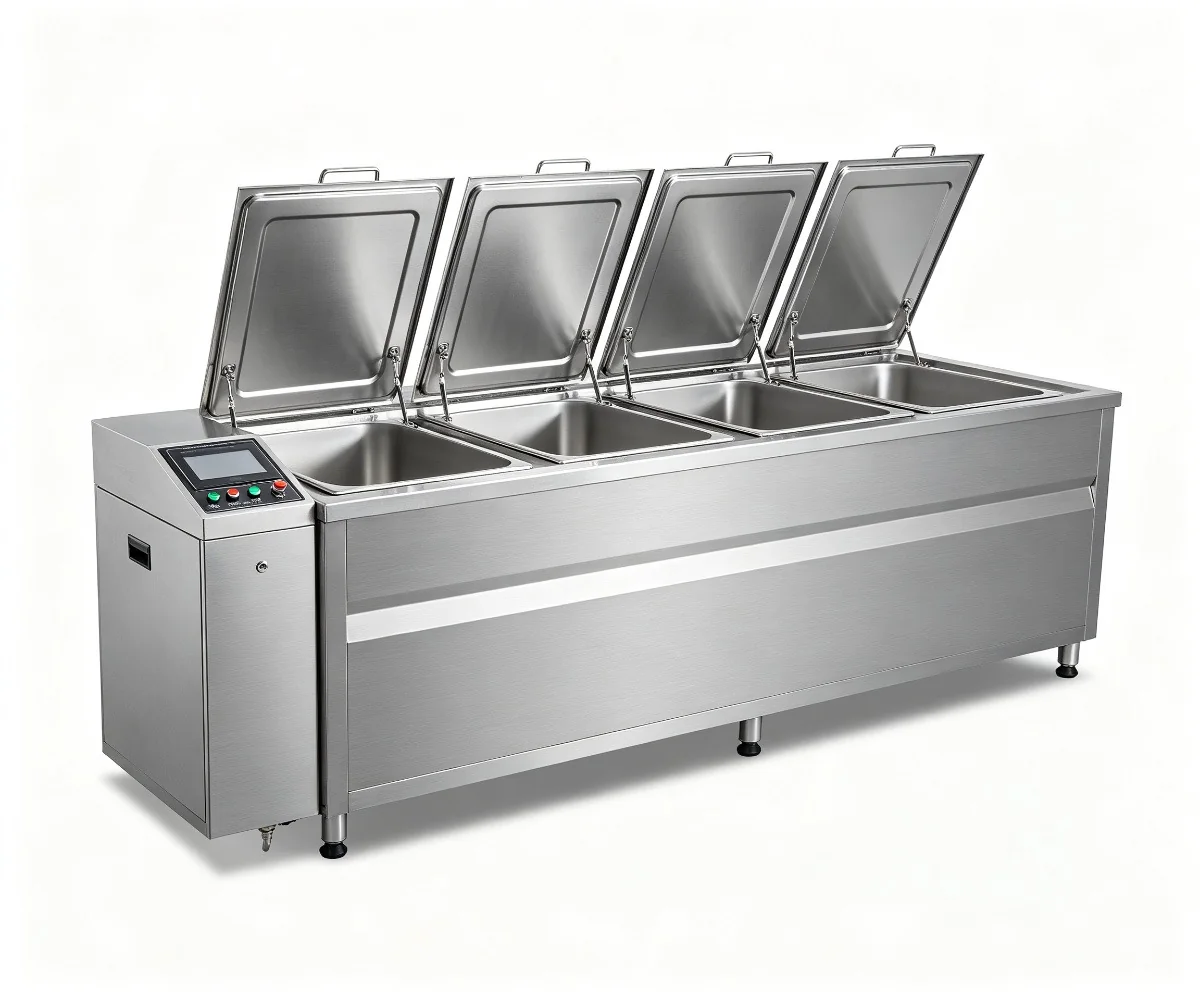
Mehrtank- und automatische Reinigungssysteme
Mehrstufiges Ultraschallsystem zum Reinigen, Spülen und Trocknen
Kompaktes mehrstufiges Ultraschall-Wasch-, Spül- und Trocknungssystem
Konfiguration anzeigen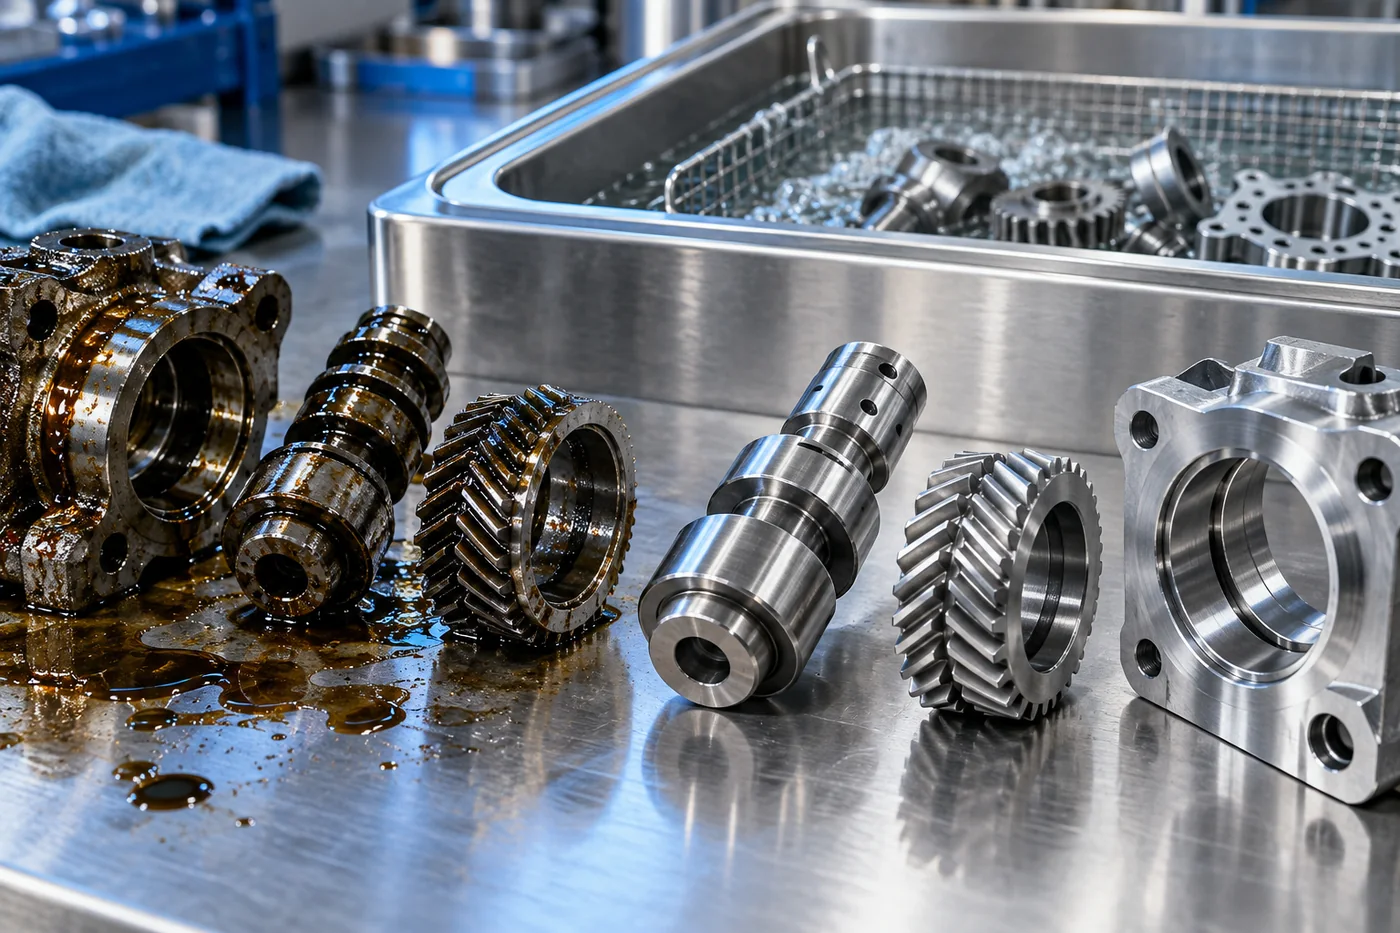
LENJEX Industriereinigung
Entfernt Bearbeitungsöl, Späne und Läppmittel von Lagern, Laufringen und Zahnrädern, einschließlich Innenteilen und Zähnen.
Warum Ultraschall
Lager, Laufringe und Zahnräder verfügen über Präzisionsoberflächen und Zähne, an denen Partikel und Ölreste Geräusche, Verschleiß und Montage beeinträchtigen. Ultraschallkavitation erreicht Zahnlücken, Laufflächen und kleine Merkmale, um Bearbeitungsöl, Späne, Feinanteile und Läppmittel gleichmäßig zu entfernen.
Der Prozess wird üblicherweise mit ausgeführt Präzise Sauberkeitskontrolle und entsprechende Trocknung, da Präzisionsteile nicht nass bleiben dürfen. A Rein-Spül-Trocken-System oder Staubsauger mit Lösungsmittel wird für zusammengebaute oder schwer zu trocknende Teile verwendet und die Filterung ist Standard.
Häufigkeit, Filtrationsgrad und Trocknung werden entsprechend der Bauteilgröße und dem Reinheitsziel ausgewählt.
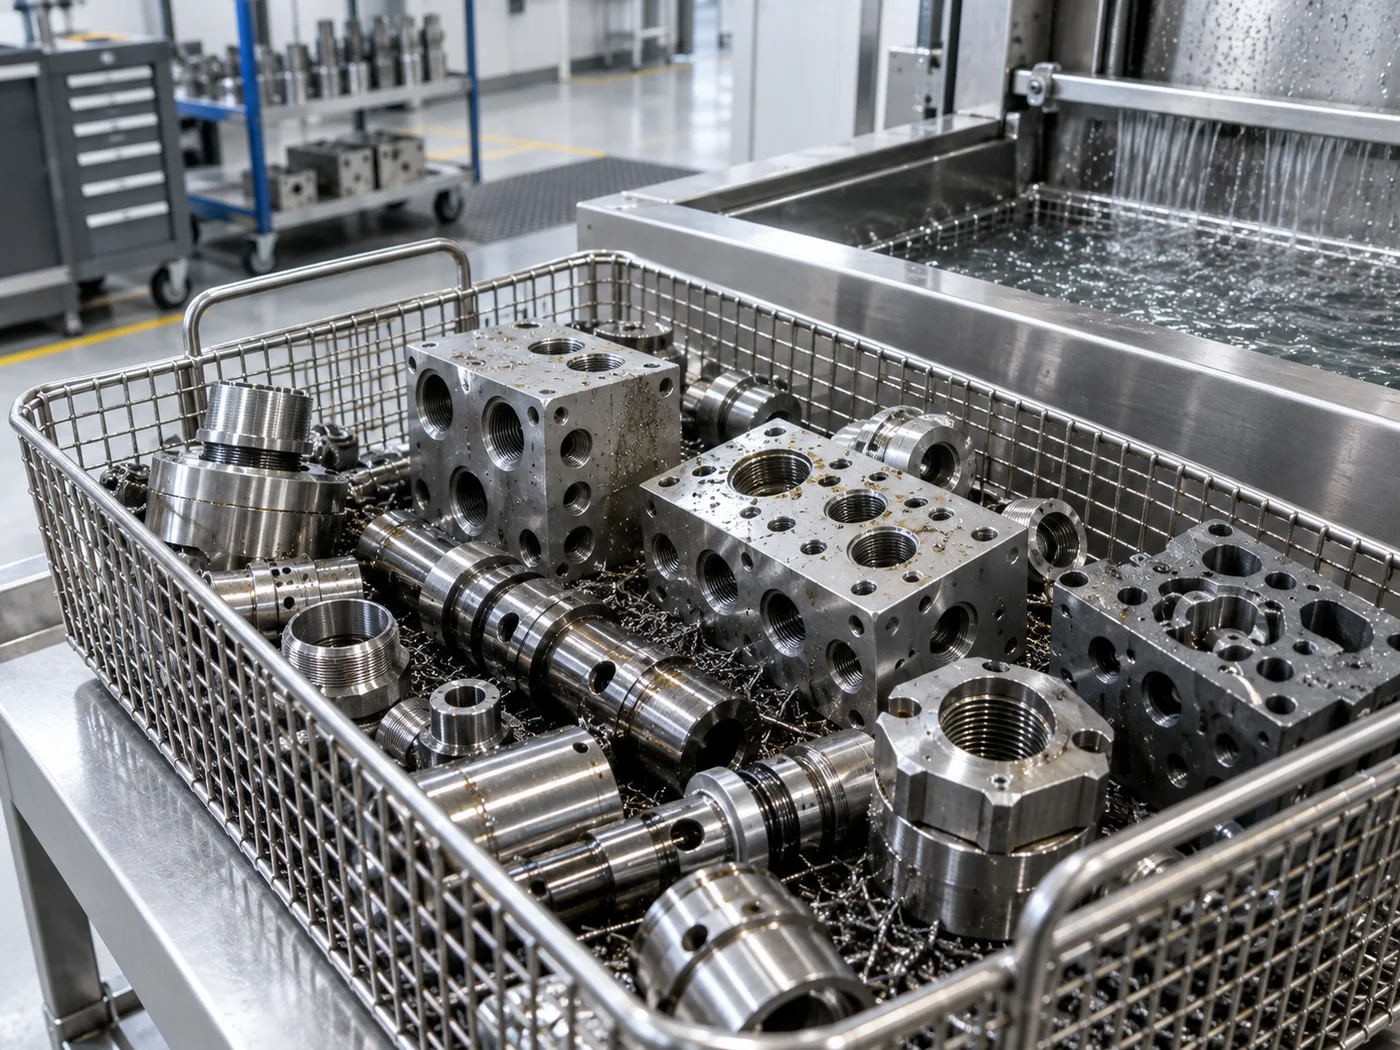
Typische Werkstücke
Kontamination

Sauberkeitsziel
Die Abnahme basiert auf Partikelgrenzwerten, Oberflächeninspektionen oder Restölkontrollen, oft verbunden mit der Qualität der Montage.
Die Trocknung darf auf Präzisionsoberflächen keine Wasserflecken oder Rückstände hinterlassen.
Empfohlene Reihenfolge
Der endgültige Ablauf hängt von der Bodenbeladung, dem Material, der Spülqualität und dem Trocknungsverhalten ab.
Empfohlene Ausrüstung
Die endgültige Spezifikation erfolgt nach Prozesstests und Produktionsanalysen.
Mehrtank- und automatische Reinigungssysteme
Kompaktes mehrstufiges Ultraschall-Wasch-, Spül- und Trocknungssystem
Konfiguration anzeigen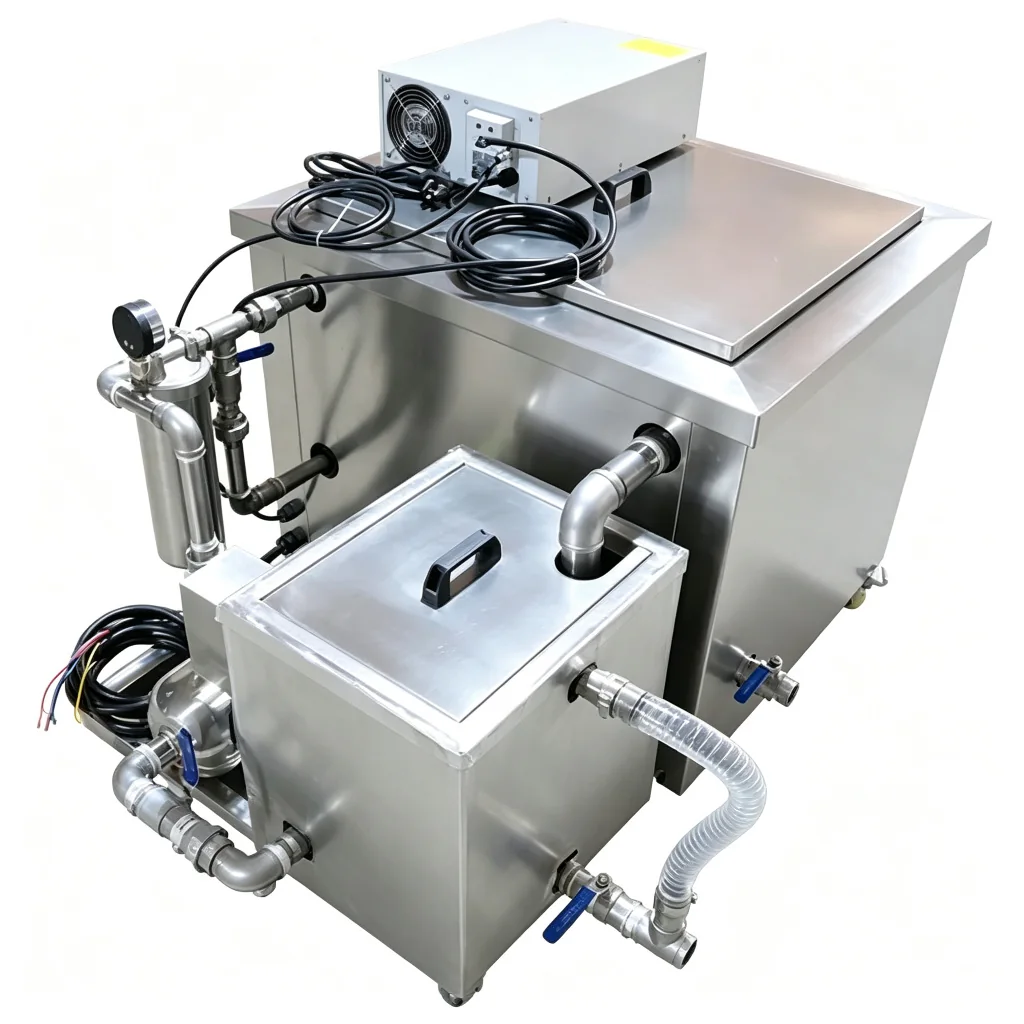
Industrielle Eintank- und Spezialreiniger
Versiegelte Vakuum-Ultraschallreinigung und -trocknung mit Kohlenwasserstoff- oder modifiziertem Alkohollösungsmittel
Konfiguration anzeigen Mehrstufige Systeme
Ein konfigurierbares 2-8+-Stufen-System, das Grobwäsche, Feinwäsche, Spülung, Behandlung und Trocknung kombiniert, um das erforderliche Reinheitsziel zu erreichen.
Konfiguration anzeigenProzesskontrollen
Bestätigen Sie das Teil, den Boden, die Beladung und die endgültige Handhabung, bevor Sie die Geräteeinstellungen vornehmen.
Kontrolle 01
Erfassen Sie Oberflächen, Hohlräume und Merkmale, die Luft oder Flüssigkeit einschließen können.
Kontrolle 02
Testen Sie die schwerste repräsentative Kontamination, keine ideale Probe.
Kontrolle 03
Halten Sie den akustischen Zugang und die Teileabstände im Einklang mit der Produktion.
Kontrolle 04
Passen Sie die nachgelagerte Handhabung an die Rückstands- und Korrosionsrisiken an.
Systemauswahl
Stufenanzahl und Automatisierung folgen dem validierten Prozess und der erforderlichen Ausgabe.
Charge
Vergleichen Sie es mit gezieltem Waschen, bei dem Spülen und Trocknen getrennt verwaltet werden.
Mehrstufig
Fügen Sie kontrollierte Stufen hinzu, wenn Verschleppung und Endzustand wichtig sind.
Automatisch
Bewerten Sie die Automatisierung, wenn Ausgabe, Handhabung oder Rezeptsteuerung dies erfordern.
Akzeptanz
Nutzen Sie die gleiche praktische Prüfmethode für Probemuster und Produktionsteile.
Repräsentativer Prozess
Der Testnachweis sollte die normale Produktion und den schwierigsten erwarteten Zustand abdecken.
Bewerbungsfragen
Berücksichtigen Sie normale Produktionsteile und die schwierigsten zu erwartenden Geometrien oder Verunreinigungen, sodass der Prozess nicht auf einer einfachen Probe basiert.
Geben Sie Teileabmessungen, Material, Boden, Reinheitsziel, Teile pro Ladung, erforderliche Leistung und verfügbare Betriebsmittel an.
Zusammengebaute und schwer zu trocknende Teile werden oft mit Lösungsmittel- oder Vakuumsystemen gehandhabt, die Hohlräume durchdringen und trocknen; Für Komponenten vor der Endmontage sind wässrige Leitungen auf Wasserbasis häufiger anzutreffen.
Lager reagieren empfindlich auf abrasive Partikel; Gefilterte Wasch- und Spülvorgänge verhindern, dass sich Partikel erneut auf Präzisionsoberflächen ablagern.
Typischerweise anhand von Partikelzählungen, gravimetrischer Inspektion oder Restölkontrollen, die vor der Konfiguration der Ausrüstung vereinbart werden.
Verwandte Anwendungen
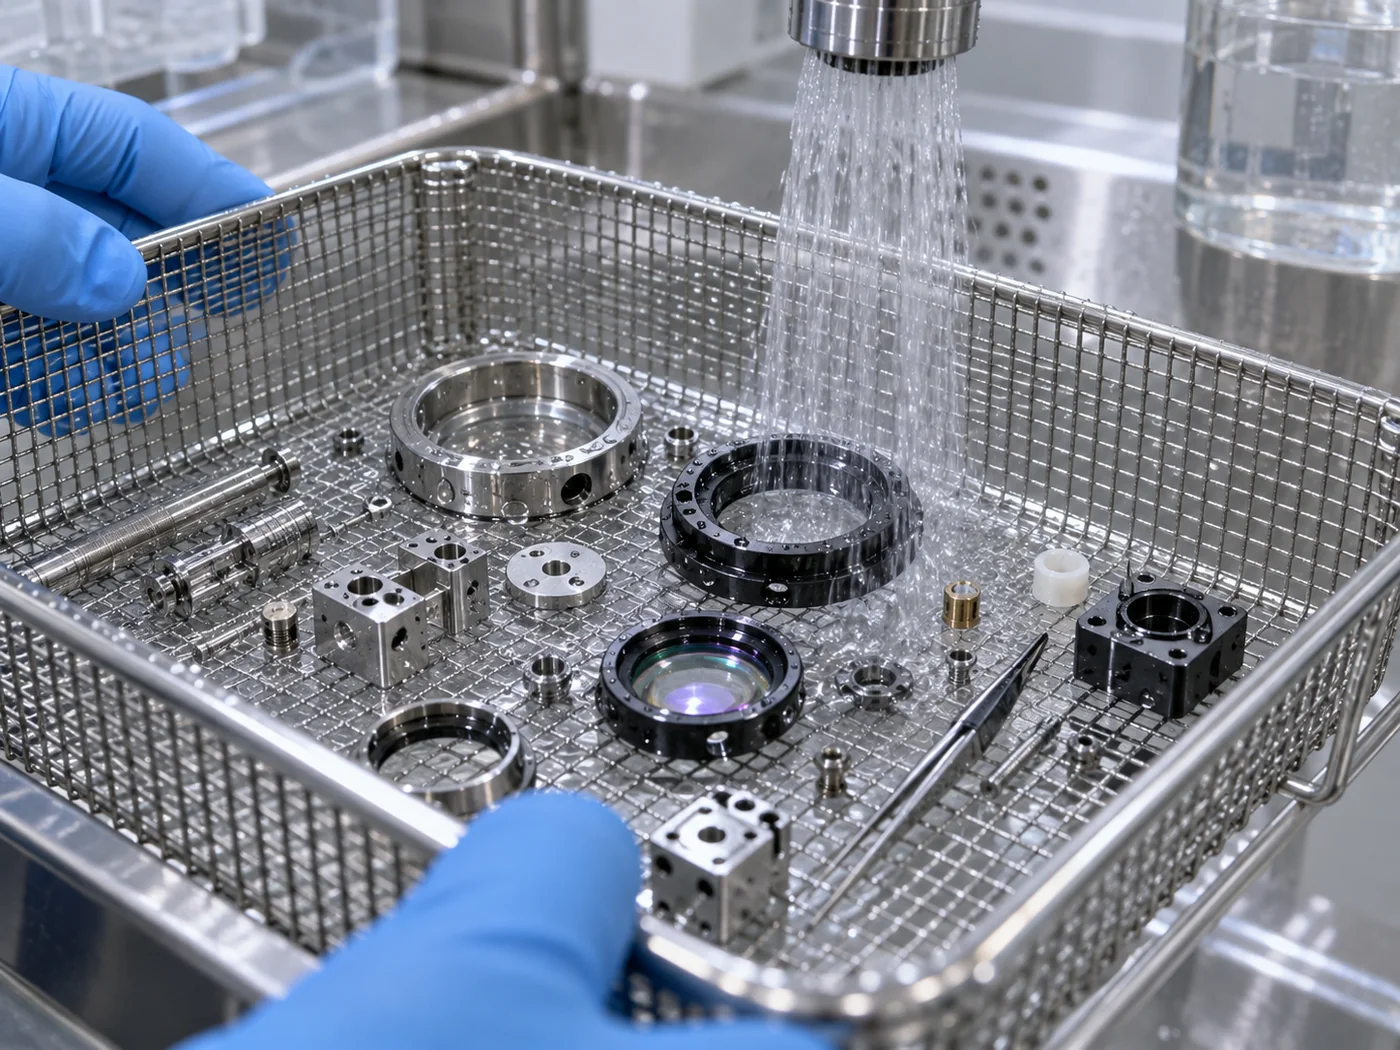
Industrielle Anwendung
Die Präzisionsreinigung wird durch Partikelgröße, Oberflächenempfindlichkeit, Spülqualität, Badzustand und Handhabung nach dem Waschen gesteuert.
Reinigungsansatz ansehen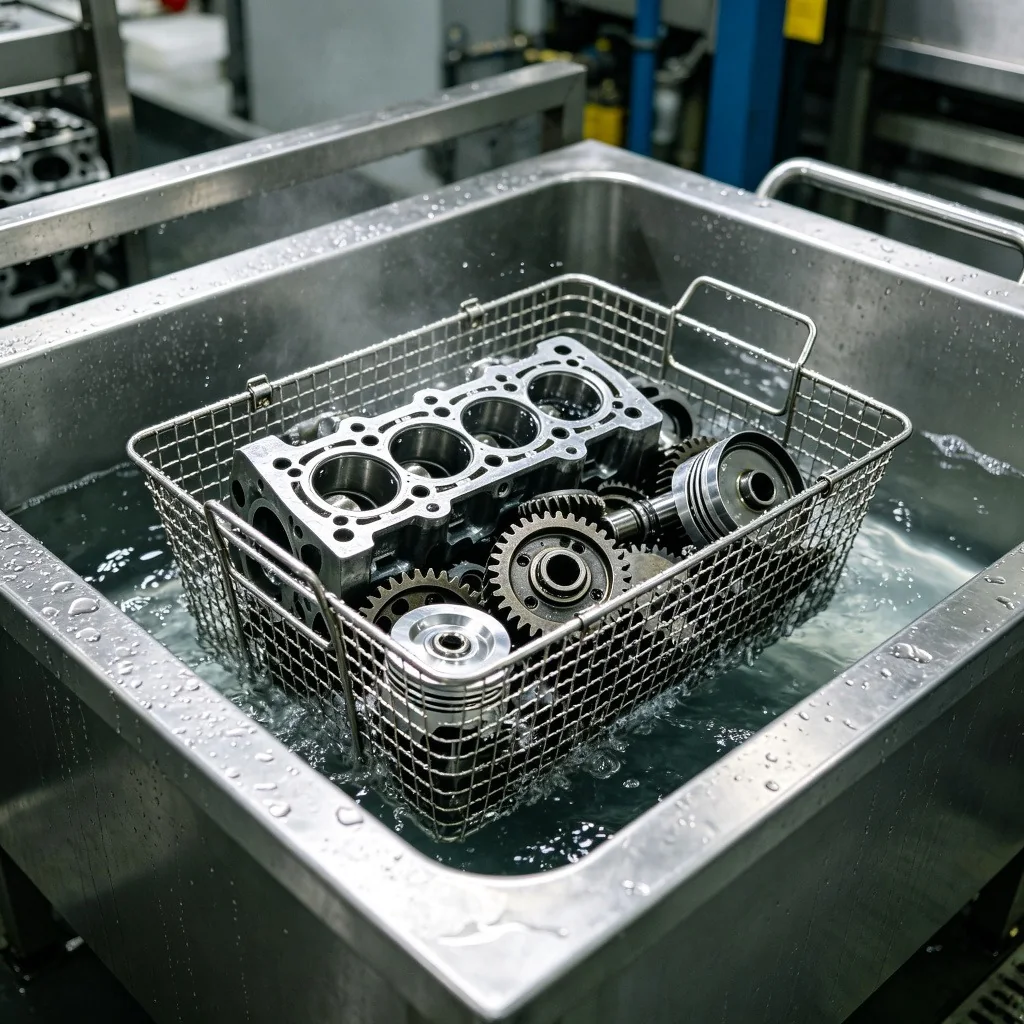
Industrielle Anwendung
Großvolumige Entfettung von Bolzen, Muttern, Schrauben, Unterlegscheiben und Beschlägen, Entfernung von Ölen, Feinpartikeln und leichtem Rost.
Reinigungsansatz ansehen Industrielle Anwendung
Entfernt Kohlenstoff-, Öl-, Guss- und Bearbeitungsrückstände von Turbolader- und Turbinenkomponenten.
Reinigungsansatz ansehen