
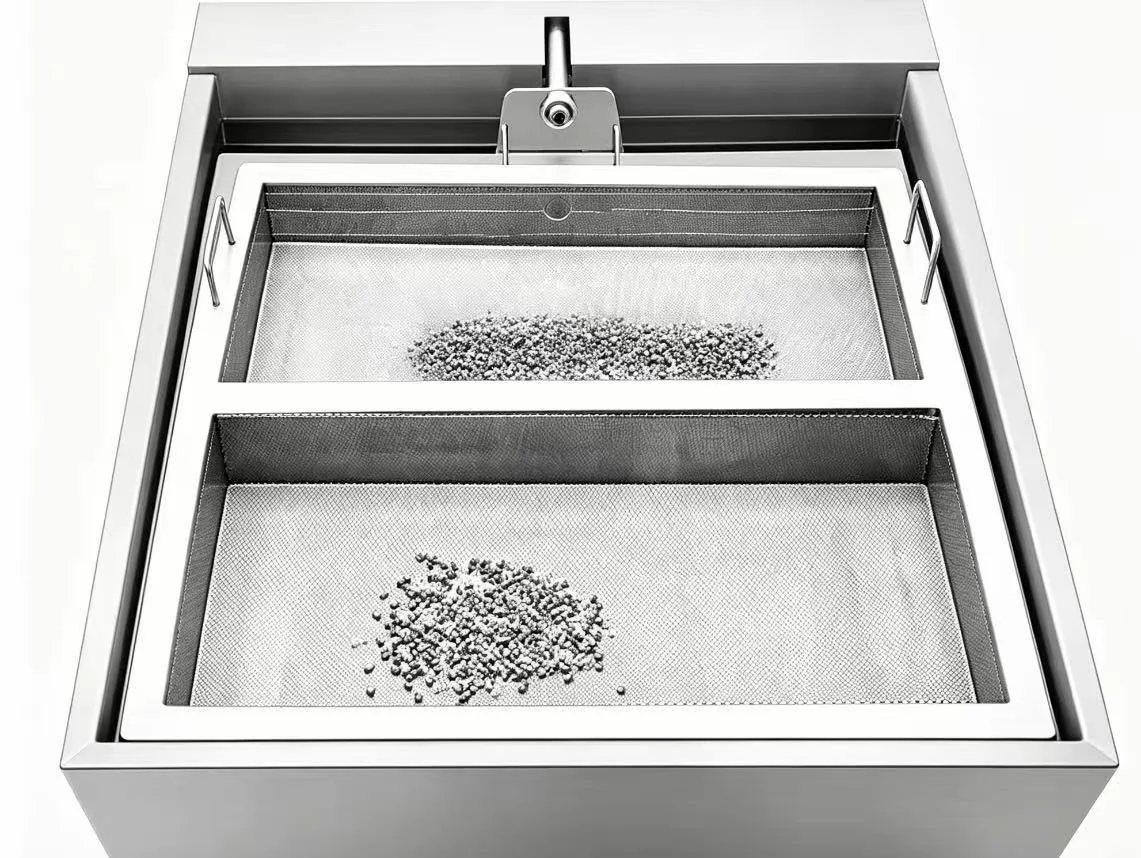
Nettoyants industriels à réservoir unique et spéciaux
Nettoyeur à ultrasons avec filtration et écumeur d'huile
Nettoyage par ultrasons à réservoir unique avec filtration circulante et séparation huile-eau
Afficher la configuration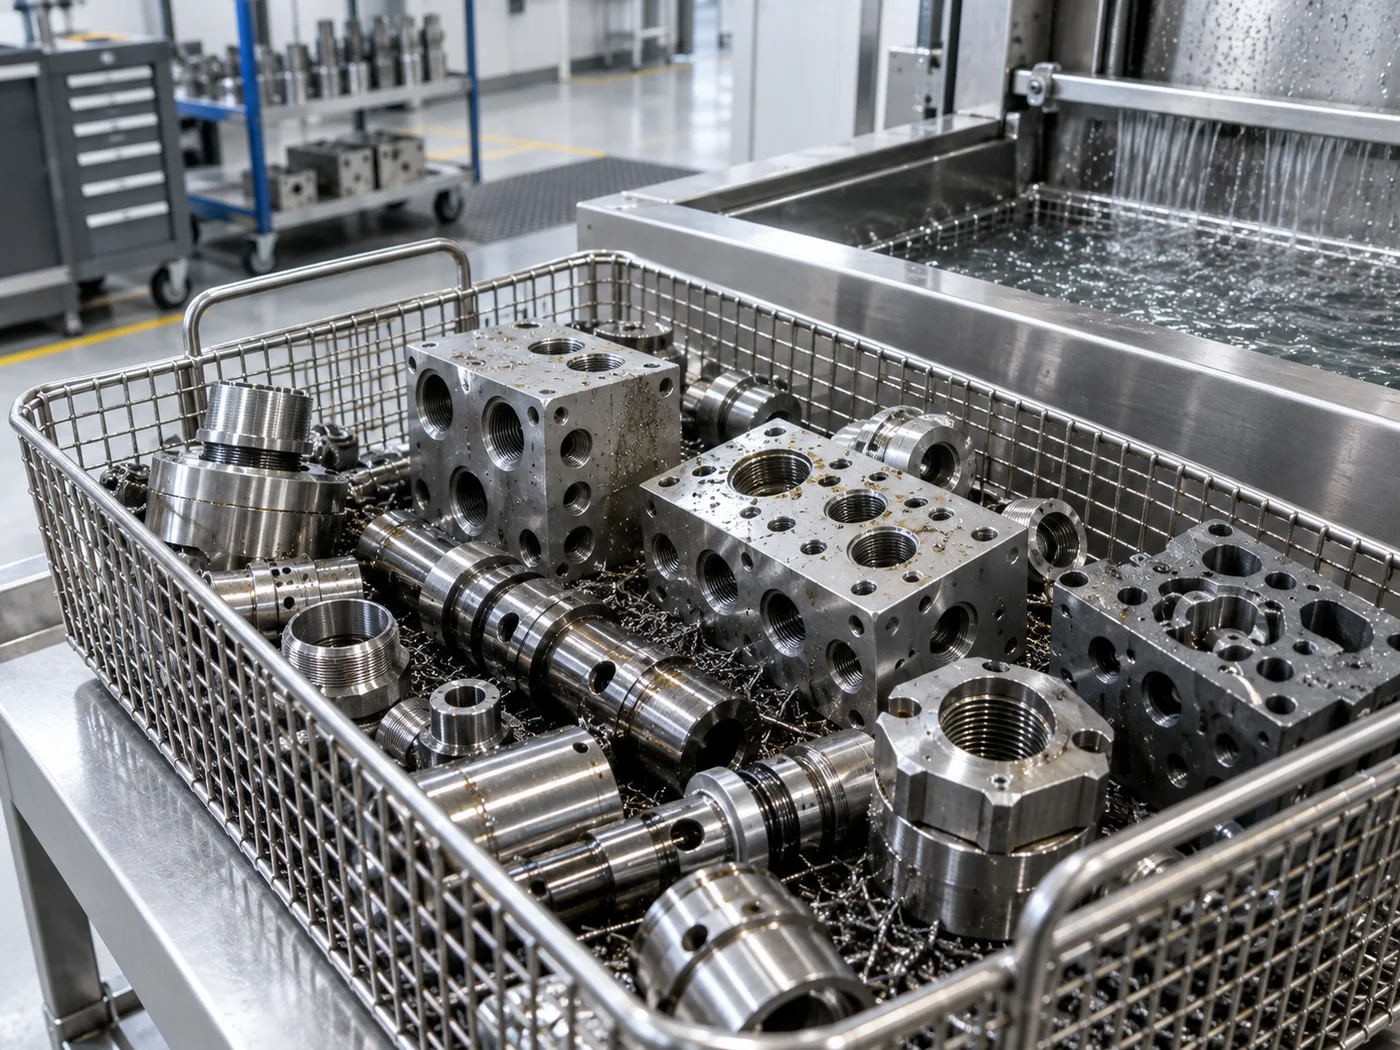
LENJEX Nettoyage Industriel
Élimine l'agent de démoulage, l'huile d'usinage, les résidus de coulée et les particules de l'aluminium, du zinc et d'autres pièces moulées.
Pourquoi les ultrasons
Les pièces moulées sous pression et moulées contiennent des agents de démoulage, des huiles de moulage, des fluides d'usinage, des copeaux et des particules dans des géométries de coulée complexes. Le nettoyage par ultrasons atteint les recoins, les ailettes et les éléments internes pour éliminer ces résidus de manière cohérente, avec une chimie contrôlée pour protéger les alliages d'aluminium et de zinc.
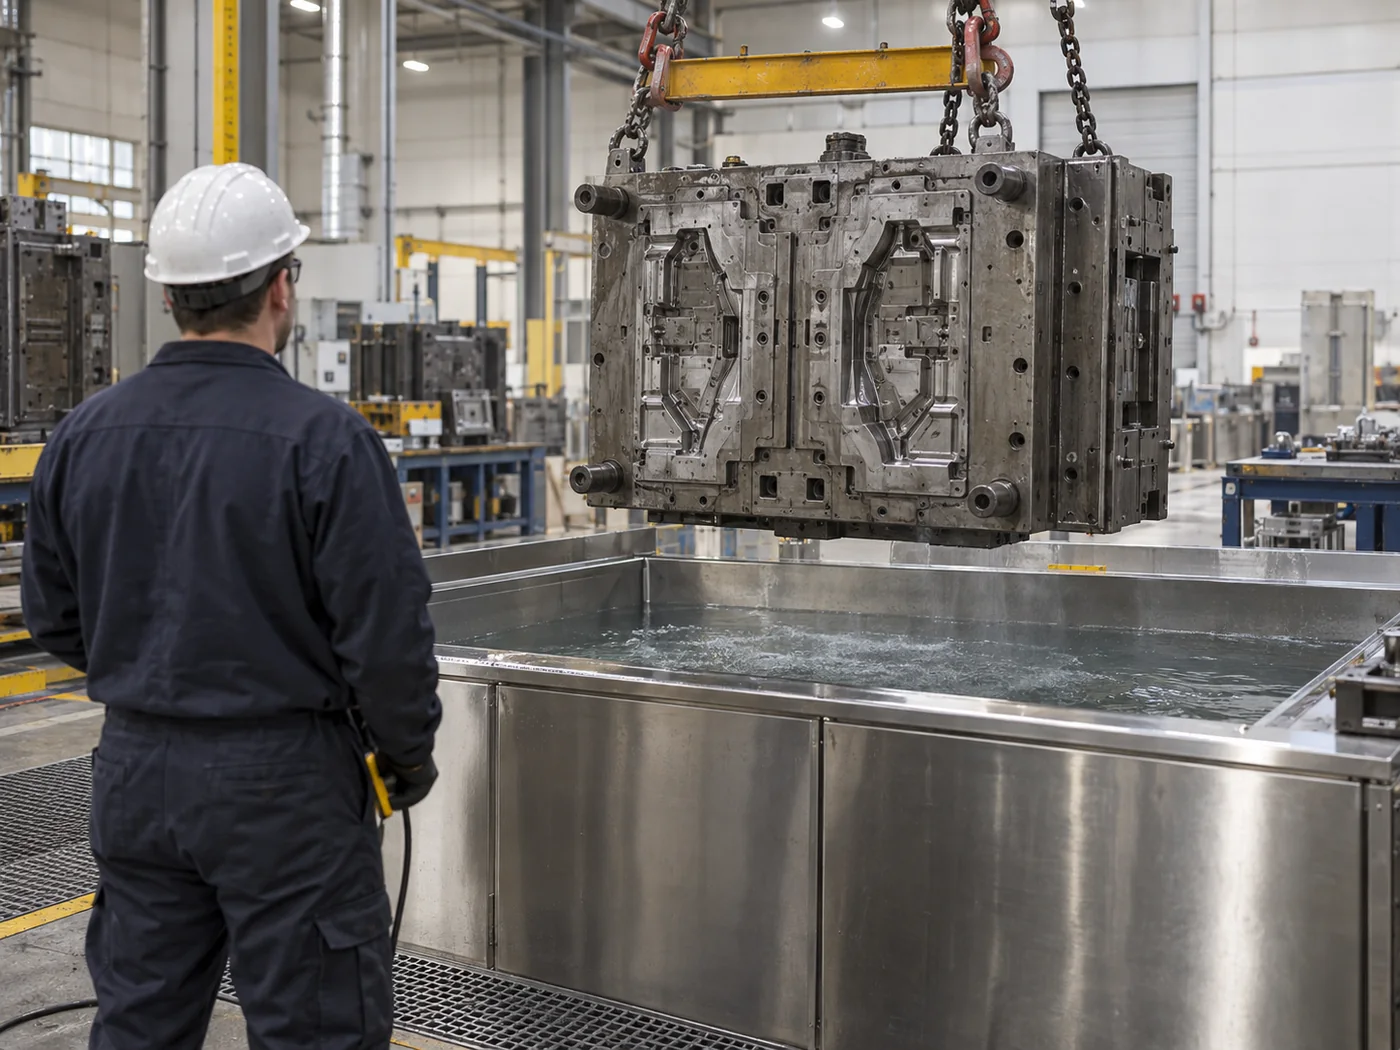
Le processus prend en charge dégraissage et constitue un prétraitement courant avant l'usinage, le revêtement ou l'assemblage. Un nettoyant avec filtration, plate-forme élévatrice nettoyant ou ligne de nettoyage de portique est utilisé en fonction du lot ou du volume.
La compatibilité des matériaux, notamment pour l'aluminium, est validée car la température et la chimie alcaline doivent être contrôlées.
Pièces typiques
Contamination

Objectif de propreté
L'acceptation est basée sur la propreté de la surface, les contrôles des résidus et l'état de l'alliage avant revêtement ou assemblage.
Les pièces en aluminium nécessitent une température et une chimie validées pour éviter les taches.
Séquence recommandée
La séquence finale dépend de la charge en saleté, du matériau, de la qualité du rinçage et du comportement au séchage.
Équipement recommandé
La spécification finale fait suite aux tests de processus et à l'analyse de la production.
Nettoyants industriels à réservoir unique et spéciaux
Nettoyage par ultrasons à réservoir unique avec filtration circulante et séparation huile-eau
Afficher la configuration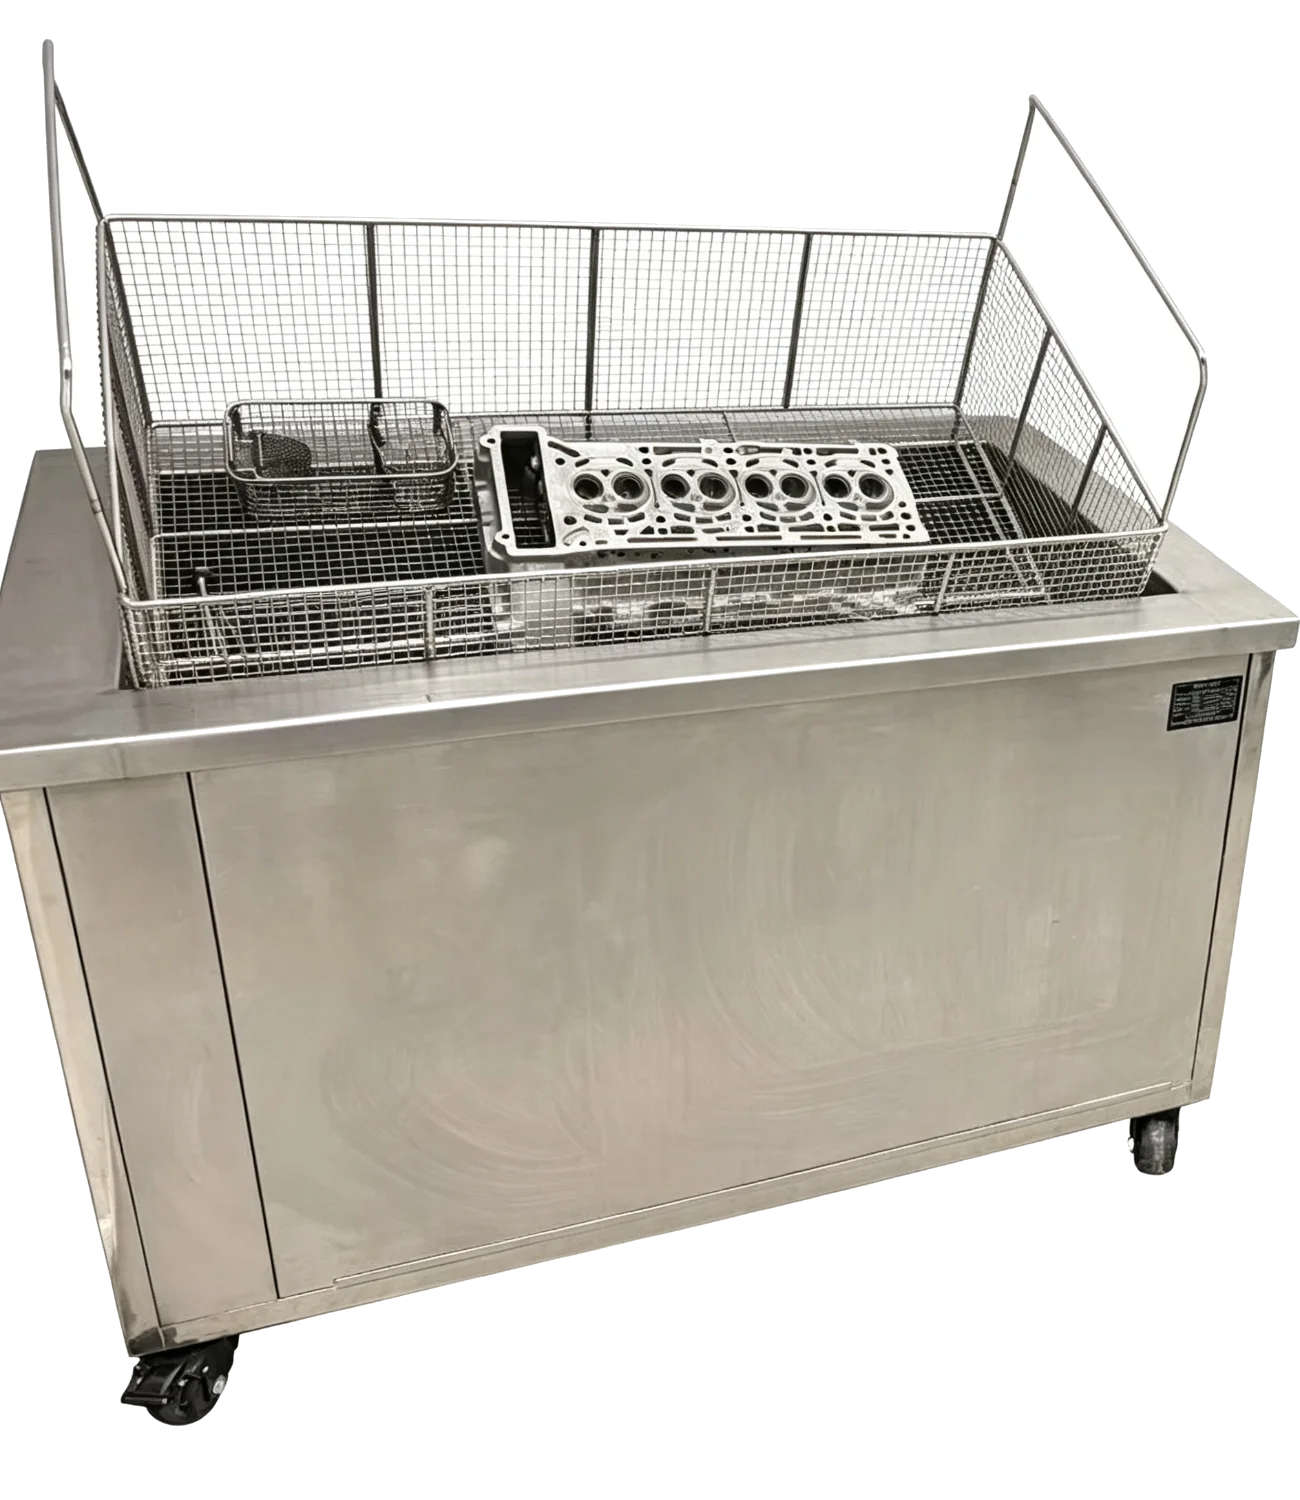
Nettoyants industriels à réservoir unique et spéciaux
Plateforme élévatrice hydraulique à agitation verticale pour paniers lourds
Afficher la configuration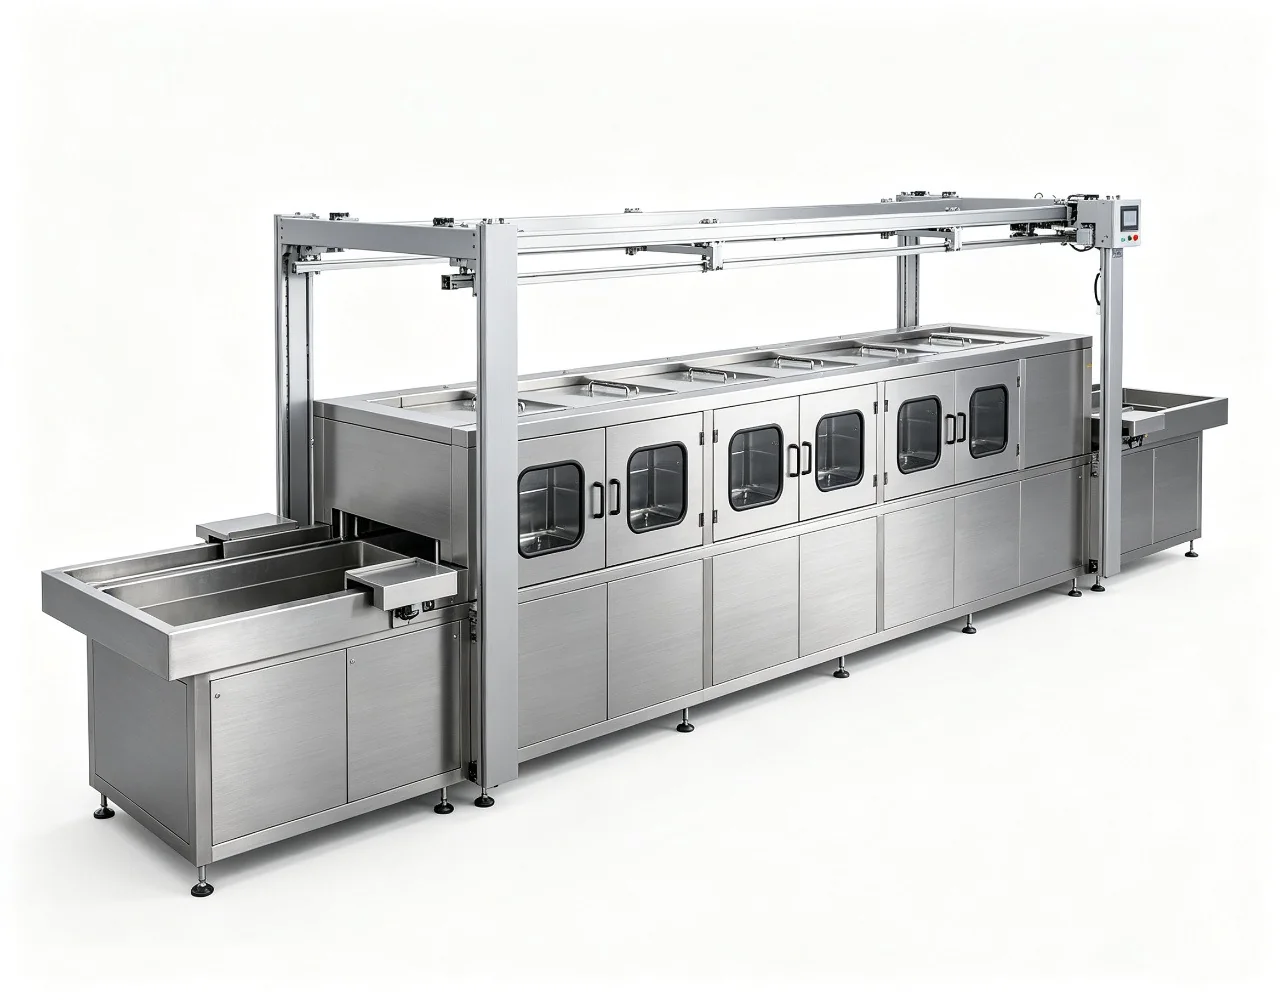
Lignes de nettoyage automatiques
Une ligne de portique contrôlée par PLC qui lève, transfère, oscille et éventuellement fait tourner automatiquement les paniers via 3 à 12 stations de traitement.
Afficher la configurationContrôles de processus
Confirmez la pièce, le sol, le chargement et la manipulation finale avant de fixer les paramètres de l'équipement.
Contrôle 01
Enregistrez les surfaces, les cavités et les caractéristiques qui peuvent emprisonner de l'air ou des liquides.
Contrôle 02
Testez la contamination représentative la plus importante, et non un échantillon idéal.
Contrôle 03
Gardez l’accès acoustique et l’espacement des pièces cohérents avec la production.
Contrôle 04
Adaptez la manutention en aval aux risques de résidus et de corrosion.
Sélection du système
Le nombre d’étapes et l’automatisation suivent le processus validé et le résultat requis.
Lot
Comparez pour un lavage ciblé où le rinçage et le séchage sont gérés séparément.
Multi-étapes
Ajoutez des étapes contrôlées lorsque le report et l’état final sont importants.
Automatique
Évaluez l’automatisation lorsque la sortie, la manipulation ou le contrôle des recettes l’exigent.
Acceptation
Utilisez la même méthode d’inspection pratique pour les échantillons d’essai et les pièces de production.
Essai représentatif
Les preuves d'essai doivent couvrir la production normale et les conditions attendues les plus difficiles.
Questions de candidature
Incluez les pièces de production normales et la géométrie ou la contamination attendue la plus difficile afin que le processus ne soit pas basé sur un échantillon facile.
Fournissez les dimensions des pièces, le matériau, le sol, l'objectif de propreté, les pièces par charge, la production requise et les utilitaires disponibles.
Oui, avec une chimie et une température contrôlées. Les bains fortement alcalins ou chauds peuvent tacher l'aluminium, le processus est donc validé pour l'alliage avant la production.
Oui. La cavitation et les produits chimiques appropriés soulèvent les agents de démoulage et de démoulage des surfaces coulées en retrait et à ailettes.
Des réservoirs simples avec poignée de levage pour les lots lourds, tandis que les installations de coulée à grand volume se déplacent vers des portiques ou des lignes automatiques pour une production continue.
Applications associées
Application industrielle
Élimine l'huile d'étirage, le lubrifiant d'estampage et les fines des pièces estampées et en tôle en grand volume.
Voir l'approche de nettoyage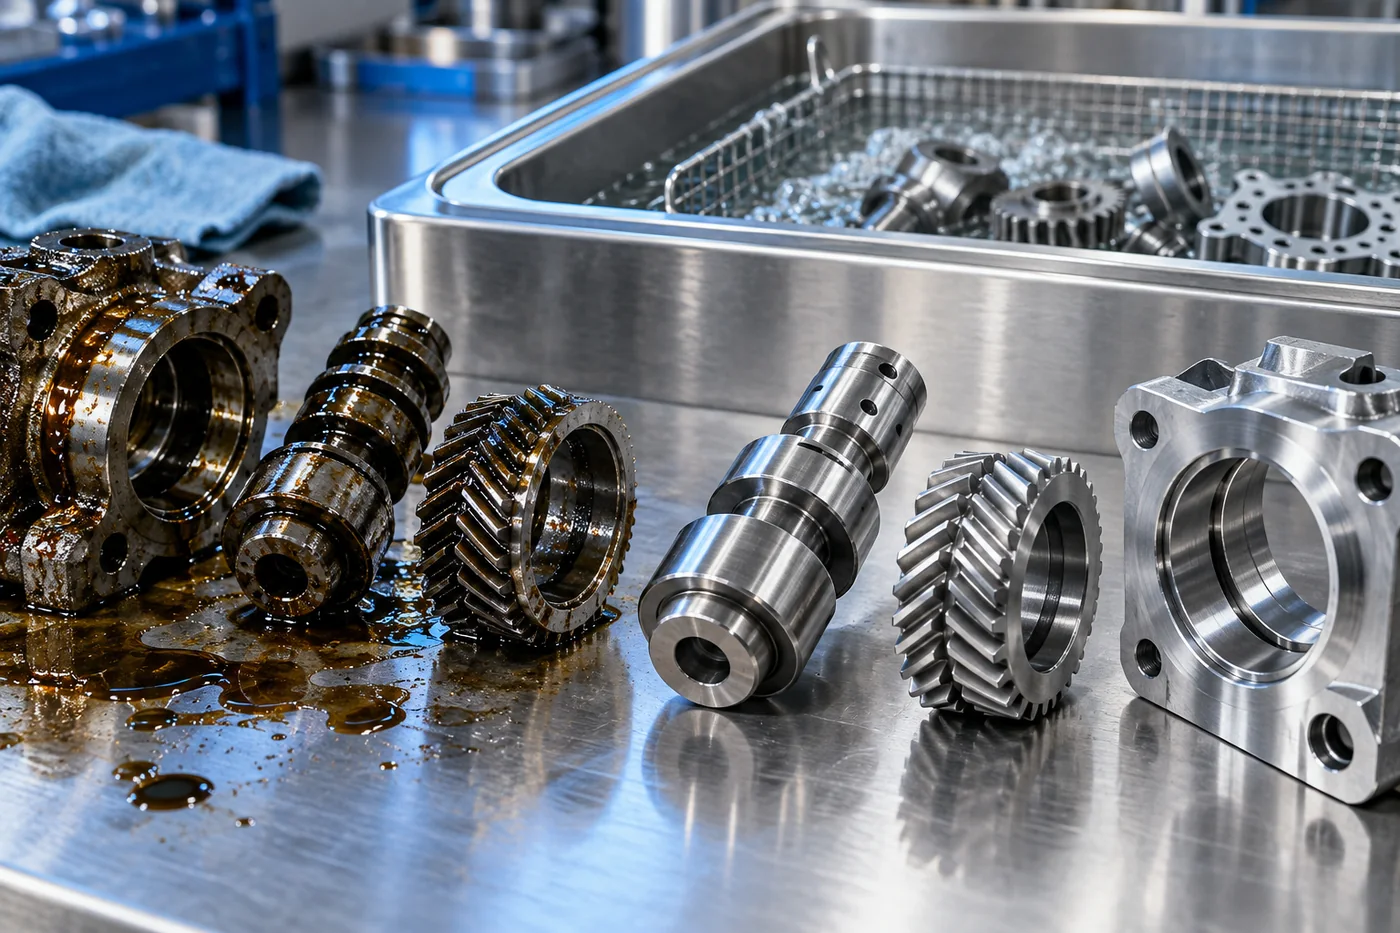
Application industrielle
Élimine les résidus de carbone, d’huile, de moulage et d’usinage des composants du turbocompresseur et de la turbine.
Voir l'approche de nettoyage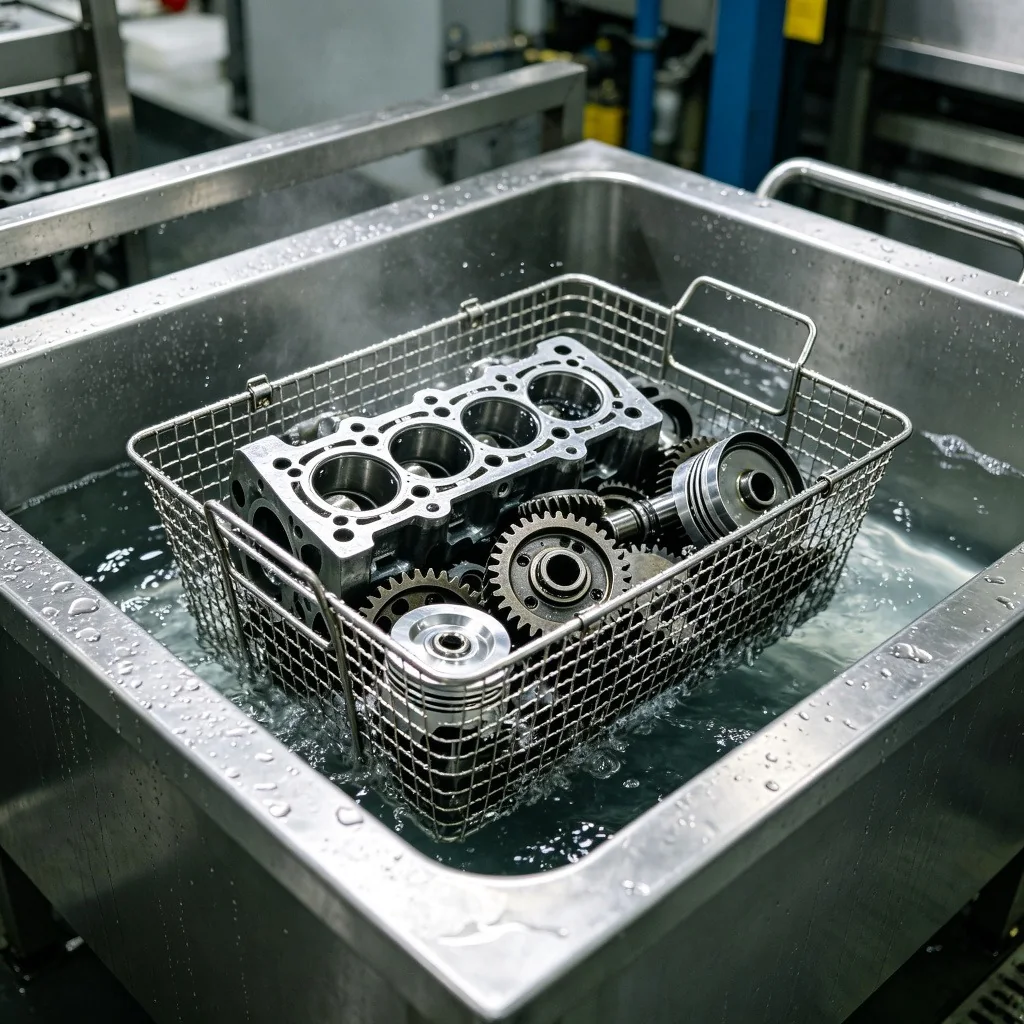
Application industrielle
Le nettoyage des composants automobiles doit éliminer les contaminations mixtes des passages, des trous et des surfaces complexes sans ralentir le flux de production.
Voir l'approche de nettoyage