
LENJEX 工业清洁
冲压和钣金超声波清洗
大量去除冲压件和钣金件上的拉丝油、冲压润滑剂和细粉。
为什么选择超声波
冲压件和钣金件的超声波清洗
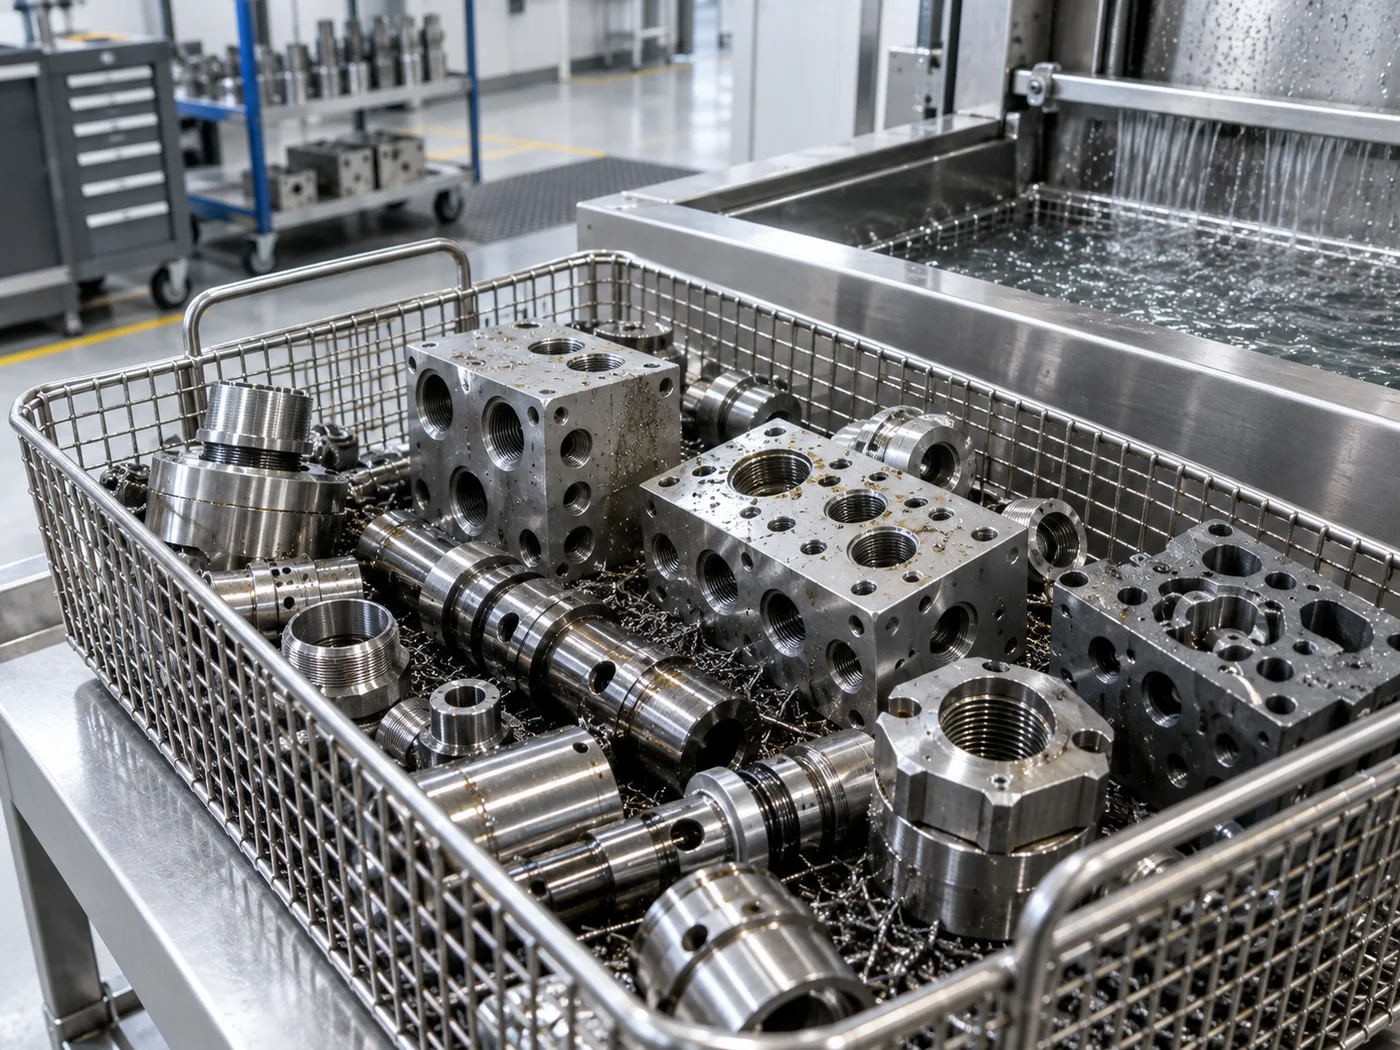
冲压件和钣金件带有拉丝和冲压油、润滑剂、细粉,有时还带有轻微的铁锈。超声波清洗可清除折痕、拉伸特征以及嵌套或堆叠零件表面的污垢,并撇油以保持清洗液可用。
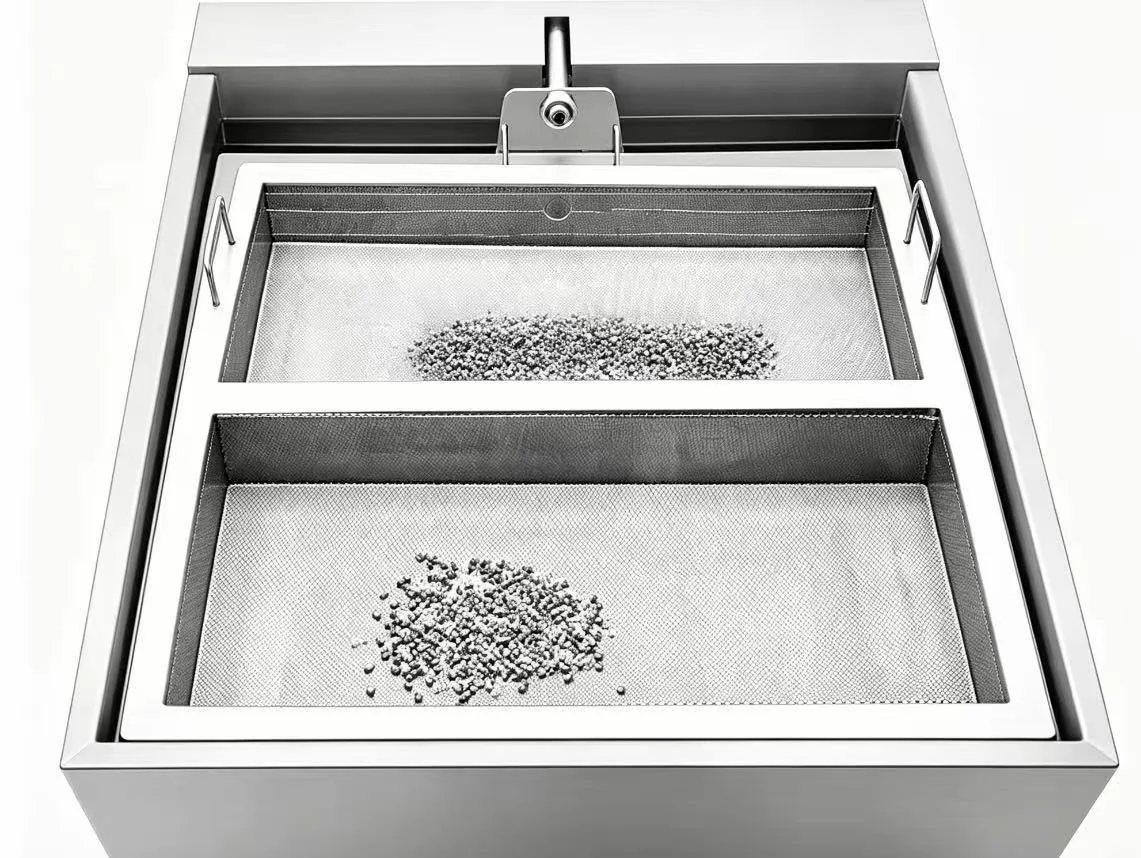
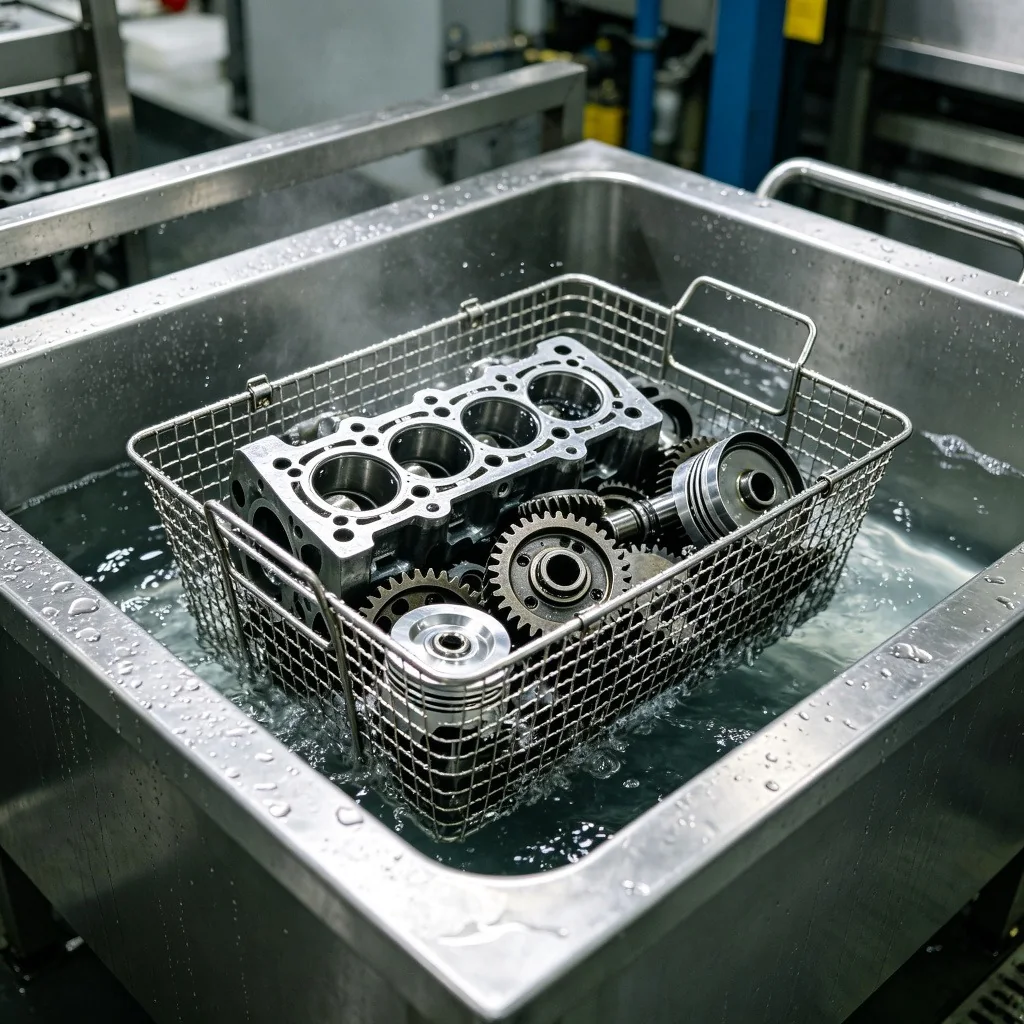
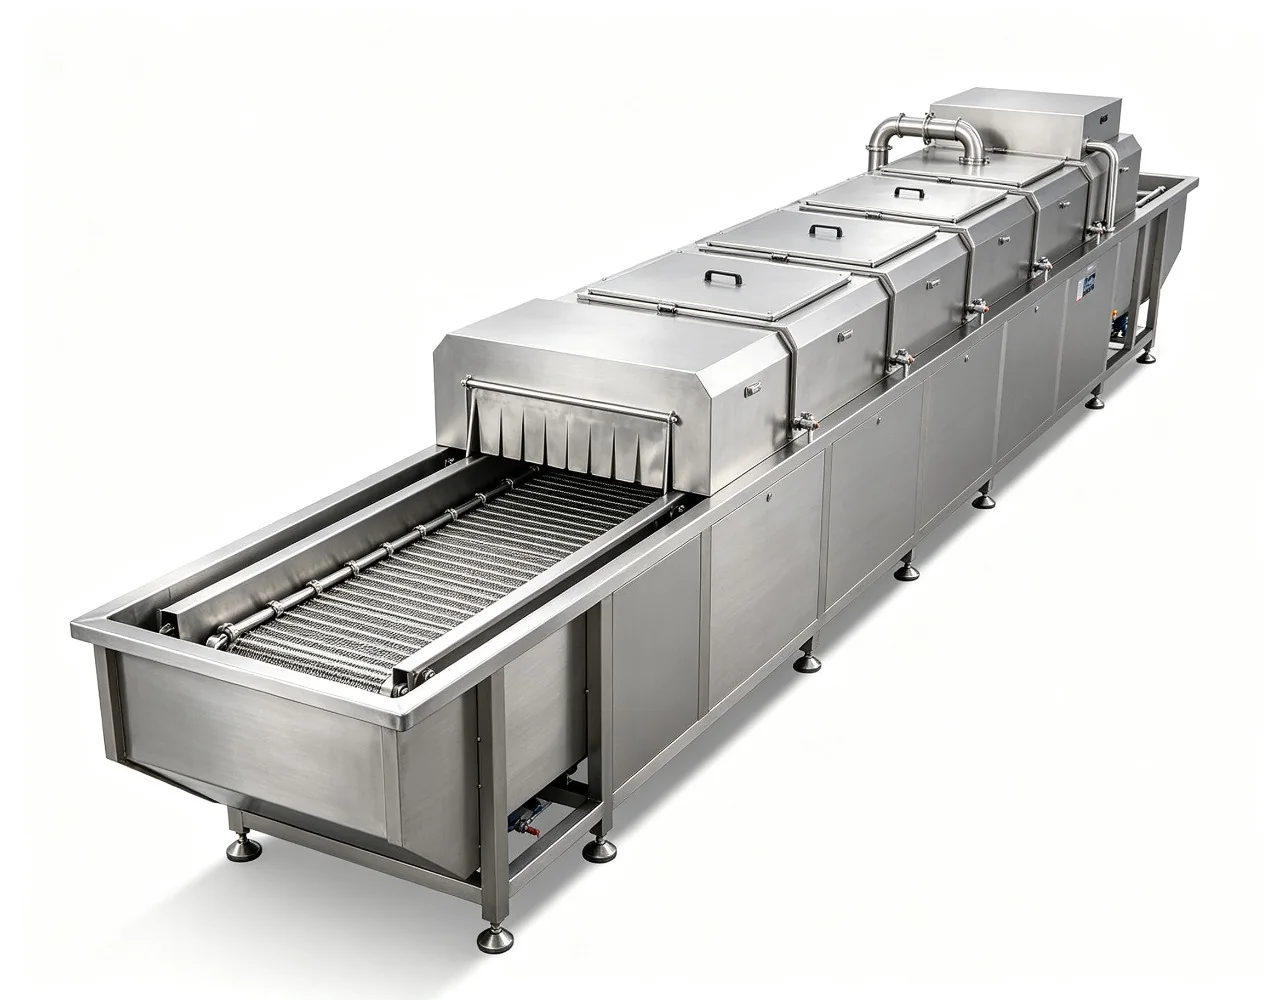
这项工作与 脱脂 和 去除油脂。一个 带过滤功能的超声波清洗机 适合批量工作,同时 转篮线 或 网带线 处理连续的高容量。
在选择阶段和化学成分之前,会审查油装载、嵌套和任何腐蚀风险。

- 去除嵌套和拉伸零件中的拉伸油
- 撇油可延长镀液寿命
- 清洁折痕和成型特征
- 批量或连续大容量选项
- 为电镀或涂层准备干净的表面
典型工件
本应用中的部分
- 拉制和深拉零件
- 支架和金属板外壳
- 冲压面板和盖板
- 嵌套式和级进模零件
- 金属夹和弹簧
- 钣金组件
污染
待评估的土壤
- 拉丝、冲压油
- 冲压润滑剂
- 金属细粉和毛刺
- 防锈油
- 抛光剂
- 光腐蚀和氧化
清洁度目标
选择设备之前定义清洁
验收基于表面清洁度、油检查和无腐蚀情况,通常在电镀、涂层或组装之前进行。
黑色金属零件可能需要防锈剂或迅速干燥。
推荐顺序
评估的工艺路线
最终顺序取决于土壤负载、材料、漂洗质量和干燥行为。
- 步骤1预脱脂或排出重油
- 步骤2超声波清洗,过滤和撇渣
- 步骤3冲洗阶段
- 步骤4根据需要干燥并防锈
- 验证检查表面清洁度和腐蚀情况
推荐设备
比较系统
最终规格遵循过程测试和生产分析。
过程控制
控制改变清洁结果的变量
在固定设备设置之前确认零件、土壤、负载和最终处理。
控制01
材料和几何形状
记录可能滞留空气或液体的表面、空腔和特征。
控制02
土壤状况
测试最重的代表性污染,而不是理想的样品。
控制03
篮式装载
保持声学通道和零件间距与生产一致。
控制04
冲洗并干燥
将下游处理与残留物和腐蚀风险相匹配。
系统选型
将清洁路线与生产流程相匹配
阶段计数和自动化遵循经过验证的流程和所需的输出。
批次
单罐路线
比较集中洗涤,其中漂洗和干燥是分开管理的。
多级
清洗、漂洗并干燥
当残留和最终条件很重要时,添加受控阶段。
自动
可重复传输
当输出、处理或配方控制需要时评估自动化。
验收
定义如何检查已清洁的零件
对试制样品和生产零件使用相同的实用检验方法。
- 同意表面或残留限度
- 检查隐藏和困难的功能
- 记录冲洗、干燥和处理条件
- 在进行下一步操作之前比较结果
代表审判
使用真实零件和负载确认流程
试验证据应涵盖正常生产和最困难的预期条件。
- 描述零件、材料和污染。
- 负载使用现实的间距和方向。
- 测试记录化学成分、时间和温度。
- 验证按约定的方法进行检查。
应用问题
规划清洁研究
包括正常的生产零件和最困难的预期几何形状或污染,因此该过程不是基于简单的样品。
提供零件尺寸、材料、土壤、清洁度目标、每个负载的零件、所需的输出和可用的公用设施。
零件布置允许液体交换、过滤和撇油;连续的生产线翻滚或输送零件以暴露嵌套表面。
如果保持湿润的话就可以。及时干燥、防锈剂或受控处理可以保护黑色金属零件,直至电镀或组装。
大批量冲压通常转移到网带或旋转篮生产线,而单罐机器适合批量和混合零件。