
Industrielle enkelttank- og spesialrengjøringsmidler
Oppvarmet industriell ultralydrens for generell bruk
Allsidig oppvarmet entanks ultralyddelerrenser for generell industri
Se konfigurasjonen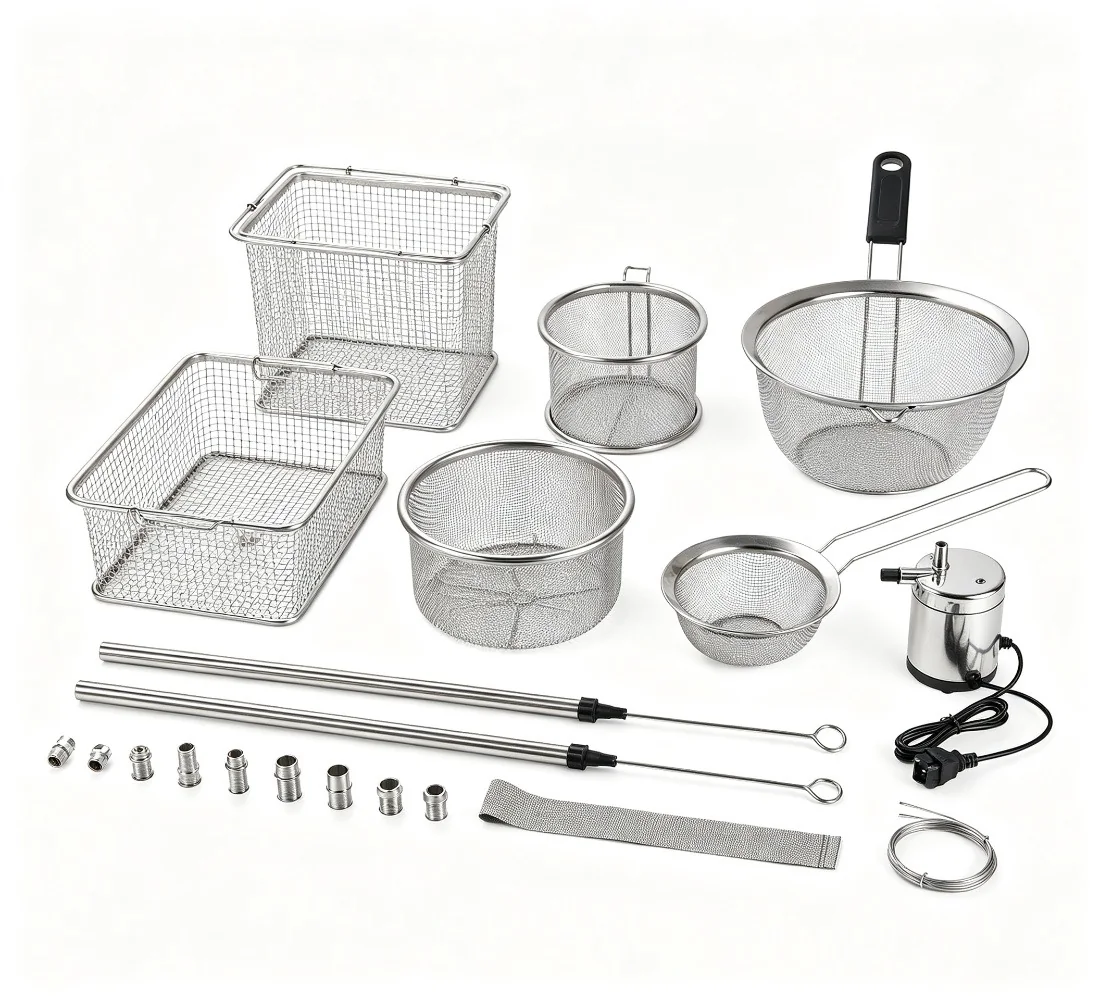
LENJEX Industriell rengjøring
Fjerner muggslippmiddel, oljer, partikler og prosessrester fra plast- og gummideler med mild kjemi.
Hvorfor ultralyd
Plast- og gummideler kan holde på muggslippmiddel, oljer, partikler og prosessrester etter støping. Skånsom ultralydrensing fjerner disse overflateforurensningene uten aggressive løsemidler som kan belaste, svelle eller merke materialet.
A generell oppvarmet rengjøringsmiddel eller benk serien bruker mild, nøytral kjemi. Arbeidet forholder seg til vannbasert rengjøring.
Temperatur og kjemi må valideres mot den spesifikke plasten eller gummien for å unngå deformasjon eller overflateendring.
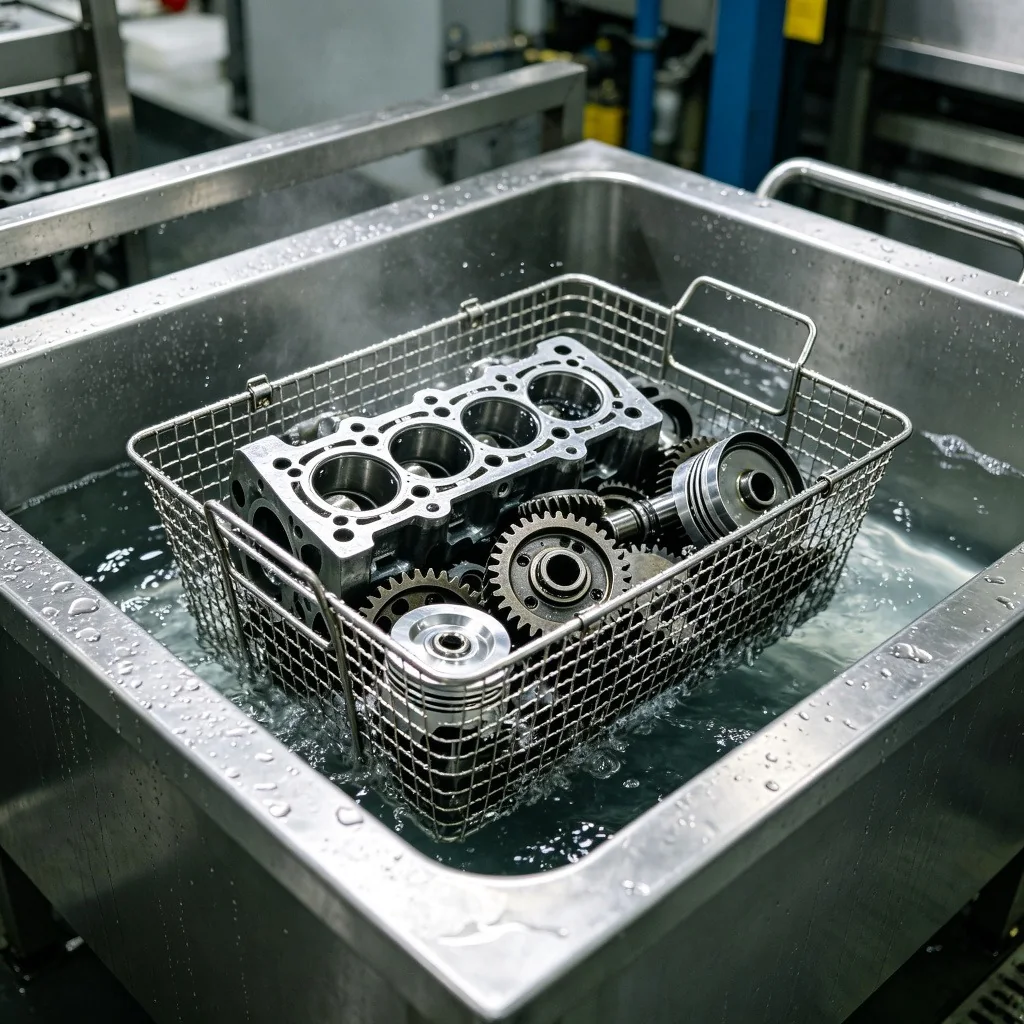
Typiske arbeidsstykker
Forurensning

Renslighetsmål
Aksept er basert på overflaterenhet og fravær av slippmiddel eller rester før montering, belegg eller liming.
Temperaturen må holde seg under punktet som påvirker materialet.
Anbefalt sekvens
Den endelige sekvensen avhenger av jordbelastning, materiale, skyllekvalitet og tørkeatferd.
Anbefalt utstyr
Den endelige spesifikasjonen følger prosesstesting og produksjonsanalyse.
Industrielle enkelttank- og spesialrengjøringsmidler
Allsidig oppvarmet entanks ultralyddelerrenser for generell industri
Se konfigurasjonen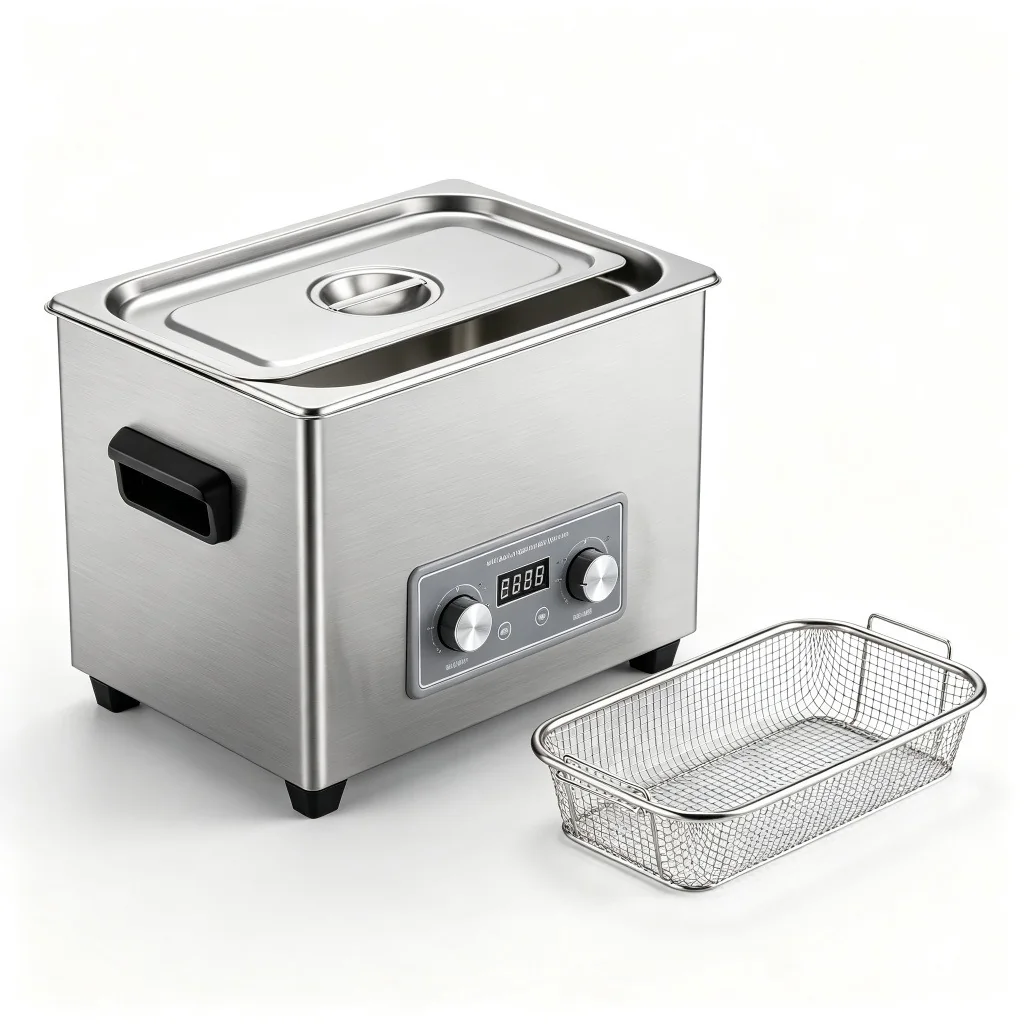
Benktopp- og laboratorieultralydrensere
Små ultralydrensere for bordplater fra 2 til 30 liter
Se konfigurasjonen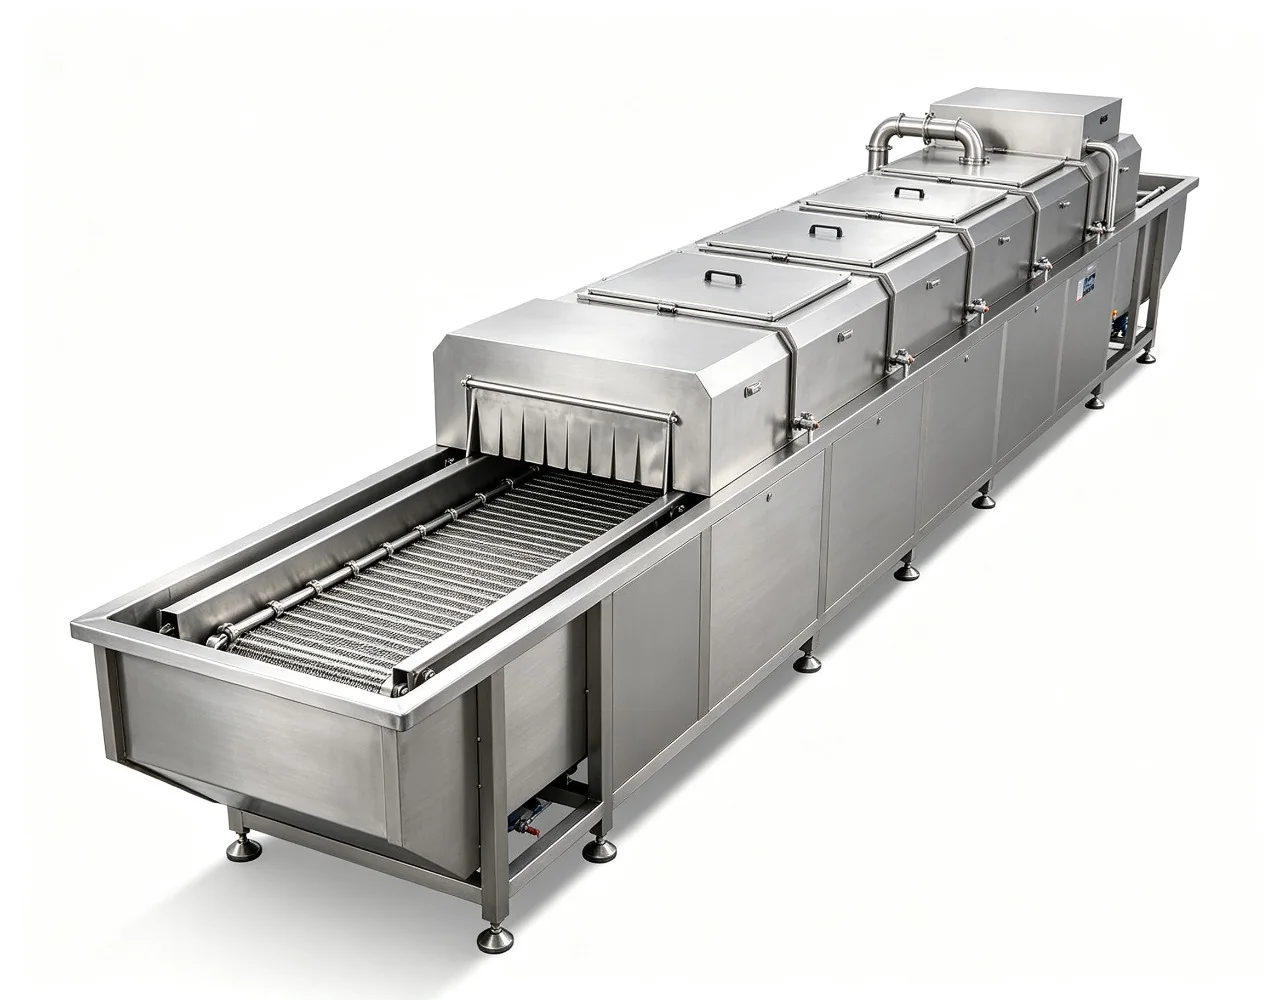
Multi-Tank og automatiske rengjøringssystemer
Automatisk flertrinns rense- og tørkelinje med roterende kurv
Se konfigurasjonenProsesskontroller
Bekreft del, jord, lasting og endelig håndtering før du fikser utstyrsinnstillingene.
Kontroll 01
Registrer overflater, hulrom og funksjoner som kan fange luft eller væske.
Kontroll 02
Test den tyngste representative forurensningen, ikke en ideell prøve.
Kontroll 03
Hold akustisk tilgang og delavstand i samsvar med produksjonen.
Kontroll 04
Tilpass nedstrømshåndtering til rest- og korrosjonsrisiko.
Systemvalg
Trinntelling og automatisering følger den validerte prosessen og nødvendig utgang.
Batch
Sammenlign for fokusert vask hvor skylling og tørking håndteres separat.
Flertrinns
Legg til kontrollerte stadier når overføring og endelig tilstand betyr noe.
Automatisk
Evaluer automatisering når produksjon, håndtering eller reseptkontroll krever det.
Aksept
Bruk samme praktiske inspeksjonsmetode for prøveprøver og produksjonsdeler.
Representantforsøk
Prøvebevis bør dekke normal produksjon og den vanskeligste forventede tilstanden.
Søknadsspørsmål
Inkluder normale produksjonsdeler og den vanskeligste forventede geometrien eller kontamineringen, slik at prosessen ikke er basert på en enkel prøve.
Oppgi deldimensjoner, materiale, jord, renslighetsmål, deler per last, nødvendig ytelse og tilgjengelige hjelpemidler.
Det kan hvis temperatur eller kjemi er uegnet; disse er validert med det spesifikke materialet og holdt innenfor sikre grenser.
Ja, med mild kjemi og kontrollert temperatur som fjerner slippmiddel uten å svulme eller skade gummien.
Milde, nøytrale vannbaserte rengjøringsmidler er typiske for polymerer, snarere enn aggressive løsemidler.
Relaterte applikasjoner
Industriell applikasjon
Fjerner rester av harpiks, støttemateriale, pulver og prosessmedier fra trykte deler, inkludert gitter og interne strukturer.
Se rengjøringstilnærming Industriell applikasjon
Metalldeler varierer mye i legering, geometri, overflatefinish og jordbelastning, så kjemi og energi må velges som én prosess.
Se rengjøringstilnærming Industriell applikasjon
Rengjør glasskomponenter, hetteglass, flasker og små beholdere, inkludert interiør og smale halser, uten å ripe.
Se rengjøringstilnærming