
Industrielle enkelttank- og spesialrengjøringsmidler
Ultralydrens med filtrering og oljeskum
Entanks ultralydrensing med sirkulerende filtrering og olje-vann-separasjon
Se konfigurasjonen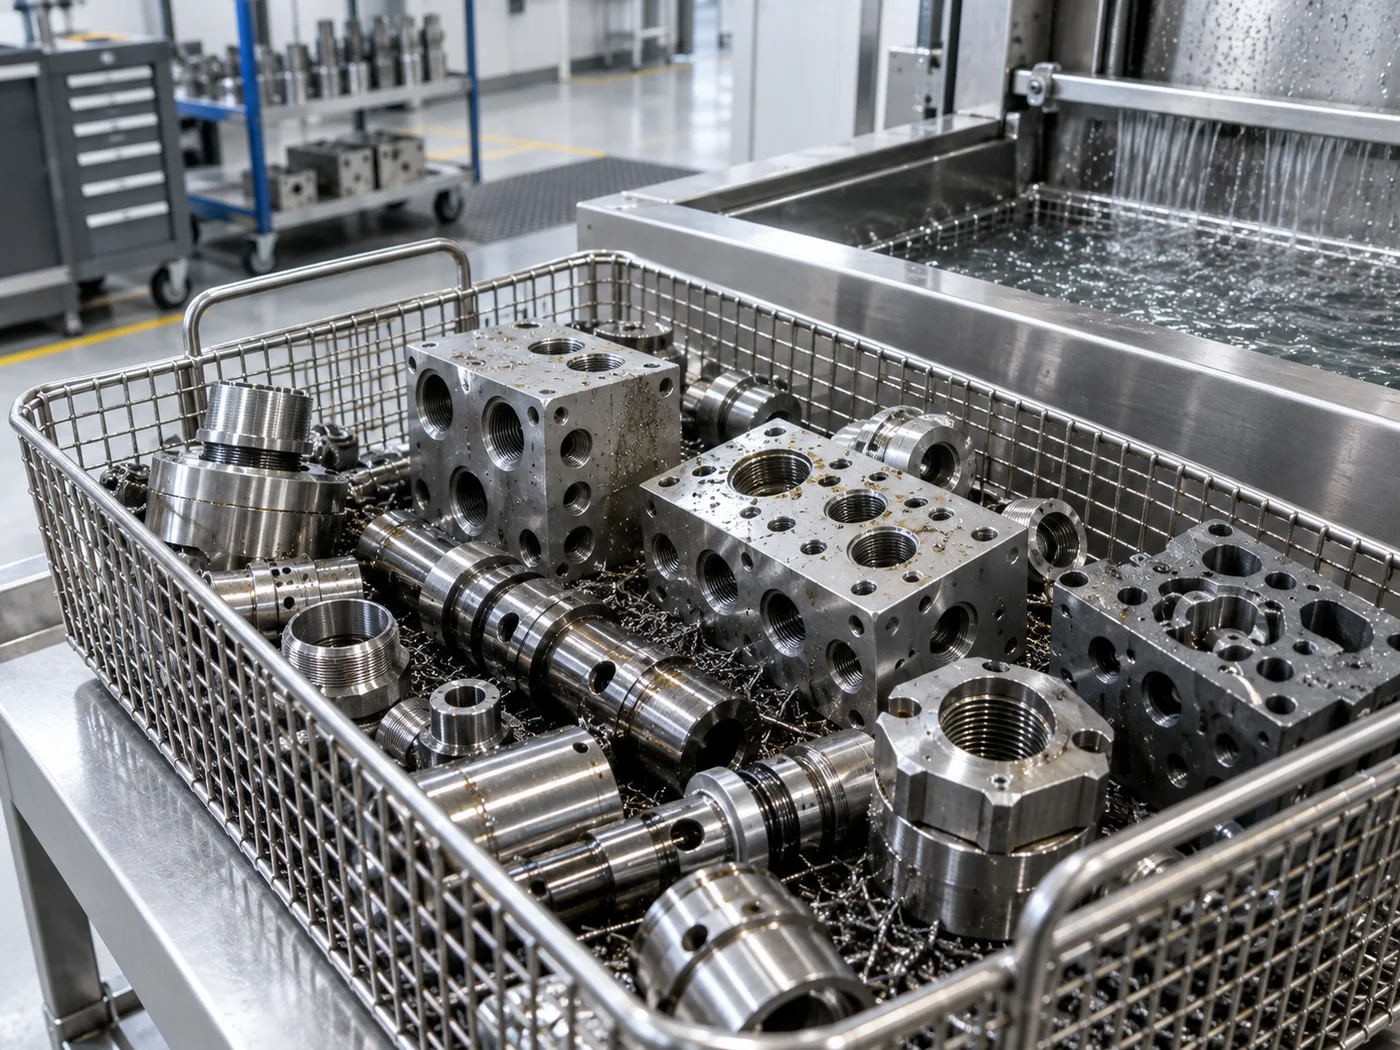
LENJEX Industriell rengjøring
Fjerner stansemiddel, maskinolje, støperester og partikler fra aluminium, sink og andre støpegods.
Hvorfor ultralyd
Pressstøpte og støpte deler har slippmiddel, støpeoljer, maskineringsvæsker, spon og partikler i komplekse støpte geometrier. Ultralydrengjøring når utsparinger, finner og interne funksjoner for å fjerne disse restene konsekvent, med kjemi kontrollert for å beskytte aluminium og sinklegeringer.
Prosessen støtter avfetting og er en vanlig forbehandling før maskinering, belegging eller montering. A rengjøringsmiddel med filtrering, løfteplattform renere eller portalrenselinje brukes avhengig av batch eller volum.
Materialkompatibilitet, spesielt for aluminium, er validert fordi temperatur og alkalisk kjemi må kontrolleres.
Typiske arbeidsstykker
Forurensning

Renslighetsmål
Aksept er basert på overflaterenhet, restkontroller og legeringens tilstand før belegg eller montering.
Aluminiumsdeler krever validert temperatur og kjemi for å unngå flekker.
Anbefalt sekvens
Den endelige sekvensen avhenger av jordbelastning, materiale, skyllekvalitet og tørkeatferd.
Anbefalt utstyr
Den endelige spesifikasjonen følger prosesstesting og produksjonsanalyse.
Industrielle enkelttank- og spesialrengjøringsmidler
Entanks ultralydrensing med sirkulerende filtrering og olje-vann-separasjon
Se konfigurasjonen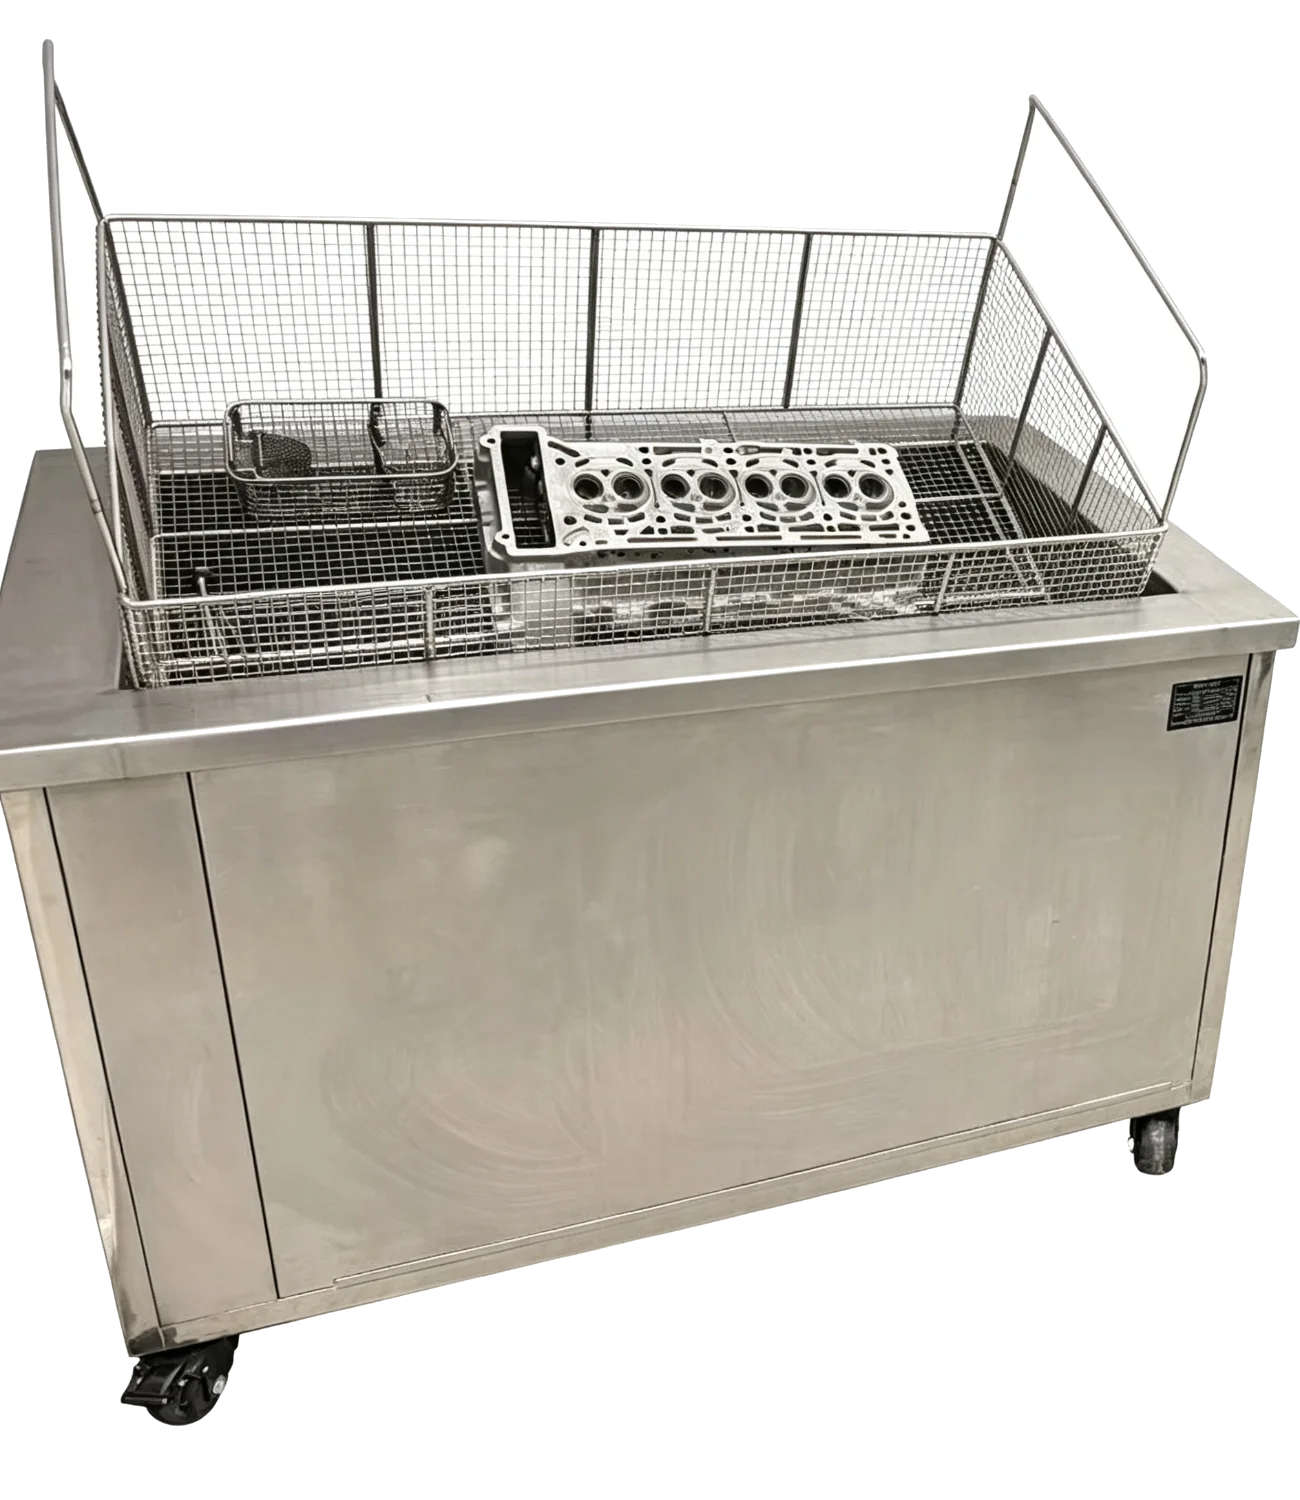
Industrielle enkelttank- og spesialrengjøringsmidler
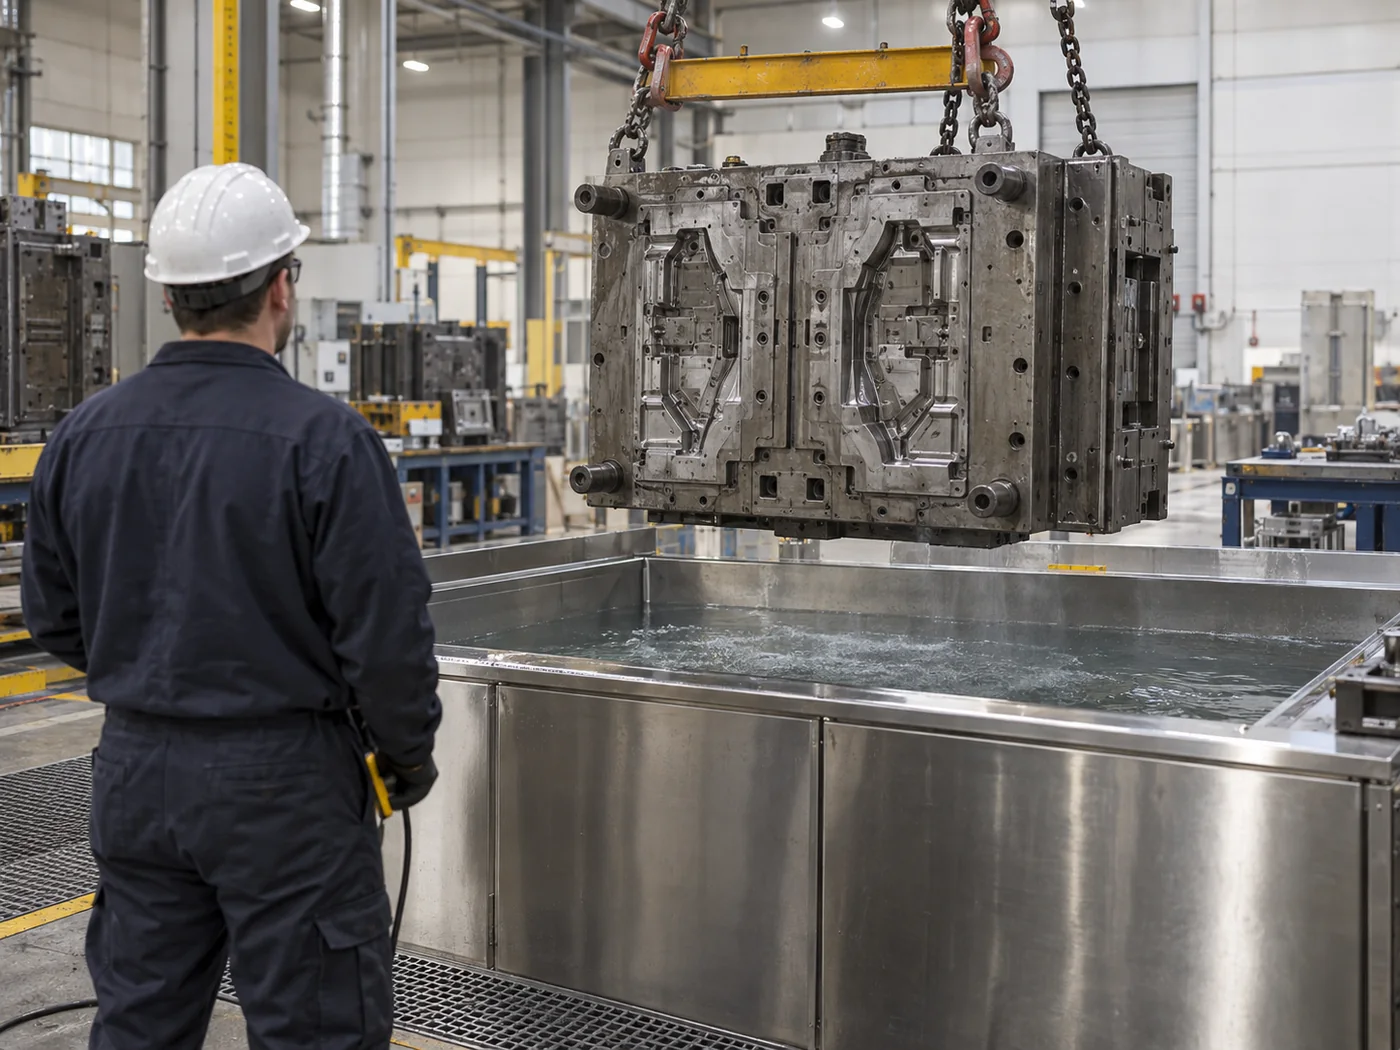
Hydraulisk løfteplattform med vertikal omrøring for tunge kurver
Se konfigurasjonen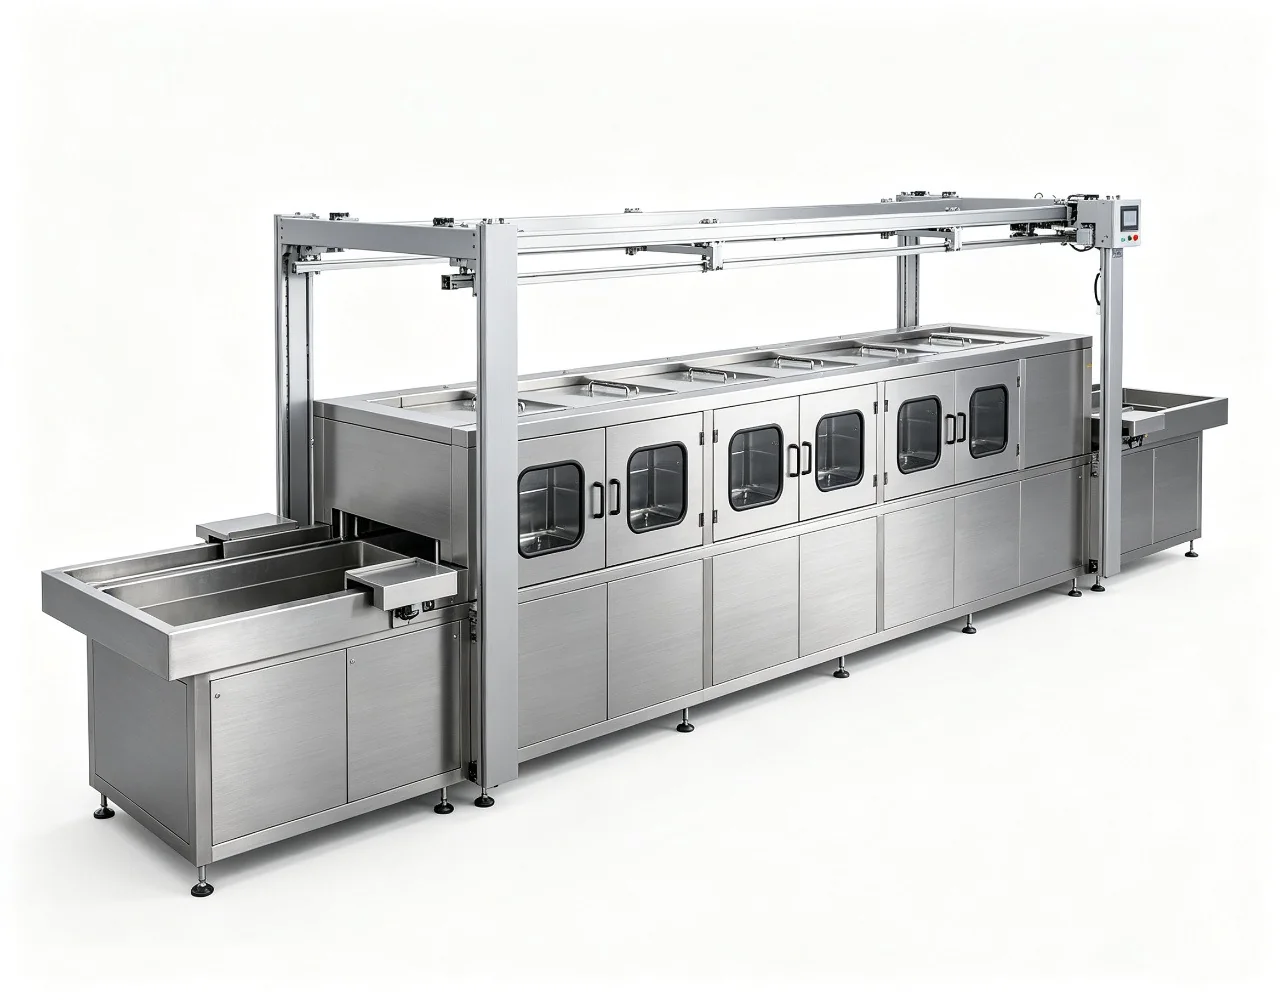
Automatiske rengjøringslinjer
En PLS-kontrollert portallinje som automatisk løfter, overfører, oscillerer og eventuelt roterer kurver gjennom 3-12 prosessstasjoner.
Se konfigurasjonenProsesskontroller
Bekreft del, jord, lasting og endelig håndtering før du fikser utstyrsinnstillingene.
Kontroll 01
Registrer overflater, hulrom og funksjoner som kan fange luft eller væske.
Kontroll 02
Test den tyngste representative forurensningen, ikke en ideell prøve.
Kontroll 03
Hold akustisk tilgang og delavstand i samsvar med produksjonen.
Kontroll 04
Tilpass nedstrømshåndtering til rest- og korrosjonsrisiko.
Systemvalg
Trinntelling og automatisering følger den validerte prosessen og nødvendig utgang.
Batch
Sammenlign for fokusert vask hvor skylling og tørking håndteres separat.
Flertrinns
Legg til kontrollerte stadier når overføring og endelig tilstand betyr noe.
Automatisk
Evaluer automatisering når produksjon, håndtering eller reseptkontroll krever det.
Aksept
Bruk samme praktiske inspeksjonsmetode for prøveprøver og produksjonsdeler.
Representantforsøk
Prøvebevis bør dekke normal produksjon og den vanskeligste forventede tilstanden.
Søknadsspørsmål
Inkluder normale produksjonsdeler og den vanskeligste forventede geometrien eller kontamineringen, slik at prosessen ikke er basert på en enkel prøve.
Oppgi deldimensjoner, materiale, jord, renslighetsmål, deler per last, nødvendig ytelse og tilgjengelige hjelpemidler.
Ja, med kontrollert kjemi og temperatur. Sterkt alkaliske eller varme bad kan farge aluminium, så prosessen er validert for legeringen før produksjon.
Ja. Kavitasjon og egnet kjemi løfter form- og formslippmidler fra forsenkede og ribbede støpte overflater.
Enkelttanker med løftehåndtak for tunge partier, mens støpeanlegg med høyt volum flytter til portal eller automatiske linjer for kontinuerlig produksjon.
Relaterte applikasjoner
Industriell applikasjon
Fjerner trekkeolje, stempelsmøremiddel og finstoff fra stemplede og metallplater i stort volum.
Se rengjøringstilnærming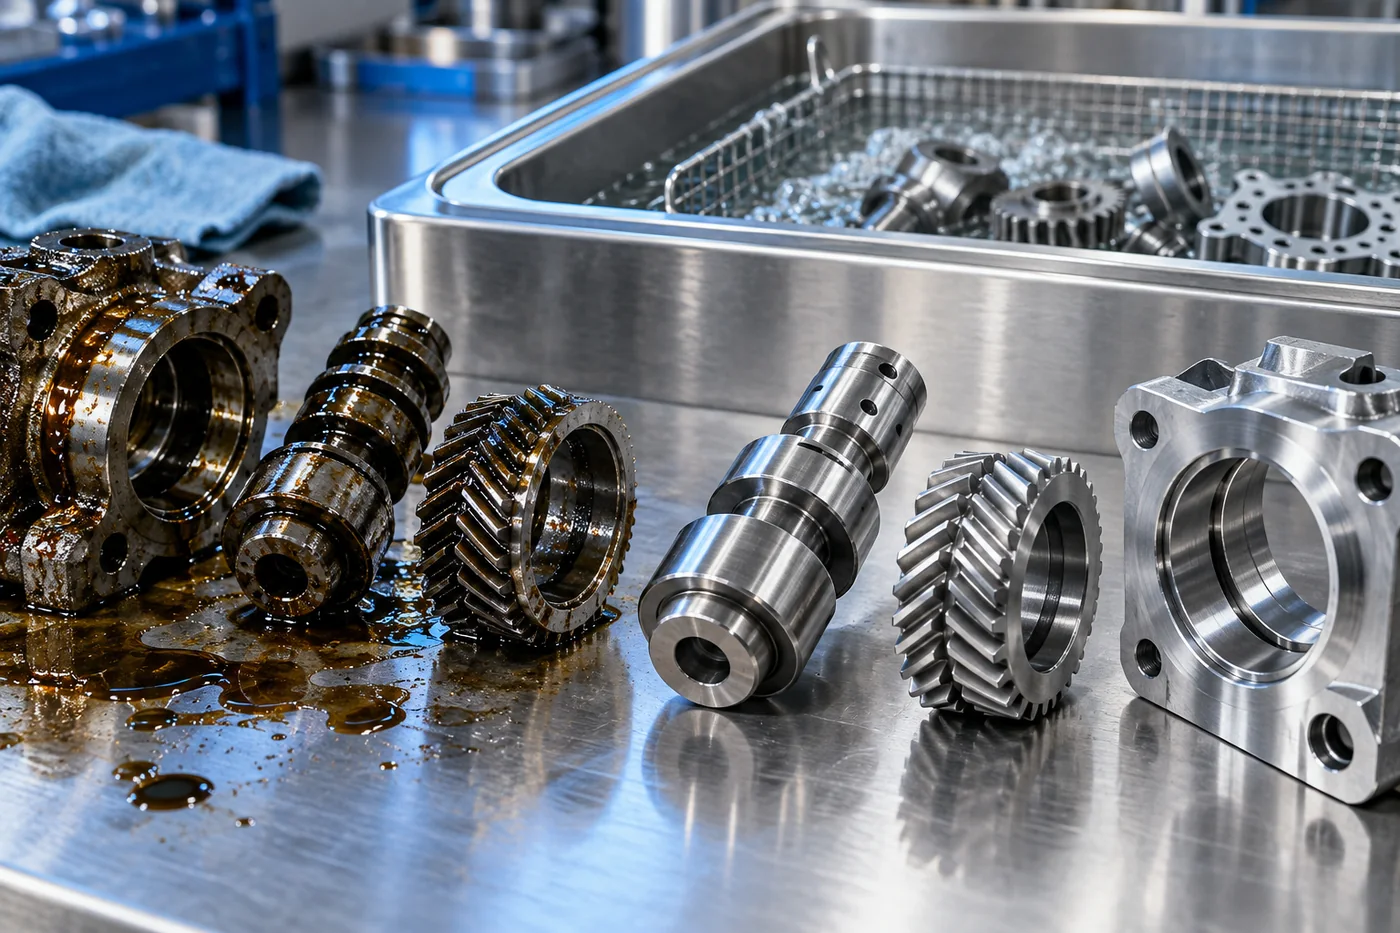
Industriell applikasjon
Fjerner karbon, olje, støpe- og maskinrester fra turbolader og turbinkomponenter.
Se rengjøringstilnærming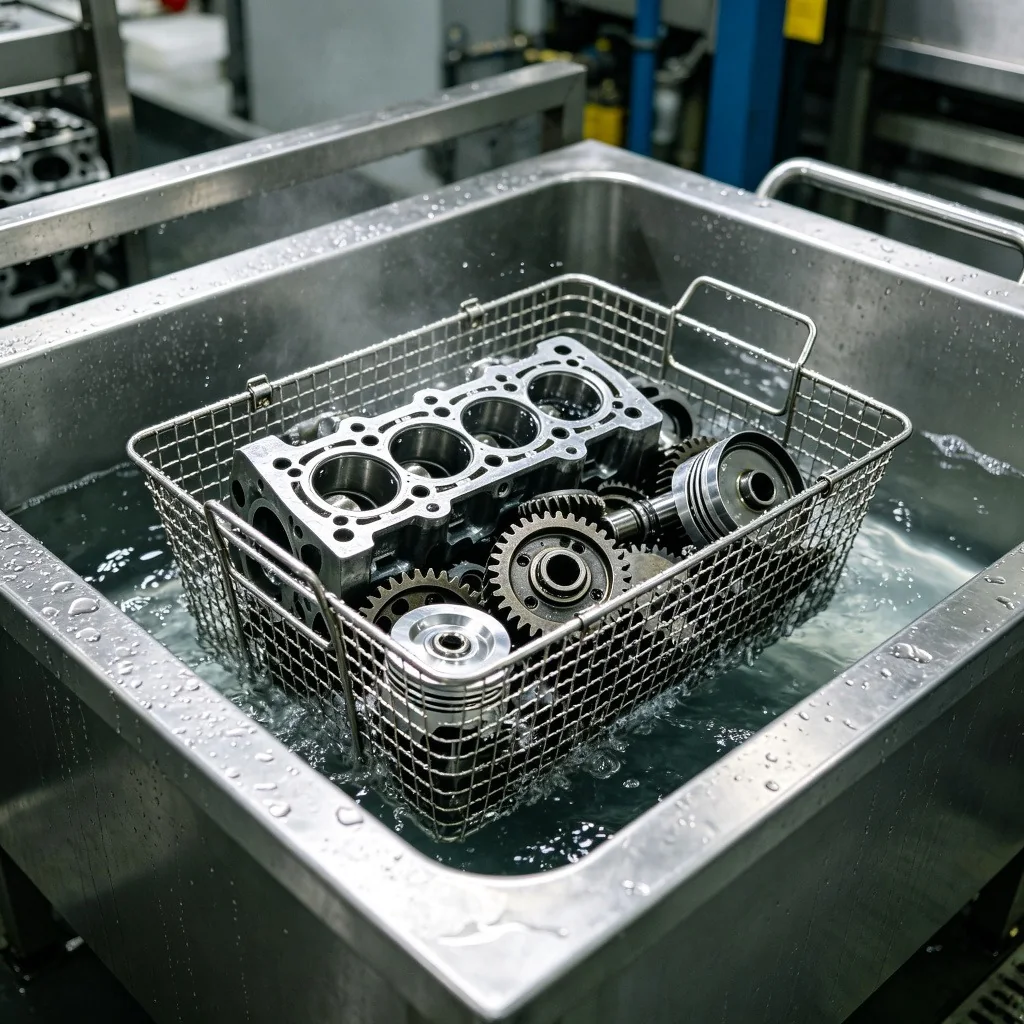
Industriell applikasjon
Rengjøring av bilkomponenter må fjerne blandet forurensning fra passasjer, hull og komplekse overflater uten å bremse produksjonsflyten.
Se rengjøringstilnærming