
Limpadores industriais de tanque único e especiais
Limpador ultrassônico com filtragem e skimmer de óleo
Limpeza ultrassônica de tanque único com filtragem circulante e separação óleo-água
Ver configuração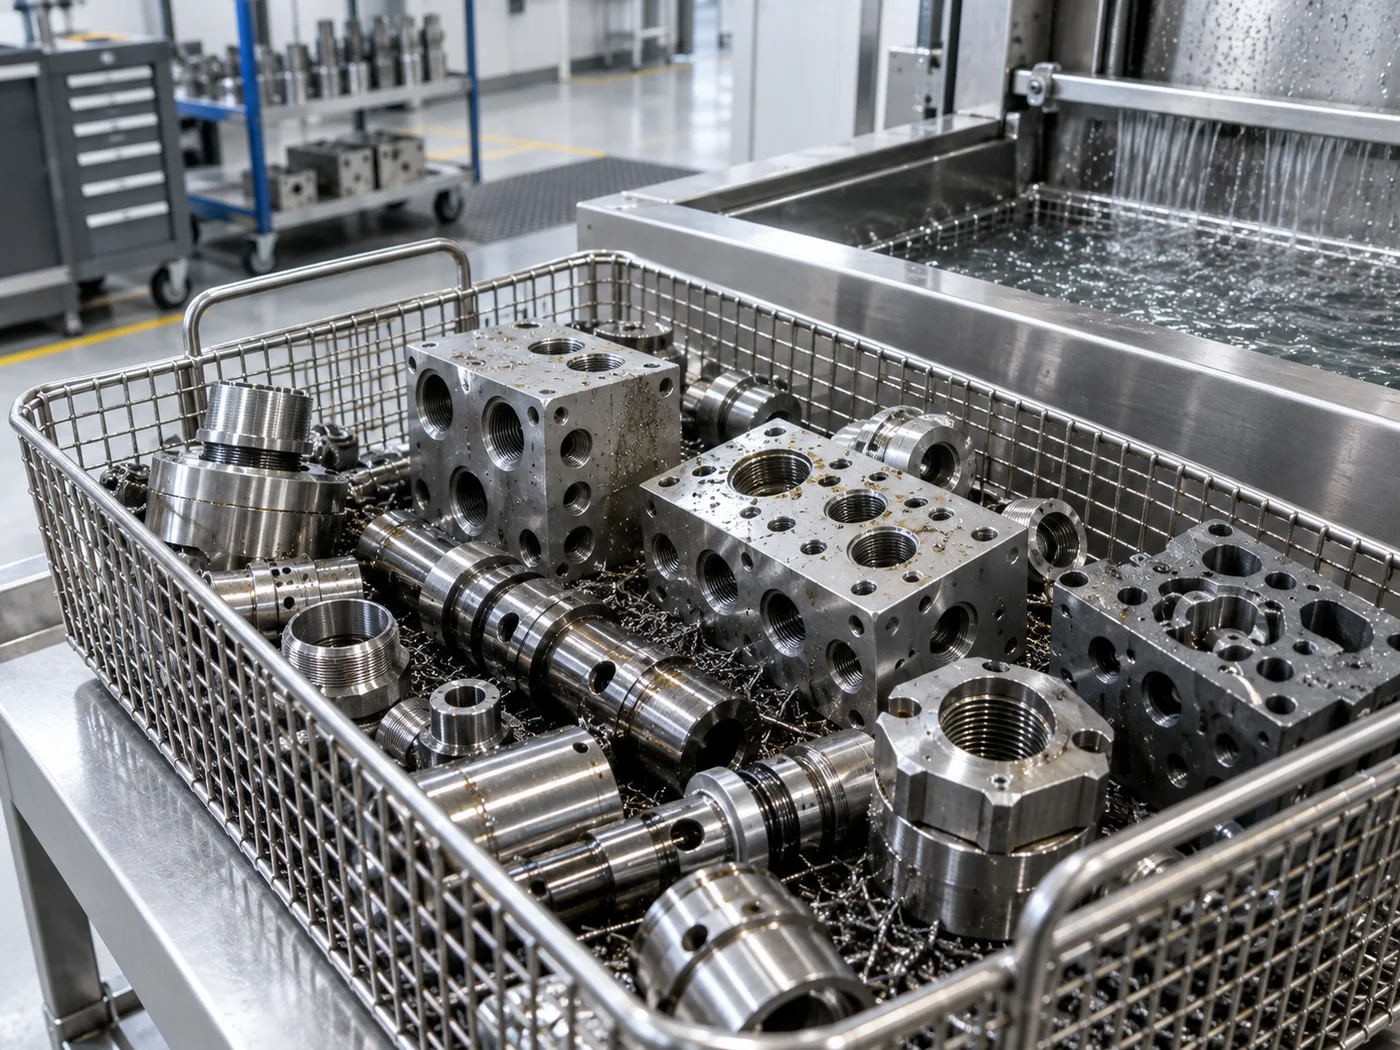
LENJEX Limpeza Industrial
Remove agente desmoldante, óleo de usinagem, resíduos de fundição e partículas de alumínio, zinco e outras peças fundidas.
Por que ultrassônico
Peças fundidas e fundidas carregam agente desmoldante, óleos de fundição, fluidos de usinagem, cavacos e partículas em geometrias fundidas complexas. A limpeza ultrassônica atinge reentrâncias, aletas e recursos internos para remover esses resíduos de forma consistente, com controle químico para proteger ligas de alumínio e zinco.
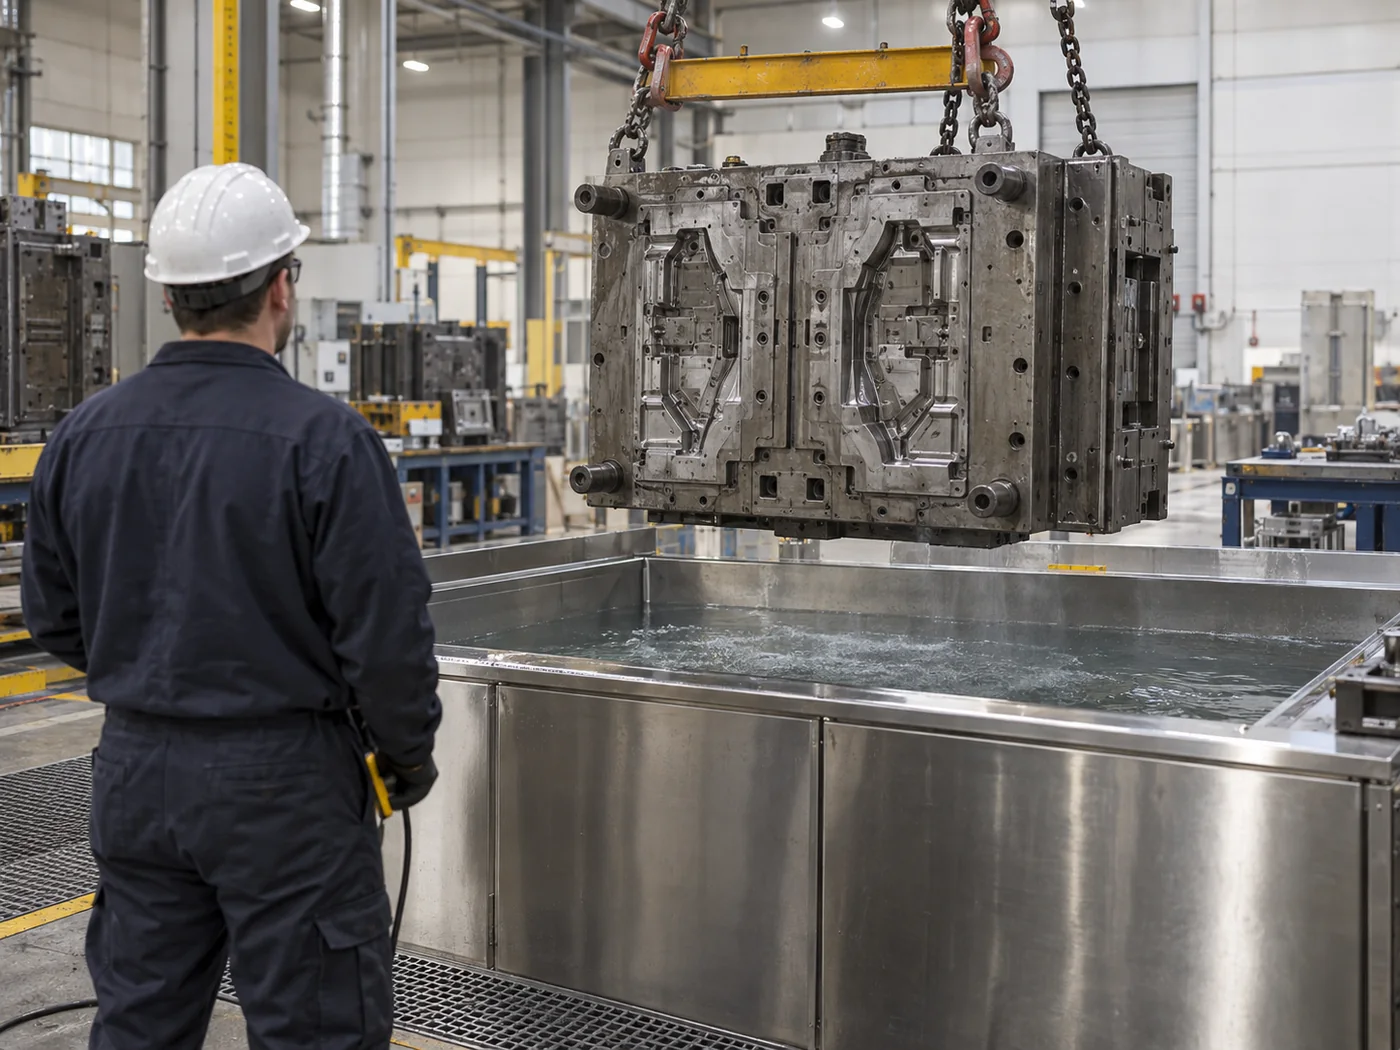
O processo suporta desengordurante e é um pré-tratamento comum antes da usinagem, revestimento ou montagem. Um limpador com filtração, plataforma elevatória limpador ou linha de limpeza de pórtico é usado dependendo do lote ou volume.
A compatibilidade do material, especialmente para o alumínio, é validada porque a temperatura e a química alcalina devem ser controladas.
Peças de trabalho típicas
Contaminação

Meta de limpeza
A aceitação é baseada na limpeza da superfície, verificações de resíduos e condição da liga antes do revestimento ou montagem.
As peças de alumínio requerem temperatura e química validadas para evitar manchas.
Sequência recomendada
A sequência final depende da carga do solo, do material, da qualidade do enxágue e do comportamento de secagem.
Equipamento Recomendado
A especificação final segue testes de processo e análise de produção.
Limpadores industriais de tanque único e especiais
Limpeza ultrassônica de tanque único com filtragem circulante e separação óleo-água
Ver configuração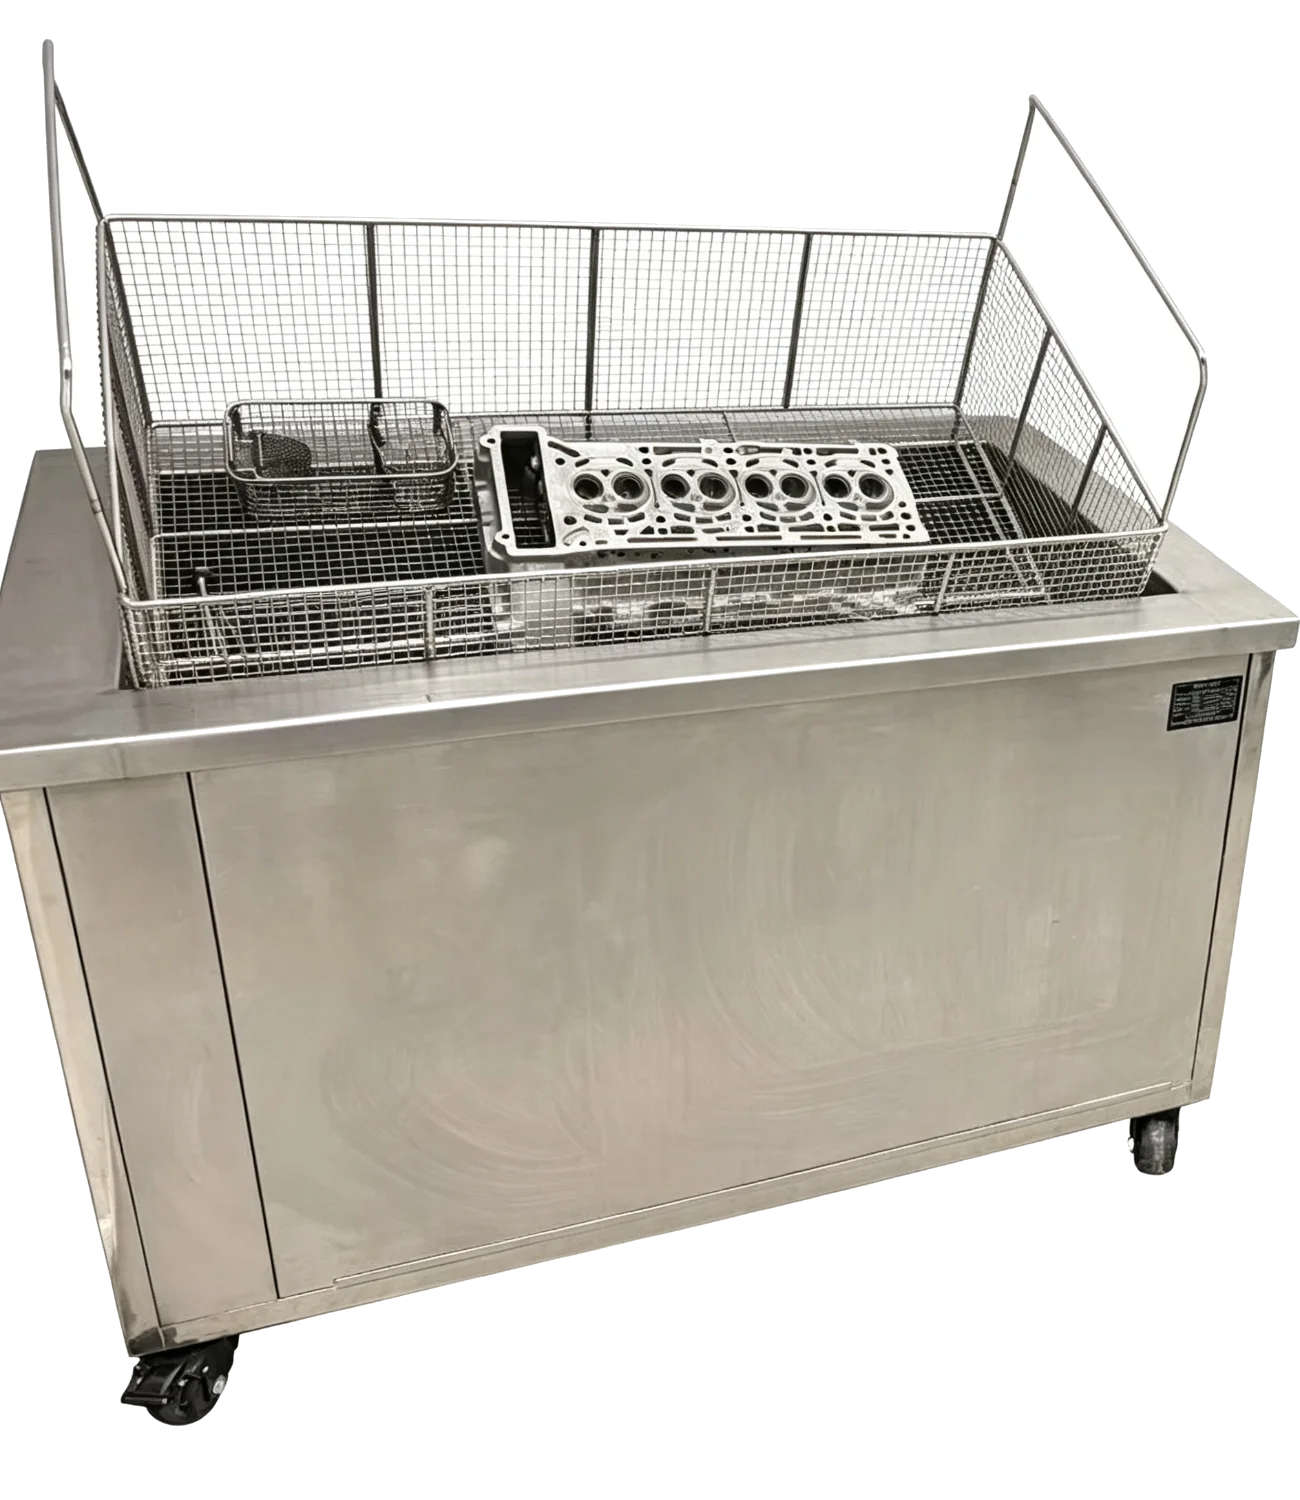
Limpadores industriais de tanque único e especiais
Plataforma elevatória hidráulica com agitação vertical para cestos pesados
Ver configuração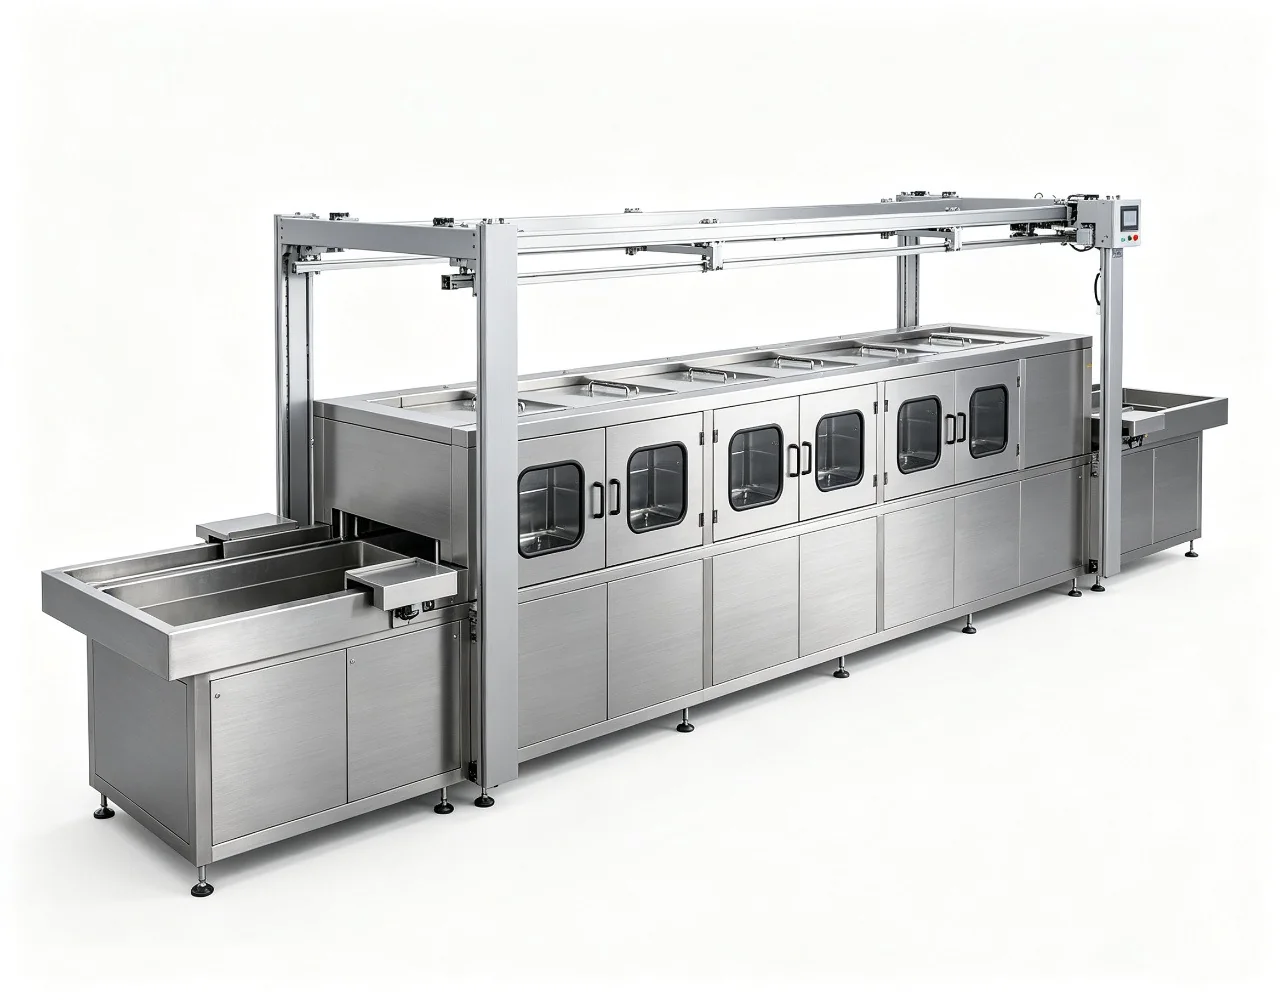
Linhas de limpeza automática
Uma linha de pórtico controlada por PLC que levanta, transfere, oscila e, opcionalmente, gira cestas automaticamente através de 3 a 12 estações de processo.
Ver configuraçãoControles de Processo
Confirme a peça, solo, carregamento e manuseio final antes de fixar as configurações do equipamento.
Controle 01
Registre superfícies, cavidades e características que possam reter ar ou líquidos.
Controle 02
Teste a contaminação representativa mais pesada, não uma amostra ideal.
Controle 03
Mantenha o acesso acústico e o espaçamento entre peças consistentes com a produção.
Controle 04
Combine o manuseio posterior com os riscos de resíduos e corrosão.
Seleção do Sistema
A contagem de estágios e a automação seguem o processo validado e a saída necessária.
Lote
Compare com a lavagem concentrada, onde o enxágue e a secagem são gerenciados separadamente.
Multiestágio
Adicione estágios controlados quando a transferência e a condição final forem importantes.
Automático
Avalie a automação quando a produção, o manuseio ou o controle de receitas assim o exigirem.
Aceitação
Use o mesmo método prático de inspeção para amostras de teste e peças de produção.
Julgamento Representativo
As evidências do ensaio devem abranger a produção normal e a condição esperada mais difícil.
Perguntas de aplicação
Inclui peças de produção normal e geometria ou contaminação esperada mais difícil para que o processo não seja baseado em uma amostra fácil.
Forneça dimensões das peças, material, solo, meta de limpeza, peças por carga, produção necessária e utilidades disponíveis.
Sim, com química e temperatura controladas. Banhos fortemente alcalinos ou quentes podem manchar o alumínio, por isso o processo é validado para a liga antes da produção.
Sim. Cavitação e produtos químicos adequados retiram moldes e agentes desmoldantes de superfícies fundidas com reentrâncias e aletas.
Tanques únicos com alça de elevação para lotes pesados, enquanto fábricas de fundição de alto volume passam para pórticos ou linhas automáticas para produção contínua.
Aplicativos Relacionados
Aplicação Industrial
Remove óleo de trefilação, lubrificante de estampagem e finos de peças estampadas e chapas metálicas em grande volume.
Ver abordagem de limpeza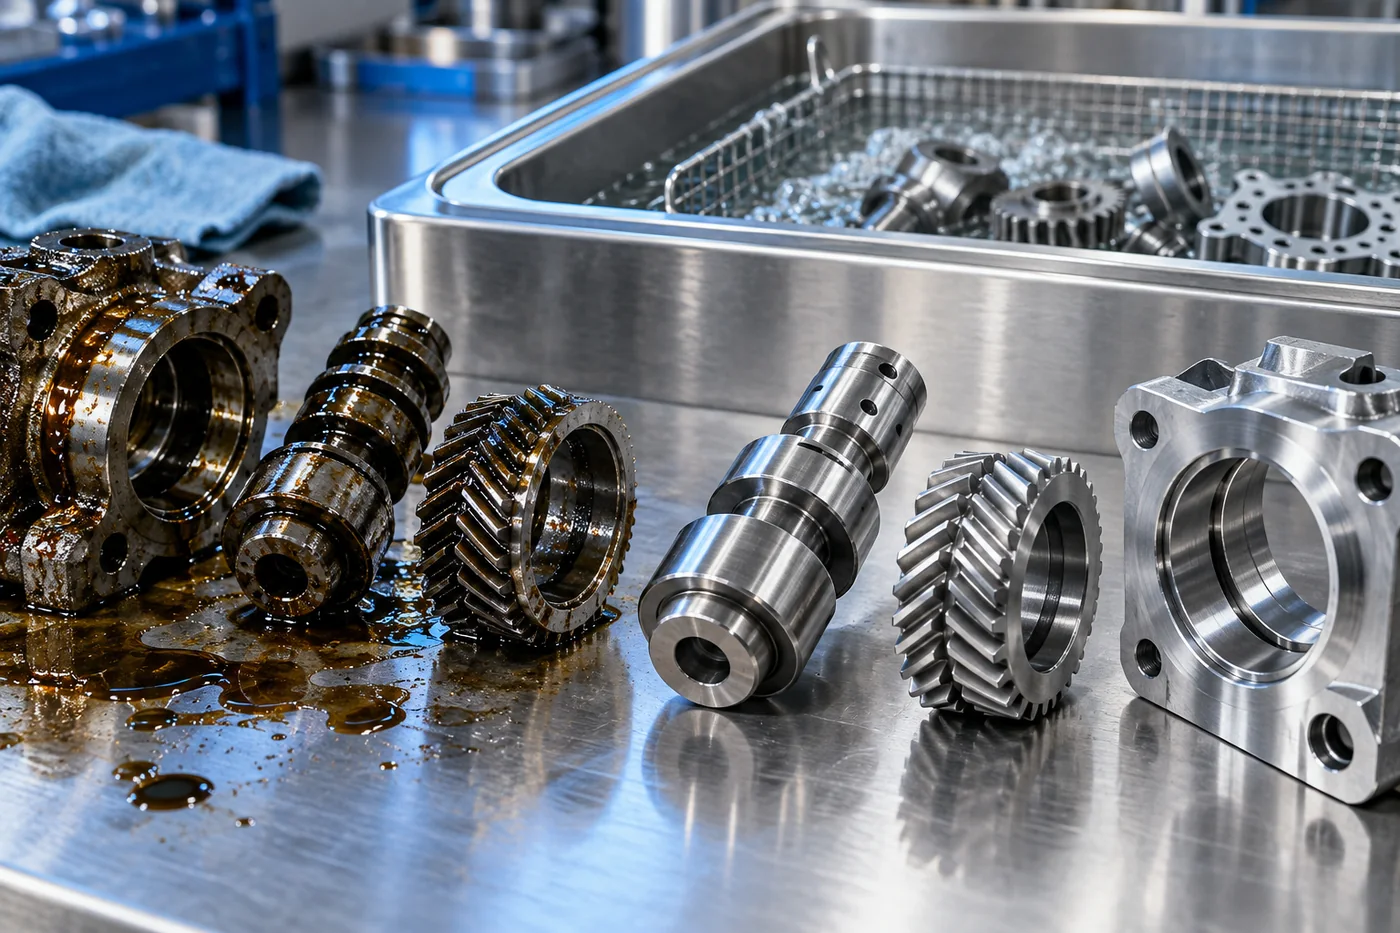
Aplicação Industrial
Remove carbono, óleo, resíduos de fundição e usinagem dos componentes do turbocompressor e da turbina.
Ver abordagem de limpeza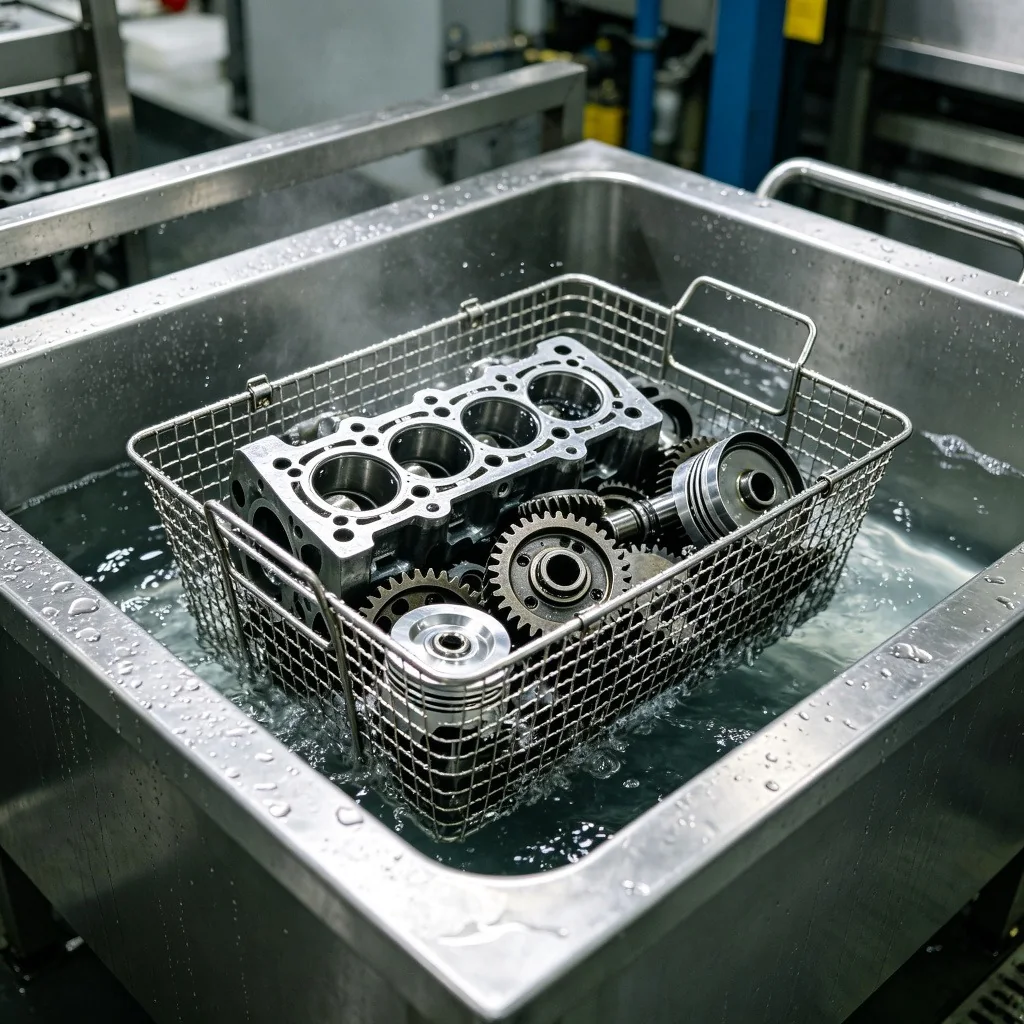
Aplicação Industrial
A limpeza de componentes automotivos deve remover a contaminação mista de passagens, furos e superfícies complexas sem diminuir o fluxo de produção.
Ver abordagem de limpeza