
Detergenti industriali monovasca e speciali
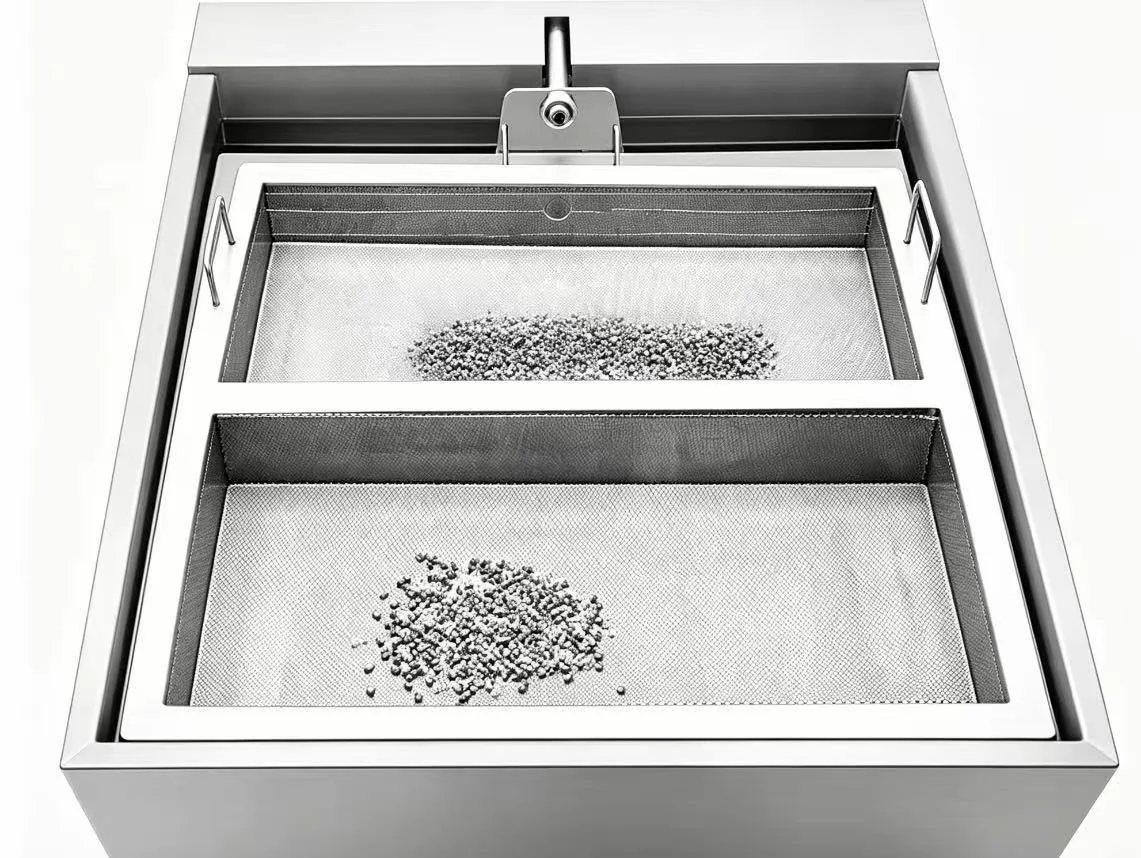
Pulitore ad ultrasuoni con filtrazione e schiumatoio
Pulizia ad ultrasuoni a vasca singola con filtrazione circolante e separazione olio-acqua
Visualizza la configurazione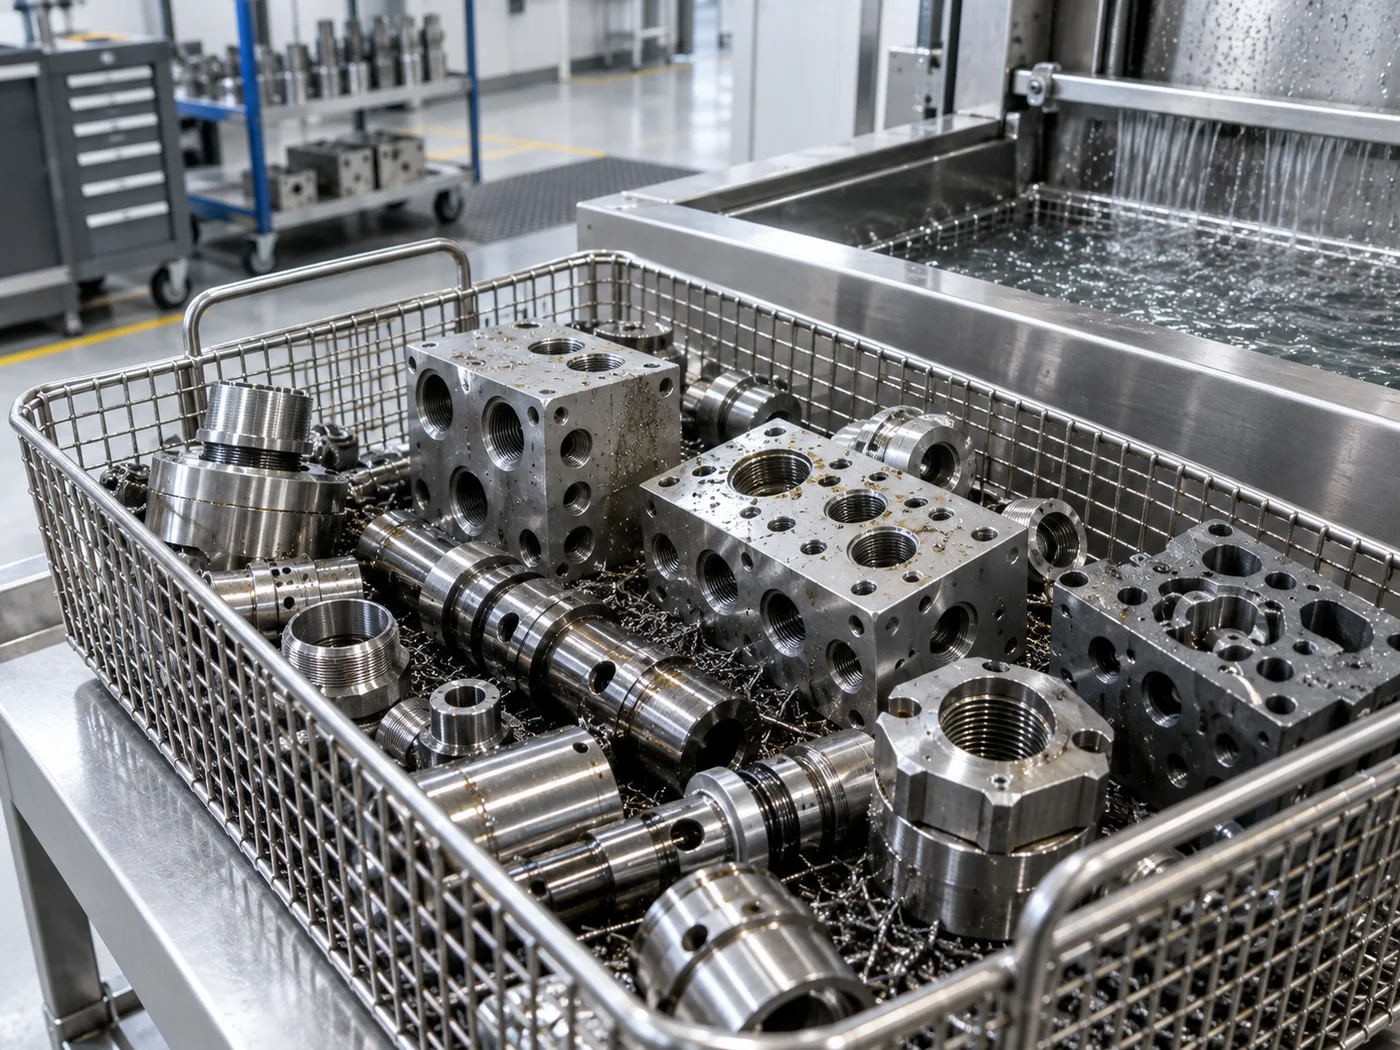
LENJEX Pulizia industriale
Rimuove agenti distaccanti, olio da lavorazione, residui di fusione e particelle da alluminio, zinco e altri getti.
Perché gli ultrasuoni
Le parti pressofuse e colate contengono agenti distaccanti, oli di fusione, fluidi di lavorazione, trucioli e particelle in geometrie di fusione complesse. La pulizia ad ultrasuoni raggiunge cavità, alette e caratteristiche interne per rimuovere questi residui in modo coerente, con prodotti chimici controllati per proteggere le leghe di alluminio e zinco.
Il processo supporta sgrassante ed è un pretrattamento comune prima della lavorazione, del rivestimento o dell'assemblaggio. A pulitore con filtrazione, piattaforma elevatrice più pulito o linea di pulizia del portale viene utilizzato a seconda del lotto o del volume.
La compatibilità dei materiali, in particolare per l'alluminio, è convalidata perché la temperatura e la chimica alcalina devono essere controllate.
Pezzi tipici
Contaminazione

Obiettivo di pulizia
L'accettazione si basa sulla pulizia della superficie, sul controllo dei residui e sulle condizioni della lega prima del rivestimento o dell'assemblaggio.
Le parti in alluminio richiedono temperature e prodotti chimici convalidati per evitare macchie.
Sequenza consigliata
La sequenza finale dipende dal carico di sporco, dal materiale, dalla qualità del risciacquo e dal comportamento di asciugatura.
Attrezzatura consigliata
La specifica finale segue i test di processo e l'analisi della produzione.
Detergenti industriali monovasca e speciali
Pulizia ad ultrasuoni a vasca singola con filtrazione circolante e separazione olio-acqua
Visualizza la configurazione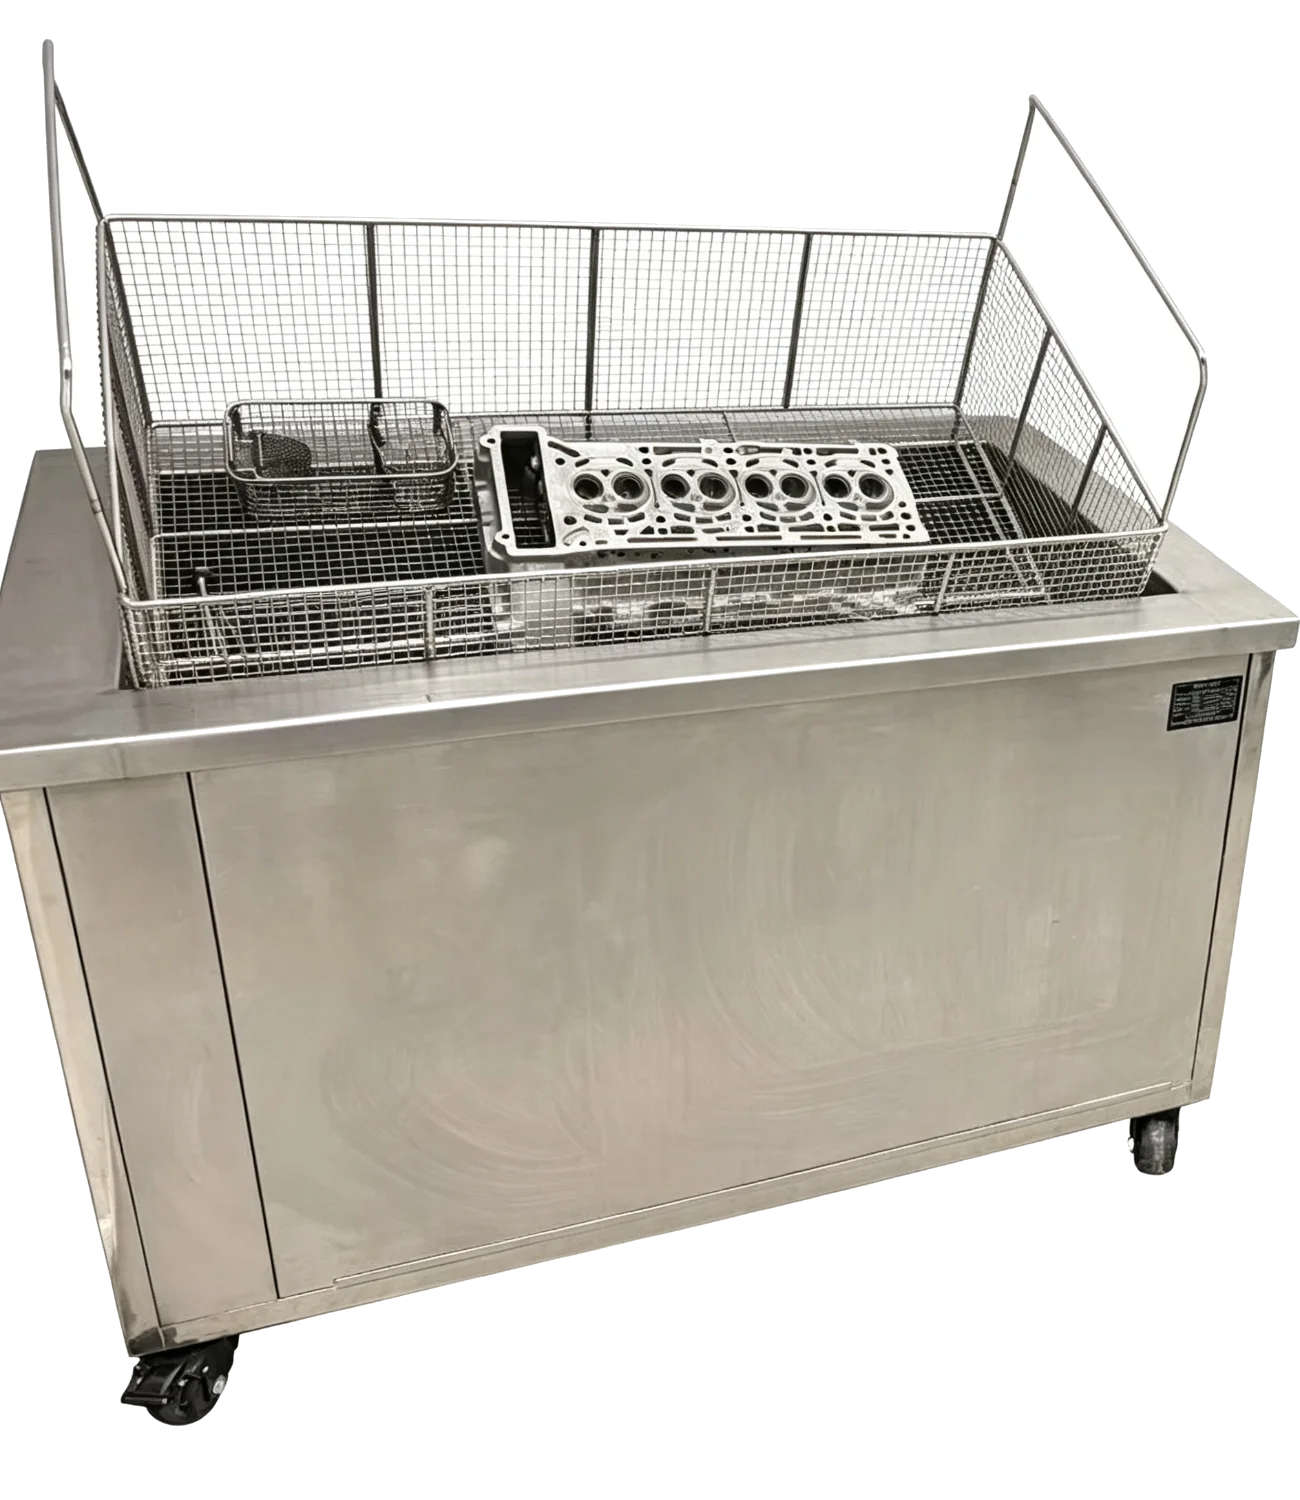
Detergenti industriali monovasca e speciali
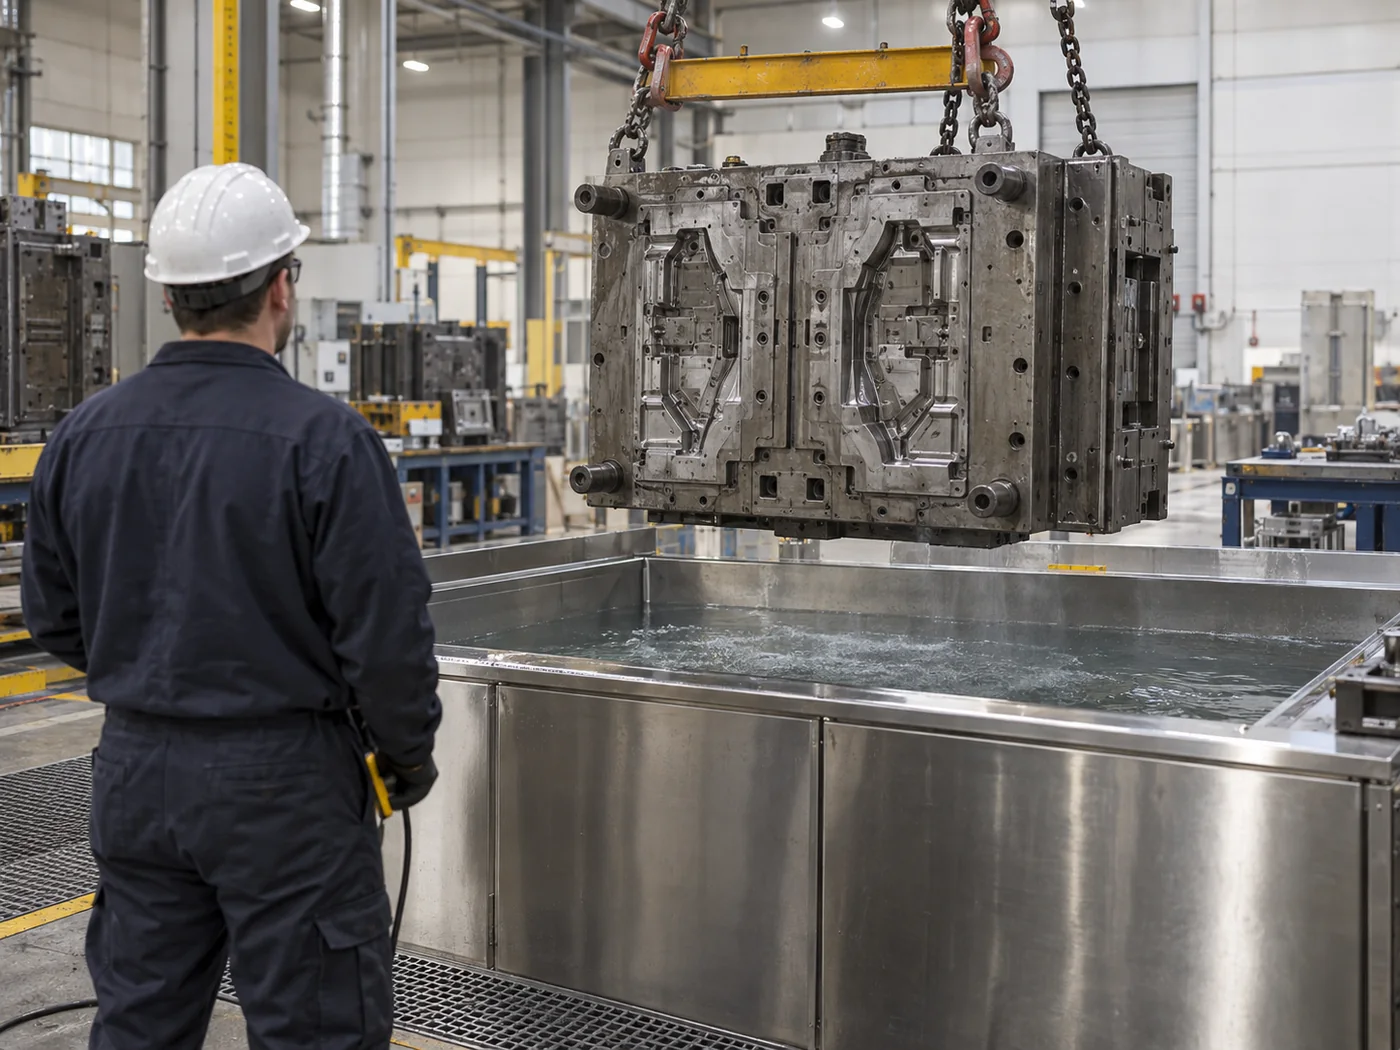
Piattaforma elevatrice idraulica ad agitazione verticale per ceste pesanti
Visualizza la configurazione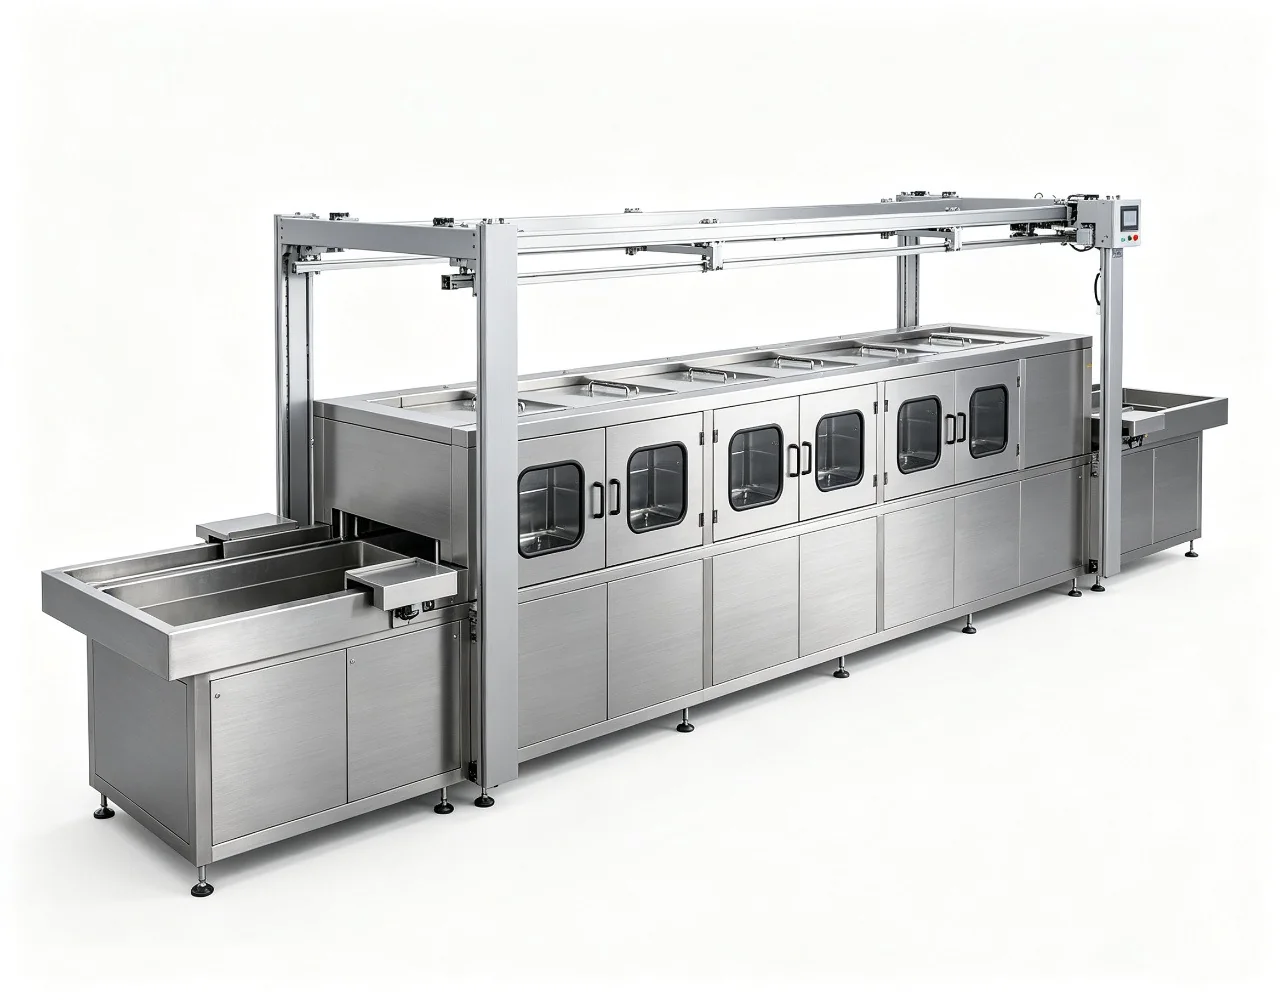
Linee di pulizia automatiche
Una linea a portale controllata da PLC che solleva, trasferisce, oscilla e facoltativamente ruota automaticamente i cestelli attraverso 3-12 stazioni di processo.
Visualizza la configurazioneControlli di processo
Confermare la parte, il terreno, il carico e la movimentazione finale prima di fissare le impostazioni dell'attrezzatura.
Controllo 01
Registra superfici, cavità e caratteristiche che possono intrappolare aria o liquidi.
Controllo 02
Testare la contaminazione rappresentativa più pesante, non un campione ideale.
Controllo 03
Mantenere l'accesso acustico e la spaziatura delle parti coerenti con la produzione.
Controllo 04
Adattare la movimentazione a valle ai rischi di residui e corrosione.
Selezione del sistema
Il conteggio delle fasi e l'automazione seguono il processo convalidato e l'output richiesto.
Lotto
Confronta il lavaggio mirato in cui risciacquo e asciugatura sono gestiti separatamente.
Multistadio
Aggiungi fasi controllate quando il riporto e la condizione finale contano.
Automatico
Valuta l'automazione quando l'output, la gestione o il controllo delle ricette lo richiedono.
Accettazione
Utilizza lo stesso metodo di ispezione pratico per campioni di prova e parti di produzione.
Processo rappresentativo
Le prove sperimentali dovrebbero coprire la produzione normale e le condizioni previste più difficili.
Domande sull'applicazione
Includere parti di normale produzione e la geometria o la contaminazione prevista più difficile, in modo che il processo non sia basato su un campione semplice.
Fornire le dimensioni delle parti, il materiale, lo sporco, l'obiettivo di pulizia, le parti per carico, la produzione richiesta e le utenze disponibili.
Sì, con chimica e temperatura controllate. Bagni fortemente alcalini o caldi possono macchiare l'alluminio, quindi il processo viene convalidato per la lega prima della produzione.
SÌ. La cavitazione e gli agenti chimici adatti sollevano stampi e distaccanti dalle superfici incassate e alettate.
Serbatoi singoli con maniglia di sollevamento per lotti pesanti, mentre gli impianti di colata ad alto volume si spostano su linee a portale o automatiche per la produzione continua.
Applicazioni correlate
Applicazione industriale
Rimuove olio da disegno, lubrificante per stampaggio e particelle fini da parti stampate e in lamiera in grandi volumi.
Visualizza l'approccio alla pulizia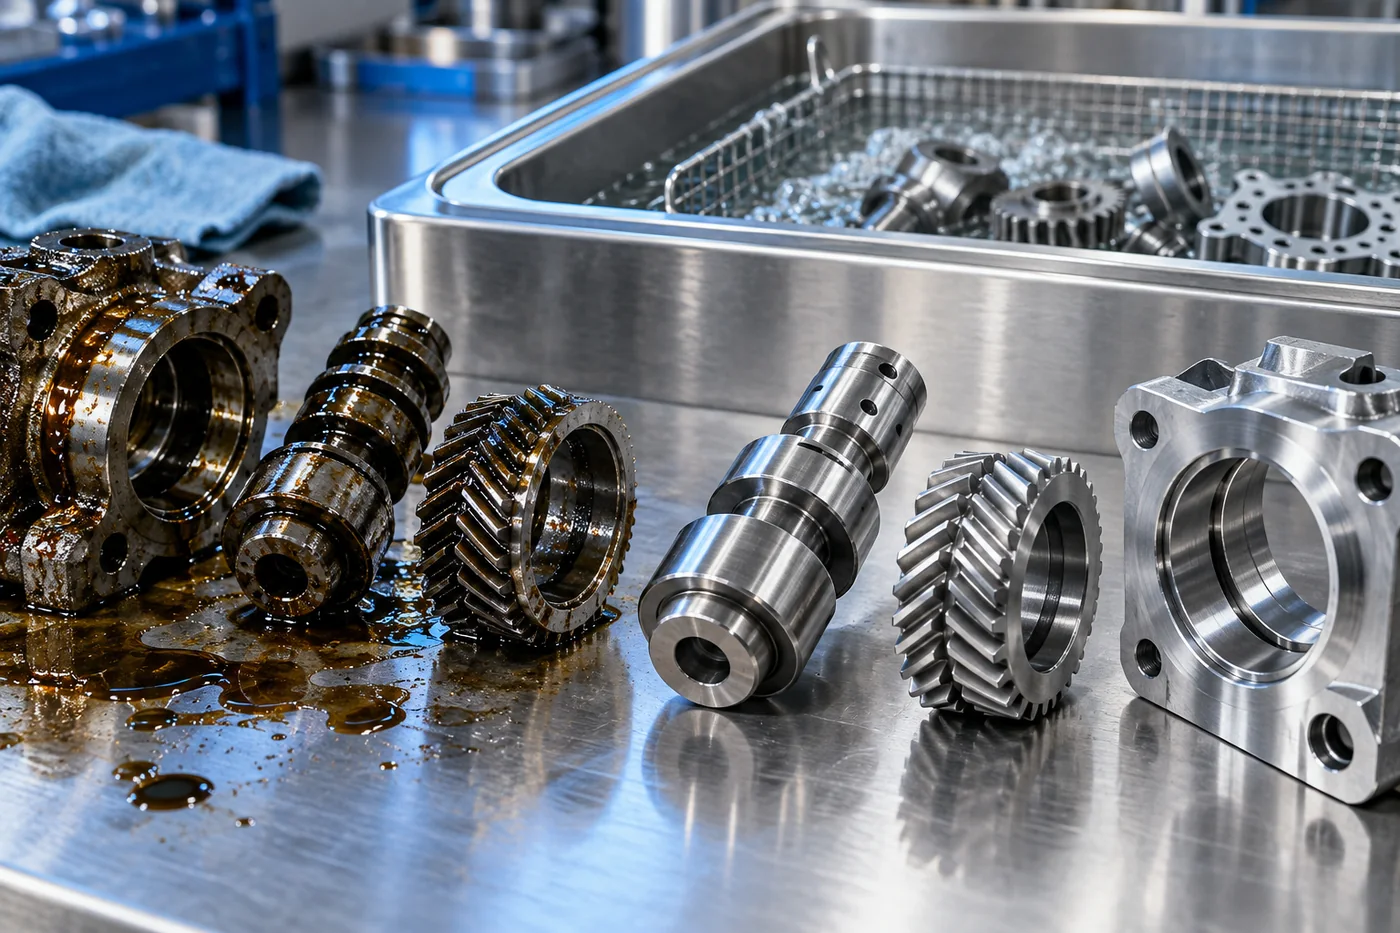
Applicazione industriale
Rimuove carbonio, olio, residui di fusione e di lavorazione dai componenti di turbocompressori e turbine.
Visualizza l'approccio alla pulizia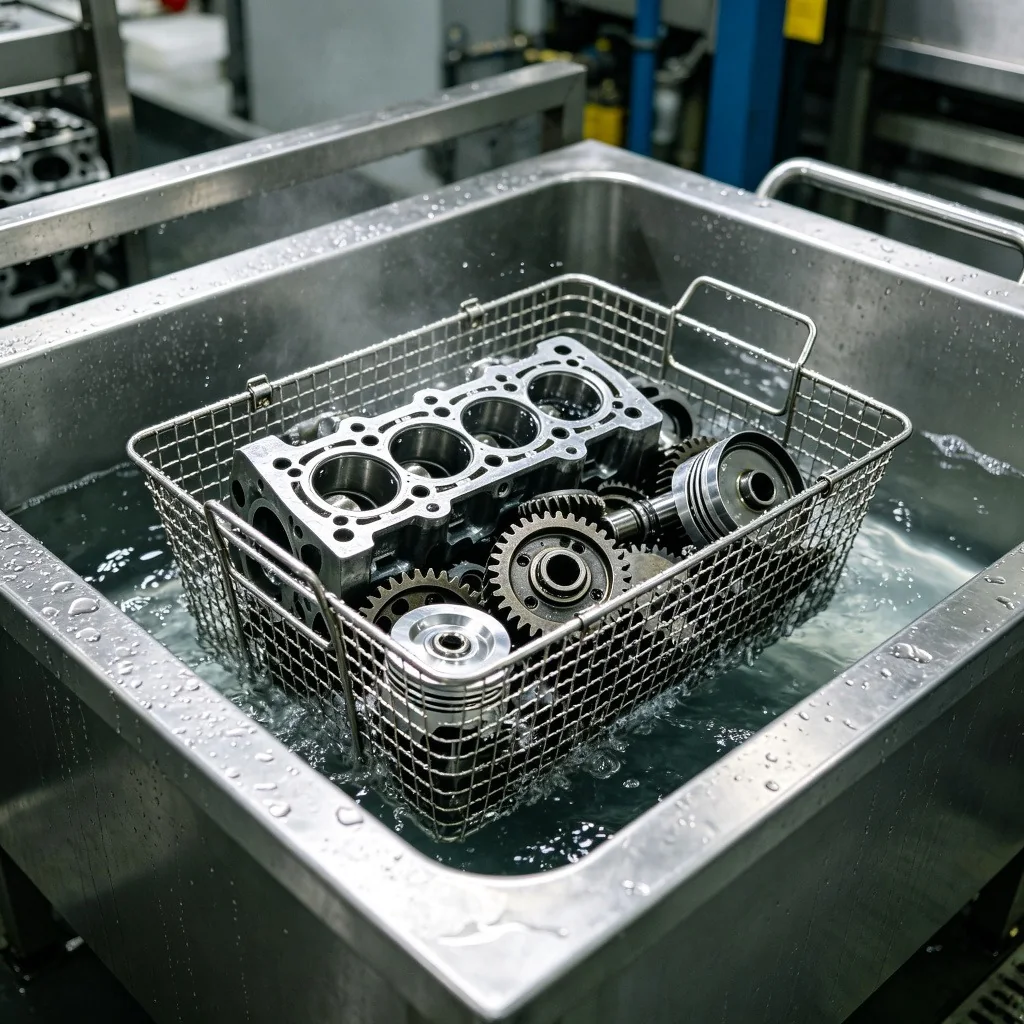
Applicazione industriale
La pulizia dei componenti automobilistici deve rimuovere la contaminazione mista da passaggi, fori e superfici complesse senza rallentare il flusso di produzione.
Visualizza l'approccio alla pulizia