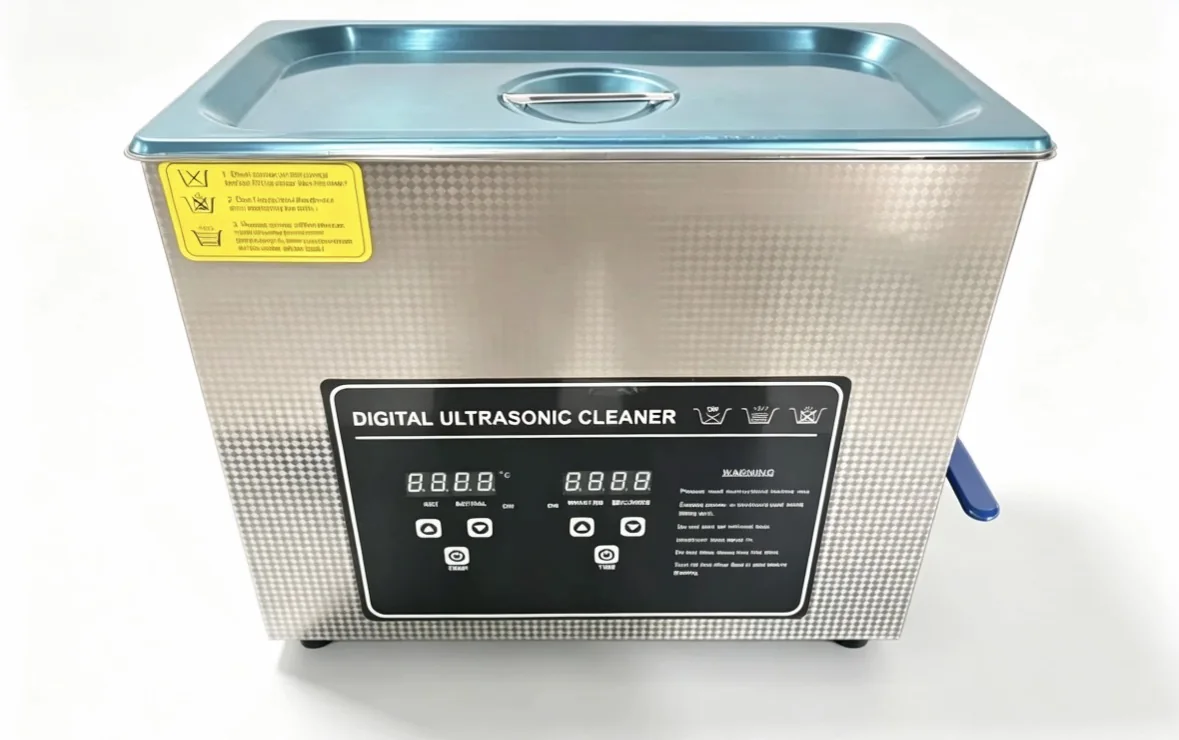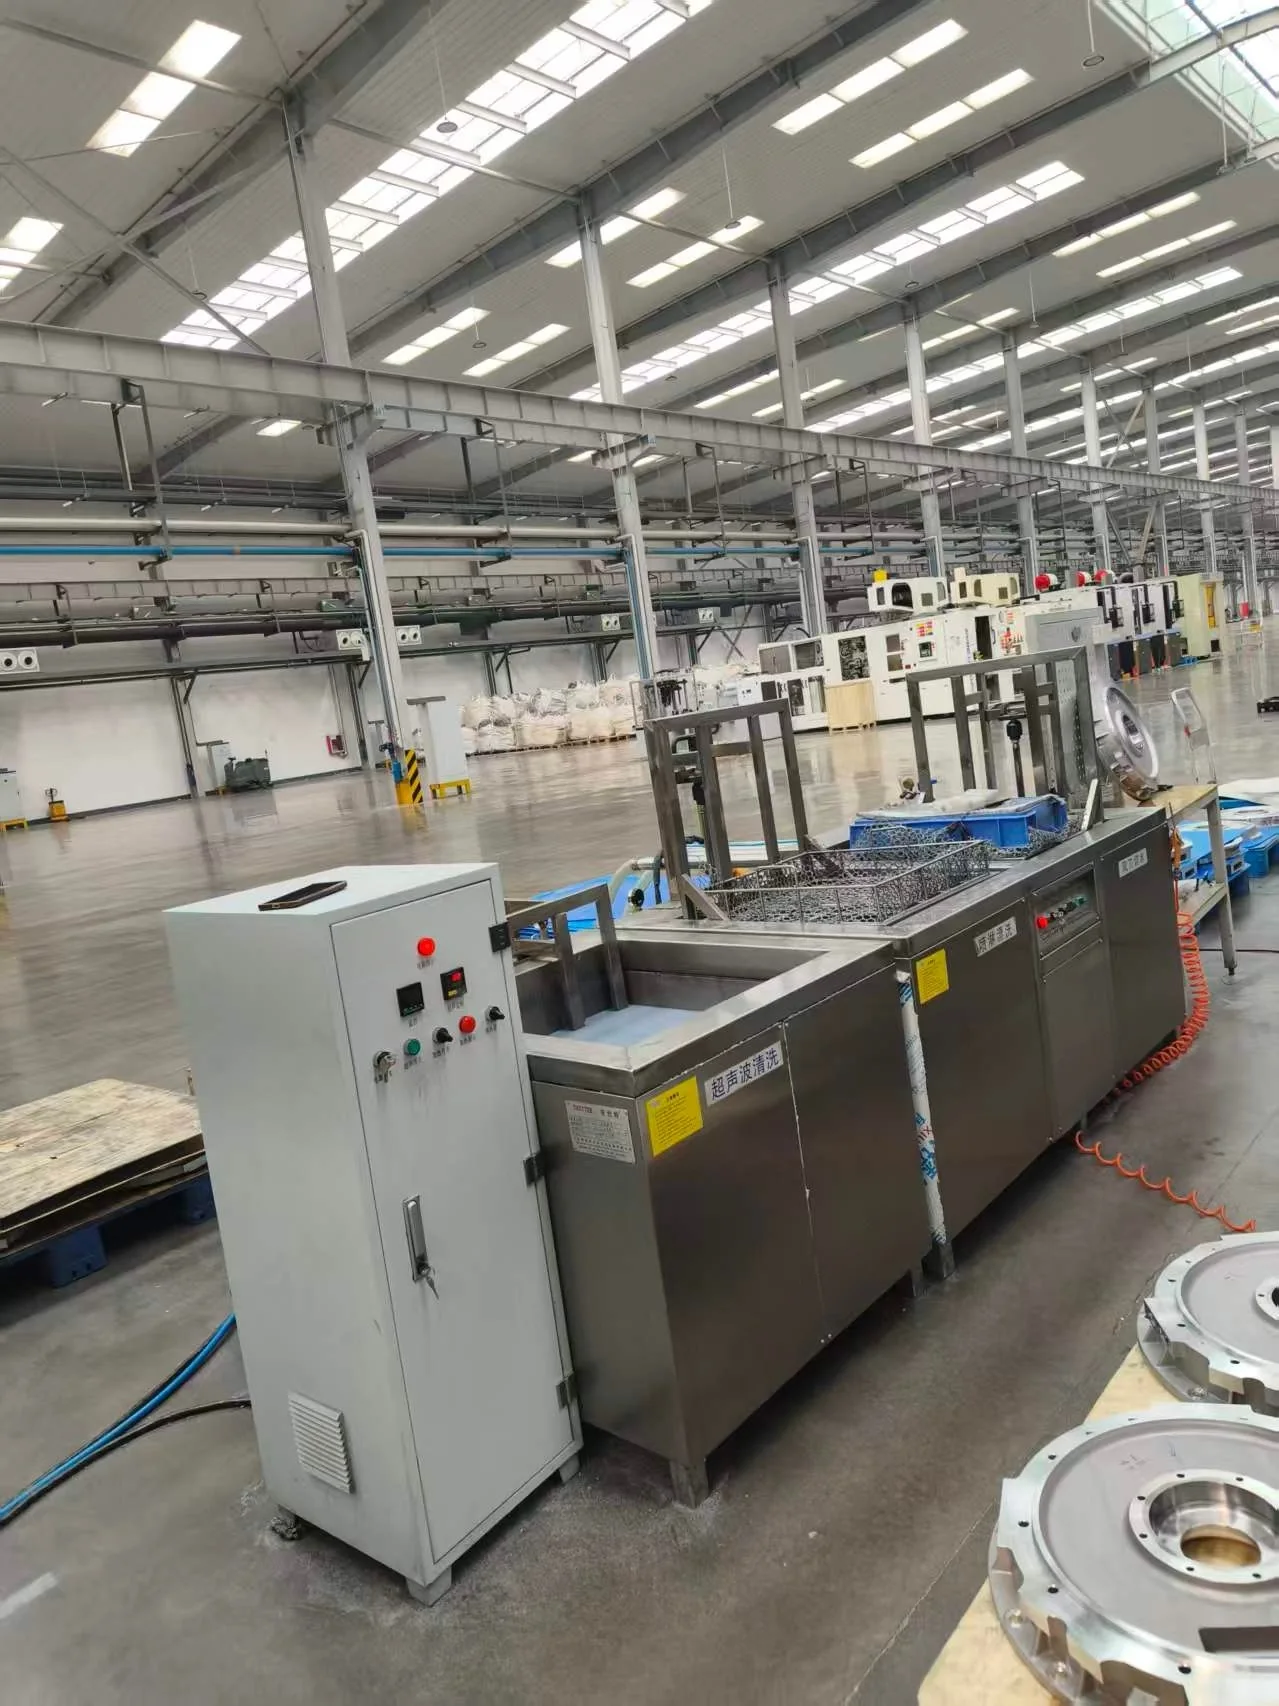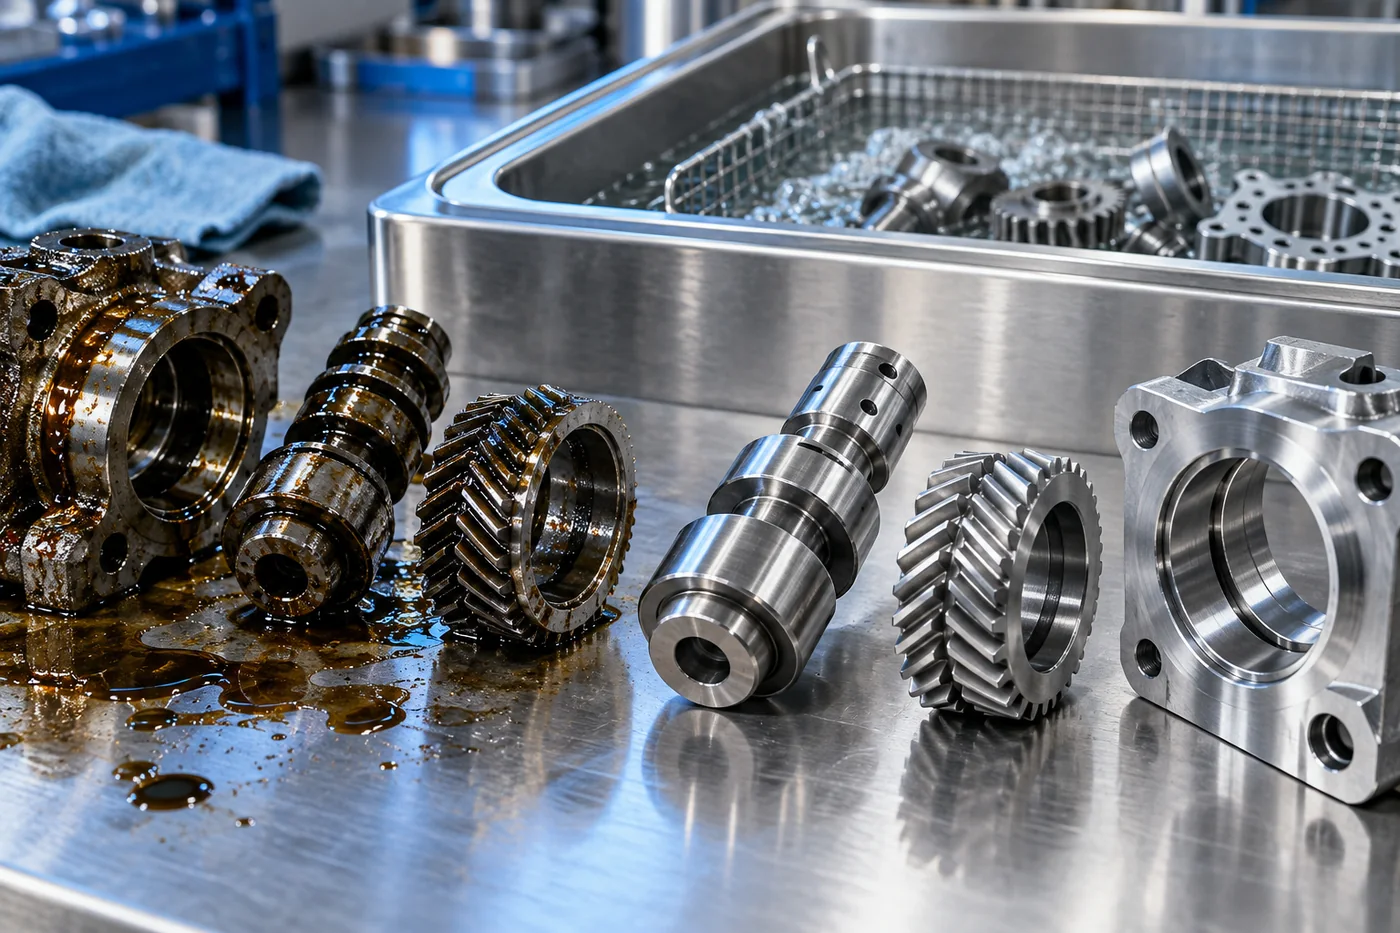
નીચલી આવર્તન મોટા, વધુ બળવાન પરપોટા ઉત્પન્ન કરે છે; ઉચ્ચ આવર્તન વધુ ઝીણા, હળવા પોલાણ ઉત્પન્ન કરે છે.
20-28 KHz: મજબૂત અને મજબૂત
ઓછી ફ્રીક્વન્સીઝ મોટા બબલ્સ અને મજબૂત ઇમ્પ્લોશન્સ ઉત્પન્ન કરે છે, જે ભારે તેલ, ગ્રીસ, કાર્બન, કાસ્ટિંગ અને મજબૂત ધાતુના ભાગોને અનુકૂળ હોય છે. ભારે દૂષણ માટે 28 KHz એ સામાન્ય ઔદ્યોગિક પસંદગી છે.
મજબૂત ક્રિયા નાજુક અથવા સરળતાથી ક્ષતિગ્રસ્ત સપાટીઓ માટે આદર્શ નથી.
- ભારે તેલ અને ગ્રીસ
- કાર્બન અને કાસ્ટિંગ અવશેષો
- મજબૂત મેટલ ભાગો
40 KHz: સામાન્ય ડિફોલ્ટ
40 KHz તાકાત અને કવરેજને સંતુલિત કરે છે અને સામાન્ય ઔદ્યોગિક ભાગો અને મિશ્રિત કાર્ય માટે સૌથી વધુ ઉપયોગમાં લેવાતી આવર્તન છે.
જ્યારે વર્કલોડ સ્પષ્ટપણે ભારે અથવા અતિ-દંડ ન હોય ત્યારે તે એક સમજદાર પ્રારંભિક બિંદુ છે.
60-80 KHz અને તેથી વધુ: દંડ અને નમ્ર

ઉચ્ચ આવર્તન સૂક્ષ્મ કણો, ઓપ્ટિકલ અને સંવેદનશીલ સપાટીઓ માટે ઝીણા, હળવા પોલાણ ઉત્પન્ન કરે છે. તેઓ ભારે જમીન પર ધીમા હોય છે પરંતુ નાજુક ભાગોનું રક્ષણ કરે છે.
લેબોરેટરી, ઓપ્ટિકલ, સેમિકન્ડક્ટર અને ચોકસાઇ કામ સામાન્ય રીતે ઉચ્ચ ફ્રીક્વન્સીનો ઉપયોગ કરે છે.
મિશ્ર કાર્ય માટે દ્વિ-આવર્તન
જ્યારે મશીન મજબૂત અને નાજુક બંને ભાગોનું સંચાલન કરે છે, ત્યારે દ્વિ-આવર્તન મોડેલ એક કરતાં વધુ સેટિંગ પ્રદાન કરે છે. જ્યારે વર્કલોડ ખરેખર બદલાય ત્યારે તે પસંદ કરવાનું યોગ્ય છે.
આવર્તન પછી એક સેટિંગ સાથે સમાધાન કરવાને બદલે ભાગ દીઠ પસંદ કરવામાં આવે છે.
ઝડપી જવાબો
વારંવાર પૂછાતા પ્રશ્નો
28 KHz ભારે માટી અને મજબૂત ભાગો માટે મજબૂત ક્રિયા આપે છે; 40 KHz એ સામાન્ય કાર્ય માટે સંતુલિત ડિફોલ્ટ છે. દૂષણ અને સામગ્રી દ્વારા પસંદ કરો.
સામાન્ય રીતે નહીં; તે હળવા અને ઝીણા છે, સંવેદનશીલ સપાટીઓ અને સૂક્ષ્મ કણો માટે અનુકૂળ છે, જ્યારે નીચી ફ્રીક્વન્સી ભારે માટી માટે વધુ મજબૂત છે.
સુવિધાઓ કે જે મજબૂત અને નાજુક ભાગોના વાસ્તવિક મિશ્રણને સાફ કરે છે, તેથી આવર્તન બેચ દીઠ પસંદ કરી શકાય છે.