
卓上クリーナー
研究室および小バッチの精密洗浄用のデジタルベンチトップ超音波洗浄機
デジタル時間、温度、電力制御機能を備えた、実験室、ワークショップ、小規模バッチでの使用向けの 2 ~ 45 L のプロフェッショナル向けベンチトップ シリーズです。
構成を表示する
LENJEX 工業用クリーニング
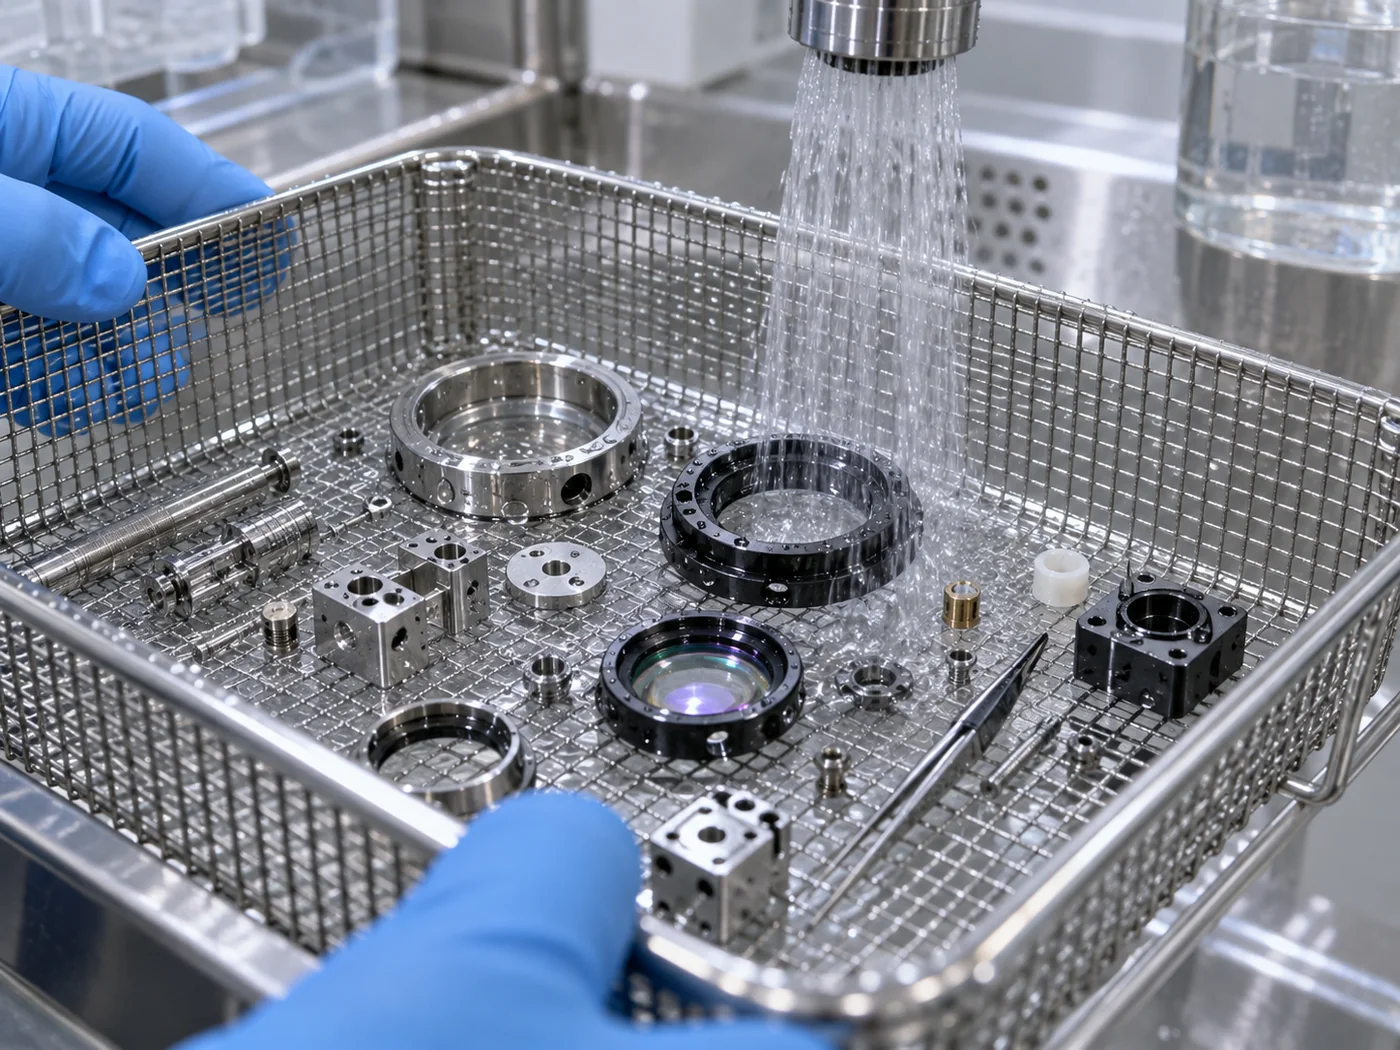
格子や内部構造を含む印刷部品から残留樹脂、サポート材、粉末、処理媒体を除去します。
なぜ超音波なのか
積層造形された部品は、多くの場合、格子構造、チャネル、キャビティ内に未硬化の樹脂、サポート材料、ルースパウダー、または処理媒体を保持しています。超音波キャビテーションは、すすぎだけでは取り除くことができない複雑な印刷された形状からこれらの捕捉された物質を洗い流します。
小さな 卓上クリーナー または コンパクトシリーズ は、材料に合わせて選択された互換性のある溶剤または水ベースのメディアを使用して、ほとんどの印刷パーツを処理します。選択は、 溶剤洗浄 解決。
印刷されたポリマーや一部のメディアは敏感な場合があるため、材料の適合性、メディア、および後処理手順を確認する必要があります。

代表的なワーク
汚染
清浄度目標
合否は、格子およびチャネル内の残留樹脂、粉末、または媒体の目視検査に基づいています。
乾燥および硬化または後処理は、材料のガイダンスに従います。
推奨される順序
最終的な順序は、土壌負荷、材料、すすぎの質、および乾燥動作によって異なります。
推奨装備
最終仕様は、プロセステストと生産分析の後に決定されます。
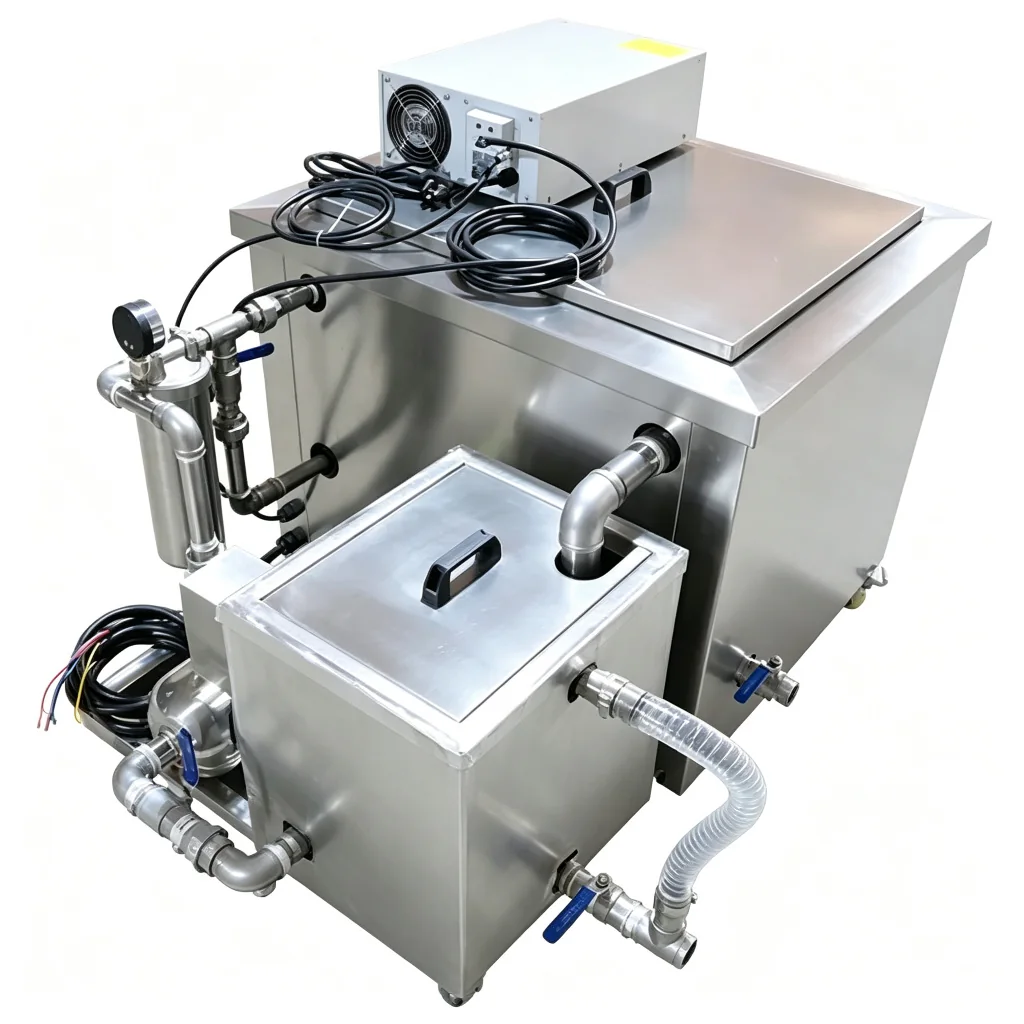
卓上クリーナー
デジタル時間、温度、電力制御機能を備えた、実験室、ワークショップ、小規模バッチでの使用向けの 2 ~ 45 L のプロフェッショナル向けベンチトップ シリーズです。
構成を表示する
プロセス制御
機器の設定を修正する前に、部品、土壌、荷重、最終的な取り扱いを確認してください。
コントロール01
空気や液体が閉じ込められる可能性のある表面、空洞、および特徴を記録します。
コントロール02
理想的なサンプルではなく、最も重度の代表的な汚染をテストします。
コントロール03
音響アクセスと部品の間隔を生産と一貫して保ちます。
コントロール04
下流での取り扱いを残留物と腐食のリスクに合わせて行います。
システムの選択
ステージ数と自動化は、検証されたプロセスと必要な出力に従います。
バッチ
すすぎと乾燥を別々に管理する集中洗いと比較してください。
多段式
キャリーオーバーと最終条件が重要な場合は、制御されたステージを追加します。
自動
出力、処理、またはレシピ制御が必要な場合は、自動化を評価します。
承諾
試作サンプルと量産部品に対しても同じ実際の検査方法を使用します。
代表的な裁判
裁判の証拠は、通常の生産と最も困難な予想される状態をカバーする必要があります。
応募に関する質問
通常の製造部品と最も困難な予想される形状や汚染を含めて、プロセスが簡単なサンプルに基づいていないようにします。
部品の寸法、材質、汚れ、清浄度の目標、負荷ごとの部品、必要な出力、および利用可能なユーティリティを提供します。
はい。卓上クリーナーに含まれる互換性のある溶剤は、材料固有の時間と媒体で、格子やチャネルから未硬化の樹脂を除去します。
非常に薄い部品や壊れやすい部品には、穏やかな設定と短時間の設定が必要であり、最初に代表的な部品で検証されます。
メディアは素材を追いかけます。樹脂プリントでは通常、互換性のある溶剤が使用されますが、他の素材では水ベースの洗浄が使用される場合があります。
関連アプリケーション
産業用途
超音波洗浄は、制御された周波数と適合する化学薬品を使用して、プリント基板や電子アセンブリからフラックス、ロジン、イオン残留物を除去します。
清掃アプローチを見る