
LENJEX 工業用クリーニング
スタンピングおよび板金の超音波洗浄
プレス部品や板金部品から絞り油、スタンピング潤滑剤、微粉を大量に除去します。
なぜ超音波なのか
スタンピングおよび板金用の超音波洗浄
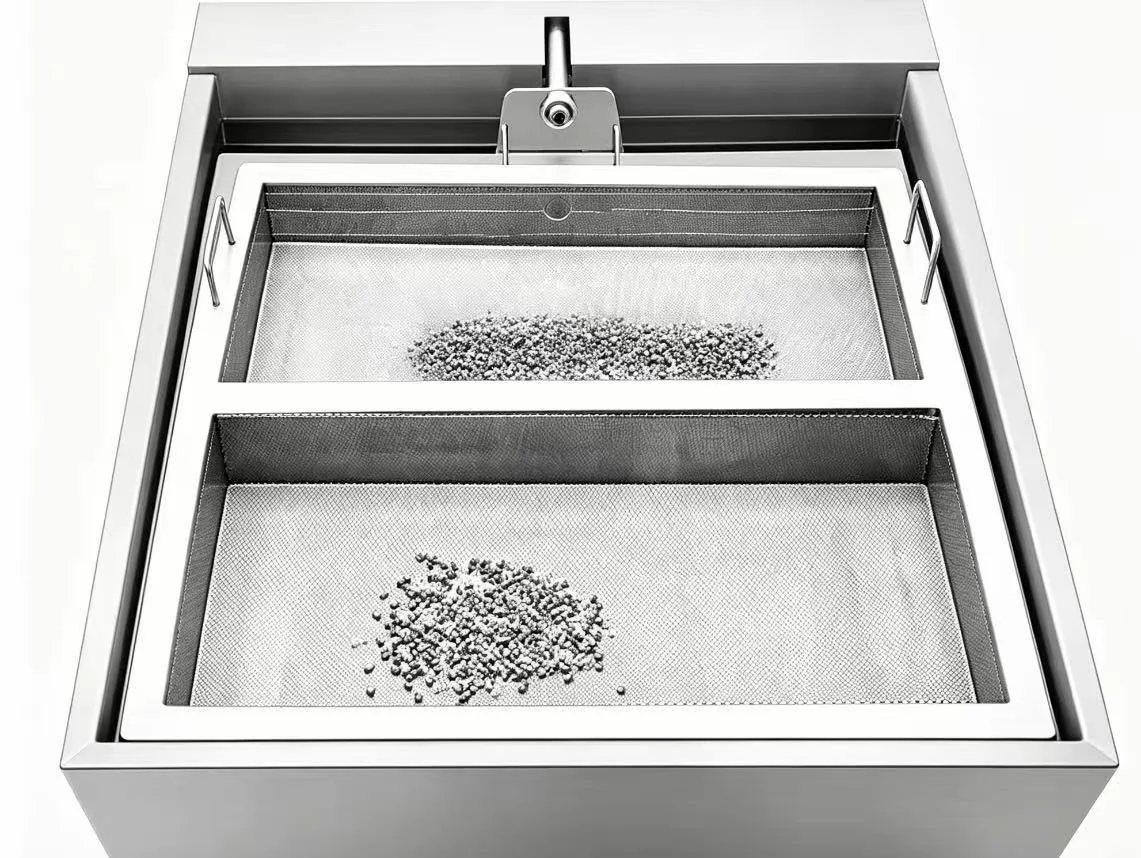
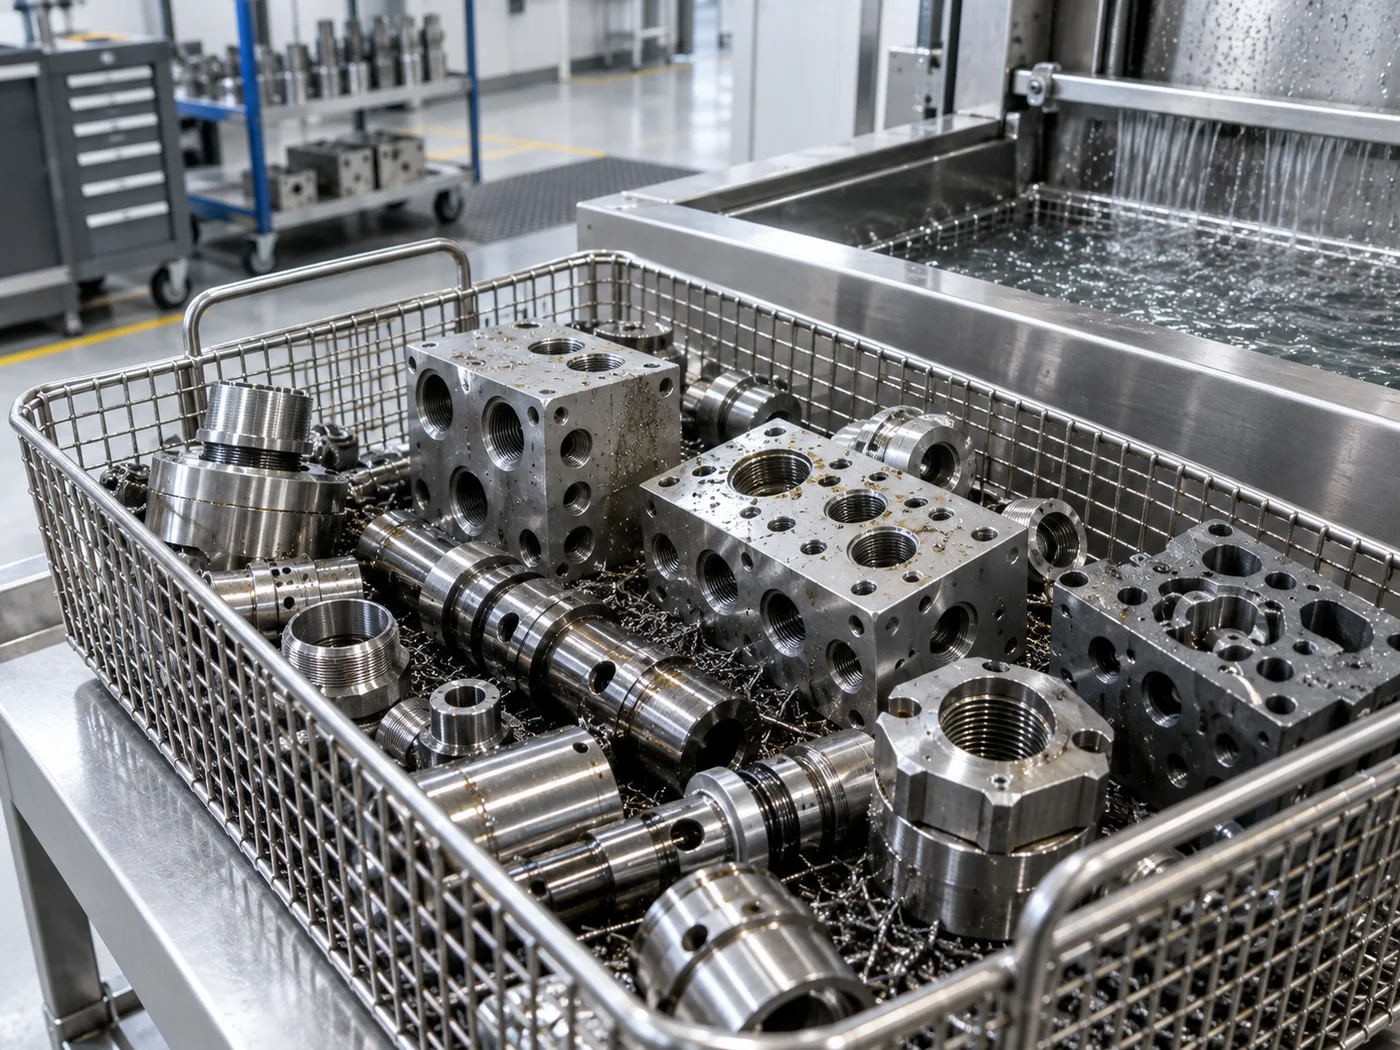
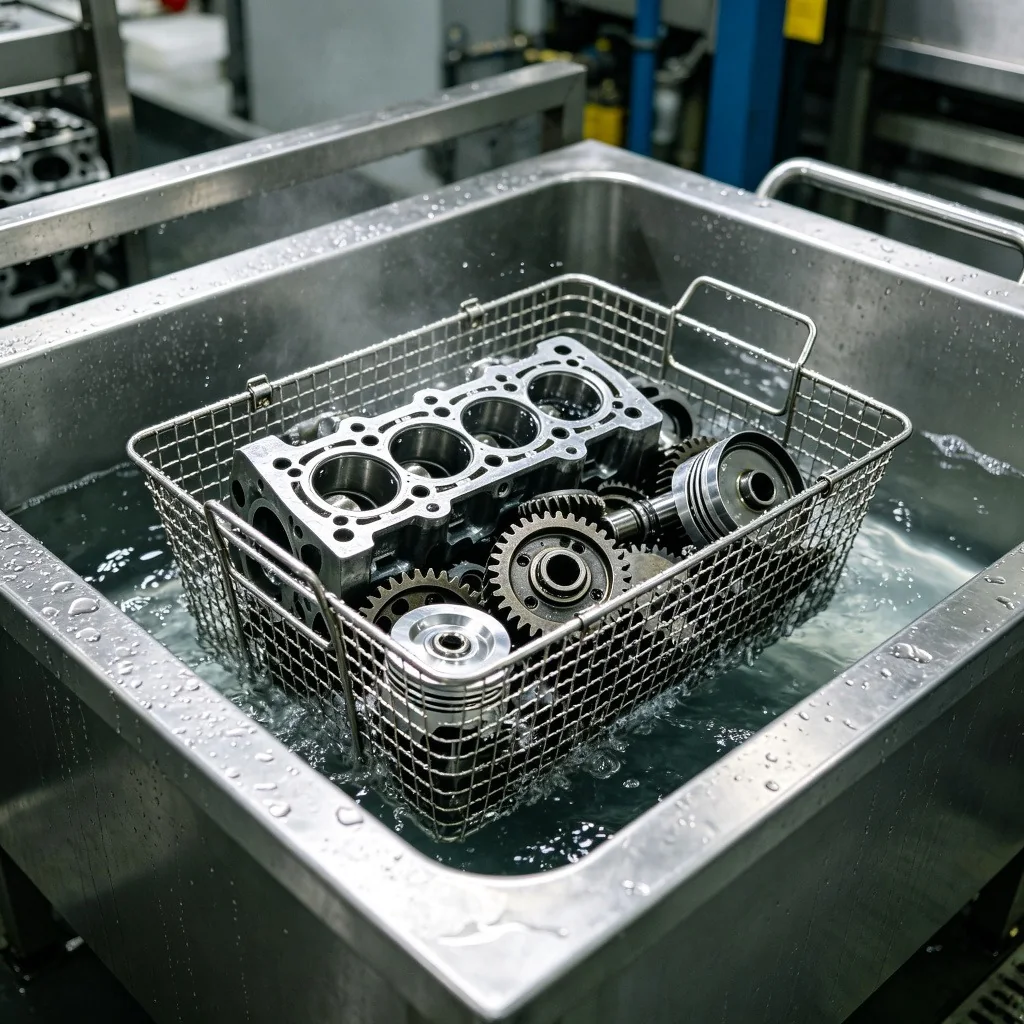
プレス加工および板金部品には、絞り油、プレス油、潤滑剤、微粉、および場合によっては軽い錆が付着しています。超音波洗浄により、折り目、絞り形状、入れ子または積み重ねられた部品の表面からこれらの汚れを除去し、オイルスキミングによりバスを使用可能な状態に保ちます。
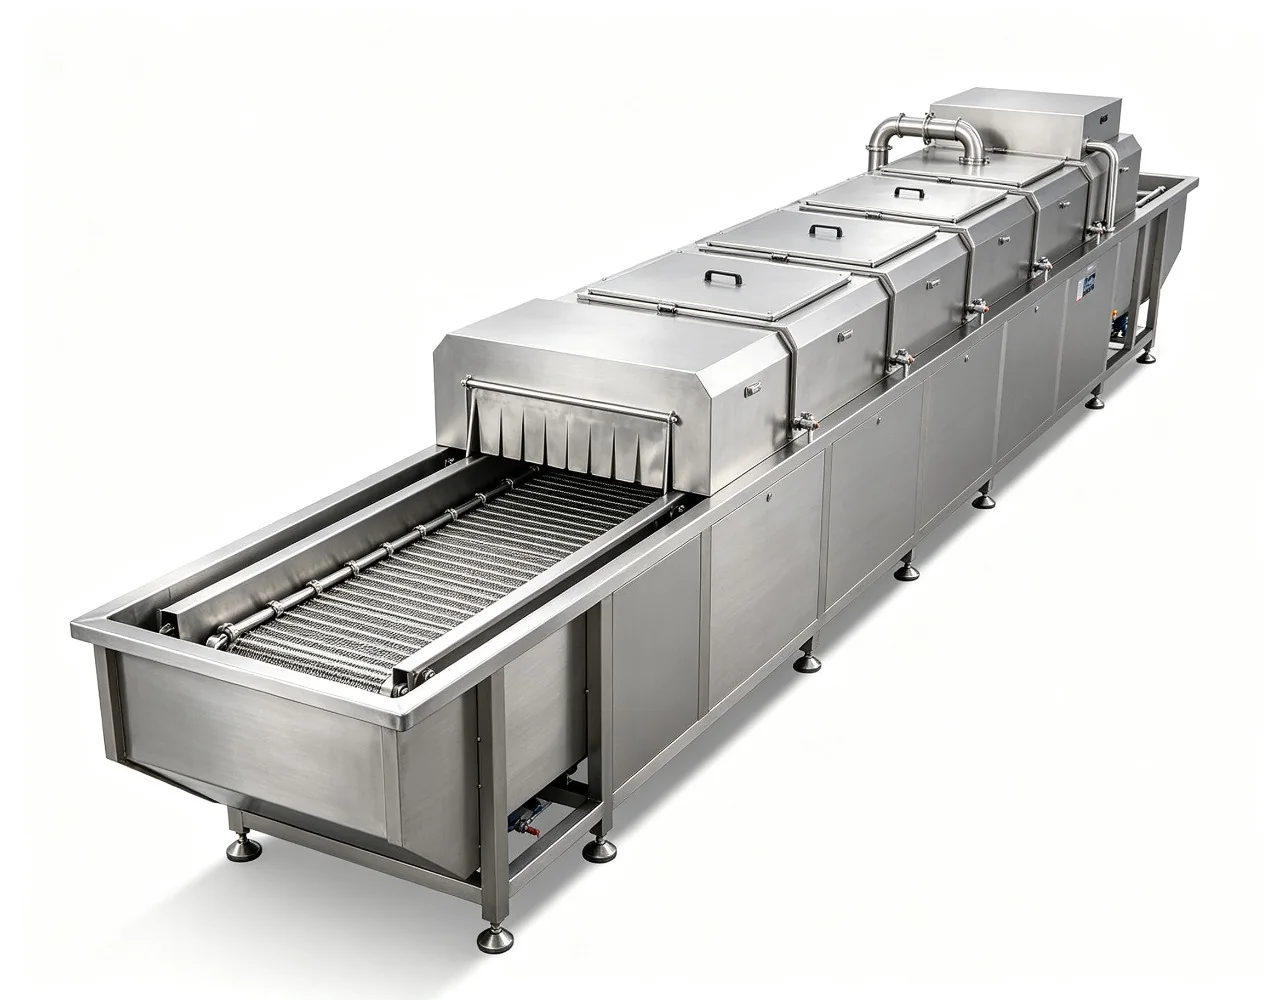
仕事が密接に関係しているのは、 脱脂 そして 油やグリースの除去。あ 濾過機能付き超音波洗浄機 バッチ作業に適していますが、 ロータリーバスケットライン または メッシュベルトライン 連続的な大音量に対応します。
ステージと化学薬品を選択する前に、オイルの充填、ネスティング、腐食のリスクが検討されます。

- ネストされた描画パーツから描画オイルを除去します
- オイルスキミングによりバス寿命が延長されます
- しわや形成された部分のクリーニング
- バッチまたは連続大量生産オプション
- メッキまたはコーティングのためのきれいな表面を準備します
代表的なワーク
このアプリケーションのパーツ
- 絞り加工品および深絞り加工品
- ブラケットと板金ハウジング
- スタンプパネルとカバー
- ネストされた順送金型部品
- 金属製のクリップとスプリング
- 板金アセンブリ
汚染
評価する土壌
- 描画とスタンピングオイル
- スタンピング潤滑剤
- 金属粉やバリ
- 防錆油
- 研磨剤
- 軽度の腐食と酸化
清浄度目標
機器を選択する前にクリーンを定義する
合否は、多くの場合、めっき、コーティング、または組み立ての前に、表面の清浄度、オイルのチェック、腐食の有無に基づいて判断されます。
鉄部品には防錆剤または迅速な乾燥が必要な場合があります。
推奨される順序
評価のためのプロセスルート
最終的な順序は、土壌負荷、材料、すすぎの質、および乾燥動作によって異なります。
- ステップ1重油を事前にすくい取るか排出する
- ステップ2ろ過とスキミングを備えた超音波洗浄
- ステップ3リンスステージ
- ステップ4必要に応じて防錆処理を施して乾燥させます
- 検証する表面の清浄度と腐食をチェックします
推奨装備
比較するシステム
最終仕様は、プロセステストと生産分析の後に決定されます。
プロセス制御
洗浄結果を変える変数を制御する
機器の設定を修正する前に、部品、土壌、荷重、最終的な取り扱いを確認してください。
コントロール01
材質と形状
空気や液体が閉じ込められる可能性のある表面、空洞、および特徴を記録します。
コントロール02
土壌の状態
理想的なサンプルではなく、最も重度の代表的な汚染をテストします。
コントロール03
バスケットの積載
音響アクセスと部品の間隔を生産と一貫して保ちます。
コントロール04
すすぎと乾燥
下流での取り扱いを残留物と腐食のリスクに合わせて行います。
システムの選択
洗浄ルートを生産フローに合わせる
ステージ数と自動化は、検証されたプロセスと必要な出力に従います。
バッチ
単槽ルート
すすぎと乾燥を別々に管理する集中洗いと比較してください。
多段式
洗って、すすぎ、乾燥させます
キャリーオーバーと最終条件が重要な場合は、制御されたステージを追加します。
自動
反復可能な転送
出力、処理、またはレシピ制御が必要な場合は、自動化を評価します。
承諾
洗浄された部品をどのようにチェックするかを定義します
試作サンプルと量産部品に対しても同じ実際の検査方法を使用します。
- 表面または残留物の制限に同意する
- 隠れた機能や難しい機能を確認する
- すすぎ、乾燥、取り扱い条件を記録する
- 次の操作の前に結果を比較する
代表的な裁判
実際の部品と荷重でプロセスを確認する
裁判の証拠は、通常の生産と最も困難な予想される状態をカバーする必要があります。
- 説明する部品、材質、汚れ。
- ロード現実的な間隔と方向を使用してください。
- テスト化学的性質、時間、温度を記録します。
- 検証する合意された方法で検査します。
応募に関する質問
清掃研究の計画
通常の製造部品と最も困難な予想される形状や汚染を含めて、プロセスが簡単なサンプルに基づいていないようにします。
部品の寸法、材質、汚れ、清浄度の目標、負荷ごとの部品、必要な出力、および利用可能なユーティリティを提供します。
部品は濾過とオイルスキムによる液体交換ができるように配置されています。連続したラインは部品を転がしたり搬送したりして、入れ子になったサーフェスを露出させます。
濡れたまま放置するとそうなる可能性があります。迅速な乾燥、防錆剤、または制御された取り扱いにより、めっきまたは組み立てまで鉄部品を保護します。
大量のスタンピングは通常、メッシュベルトまたはロータリーバスケットラインに移行しますが、シングルタンクマシンはバッチや混合部品に適しています。
関連アプリケーション
隣接するワークピースを探索する