
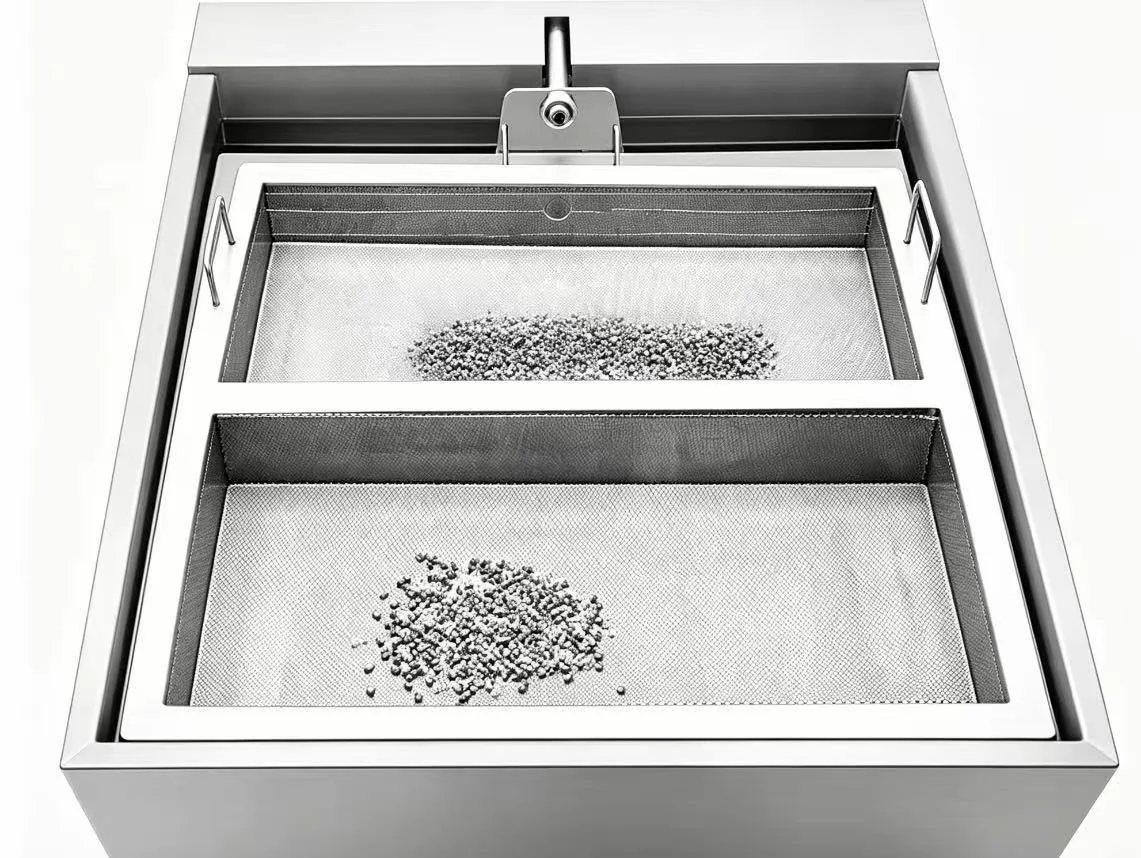
صنعتي سنگل ٽينڪ ۽ خاص صاف ڪندڙ
الٽراسونڪ ڪلينر فلٽريشن ۽ آئل اسڪيمر سان
سنگل ٽينڪ الٽراسونڪ صفائي گردش ڪرڻ واري فلٽريشن ۽ تيل-پاڻي جي الڳ ٿيڻ سان
ترتيب ڏسو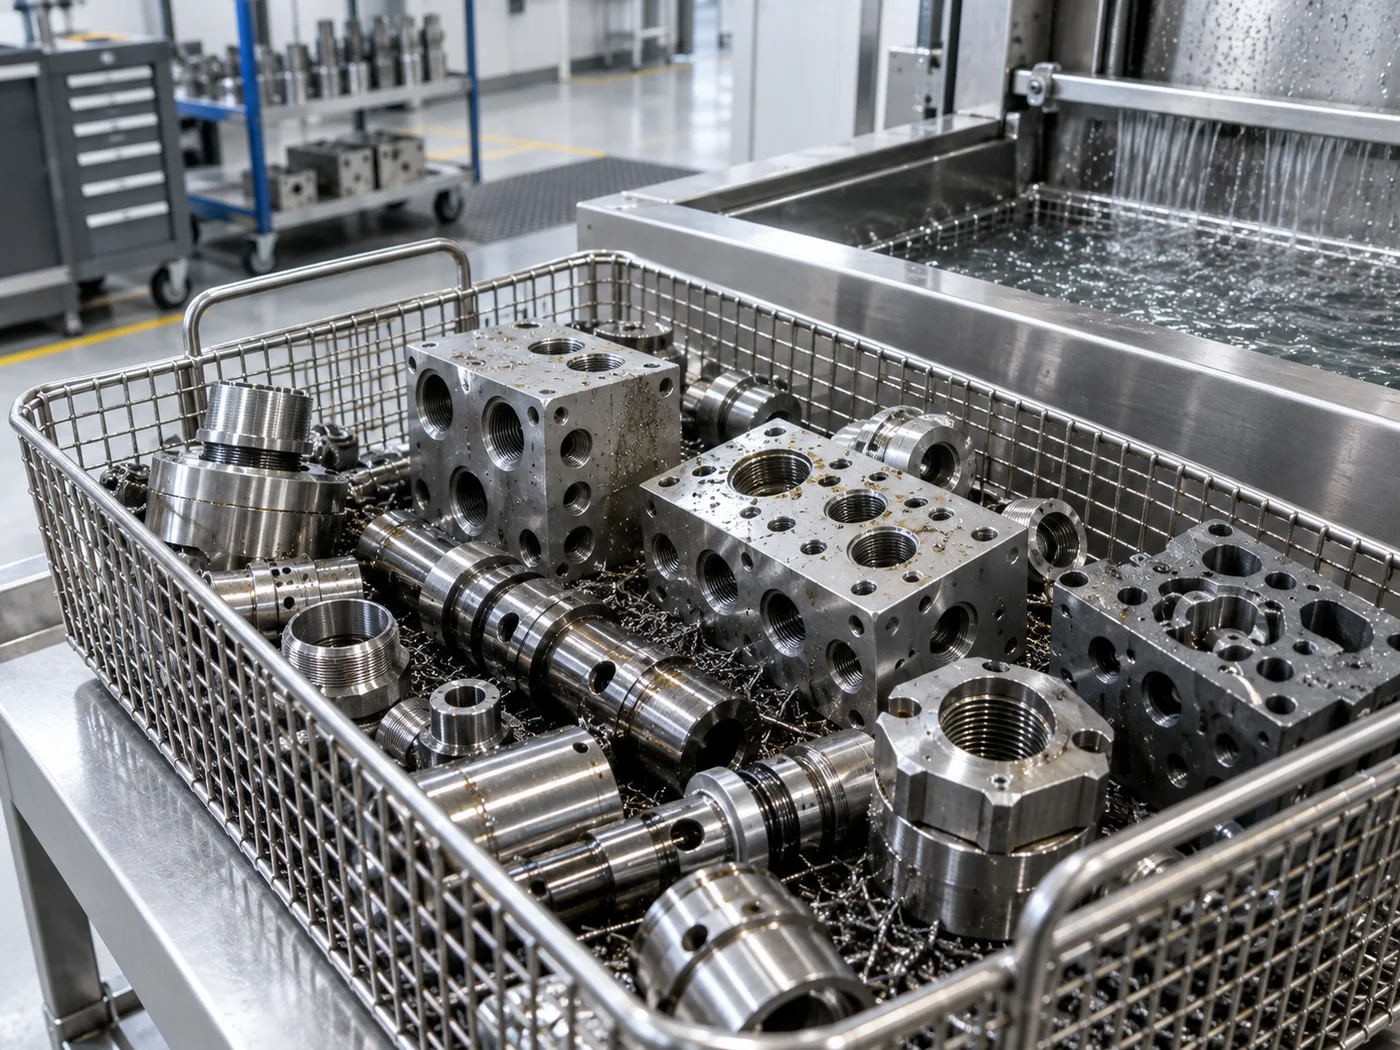
LENJEX صنعتي صفائي
ڊائي رليز ايجنٽ، مشيننگ آئل، ڪاسٽنگ جي باقيات ۽ ذرڙن کي ايلومينيم، زنڪ ۽ ٻين ڪاسٽنگ تان هٽائي ٿو.
الٽراسونڪ ڇو
ڊائي ڪاسٽ ۽ ڪاسٽ جا حصا ريليز ايجنٽ، ڪاسٽنگ آئل، مشيني فلوئڊ، چپس ۽ ذرات کي پيچيده ڪاسٽ جاميٽري ۾ کڻندا آهن. الٽراسونڪ صفائي انهن باقيات کي مسلسل هٽائڻ لاءِ ريسس، پنن ۽ اندروني خاصيتن تائين پهچندي آهي، ڪيمسٽري ڪنٽرول سان ايلومينيم ۽ زنڪ الائيز جي حفاظت لاءِ.
عمل جي حمايت ڪري ٿو گھٽائڻ ۽ مشيني، ڪوٽنگ يا اسيمبليءَ کان اڳ هڪ عام علاج آهي. اي فلٽريشن سان صاف ڪندڙ، کڻڻ واري پليٽ فارم صاف ڪندڙ يا gantry صفائي لائن استعمال ٿيل آهي بيچ يا حجم تي منحصر آهي.
مواد جي مطابقت، خاص طور تي ايلومينيم لاء، تصديق ٿيل آهي ڇاڪاڻ ته درجه حرارت ۽ الڪائن ڪيمسٽري کي ڪنٽرول ڪيو وڃي.
عام Workpieces
آلودگي

صفائي جو مقصد
قبوليت مٿاڇري جي صفائي، رهائش جي چڪاس ۽ ڪوٽنگ يا اسيمبليء کان اڳ مصر جي حالت تي ٻڌل آهي.
ايلومينيم حصن کي داغ کان بچڻ لاءِ صحيح درجه حرارت ۽ ڪيمسٽري جي ضرورت هوندي آهي.
تجويز ڪيل سلسلو
آخري ترتيب تي منحصر آهي مٽي لوڊ ڪرڻ، مواد، ڌوء جي معيار ۽ خشڪ ڪرڻ واري رويي تي.
تجويز ڪيل سامان
حتمي وضاحت عمل جي جاچ ۽ پيداوار جي تجزيي جي پٺيان آهي.
صنعتي سنگل ٽينڪ ۽ خاص صاف ڪندڙ
سنگل ٽينڪ الٽراسونڪ صفائي گردش ڪرڻ واري فلٽريشن ۽ تيل-پاڻي جي الڳ ٿيڻ سان
ترتيب ڏسو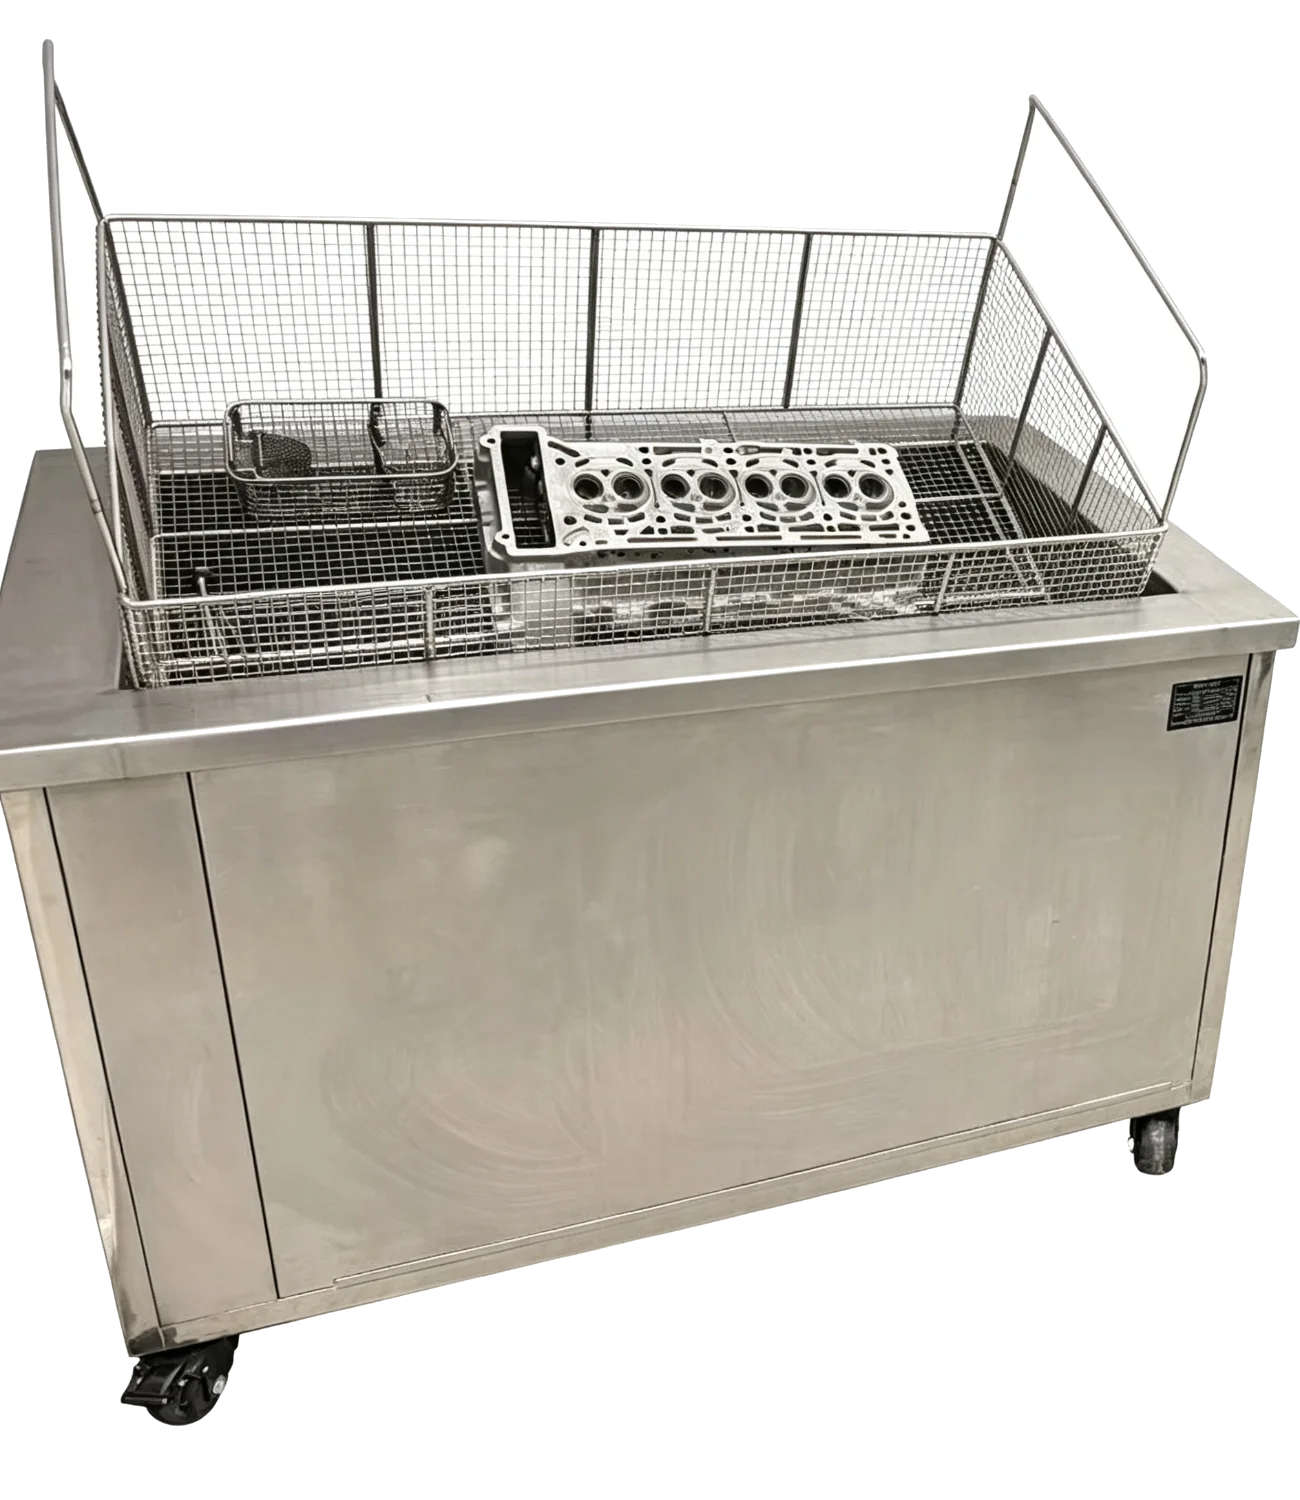
صنعتي سنگل ٽينڪ ۽ خاص صاف ڪندڙ
ھائيڊولڪ لفٽنگ پليٽ فارم بھاري ٽوڪري لاء عمودي تحريڪ سان
ترتيب ڏسو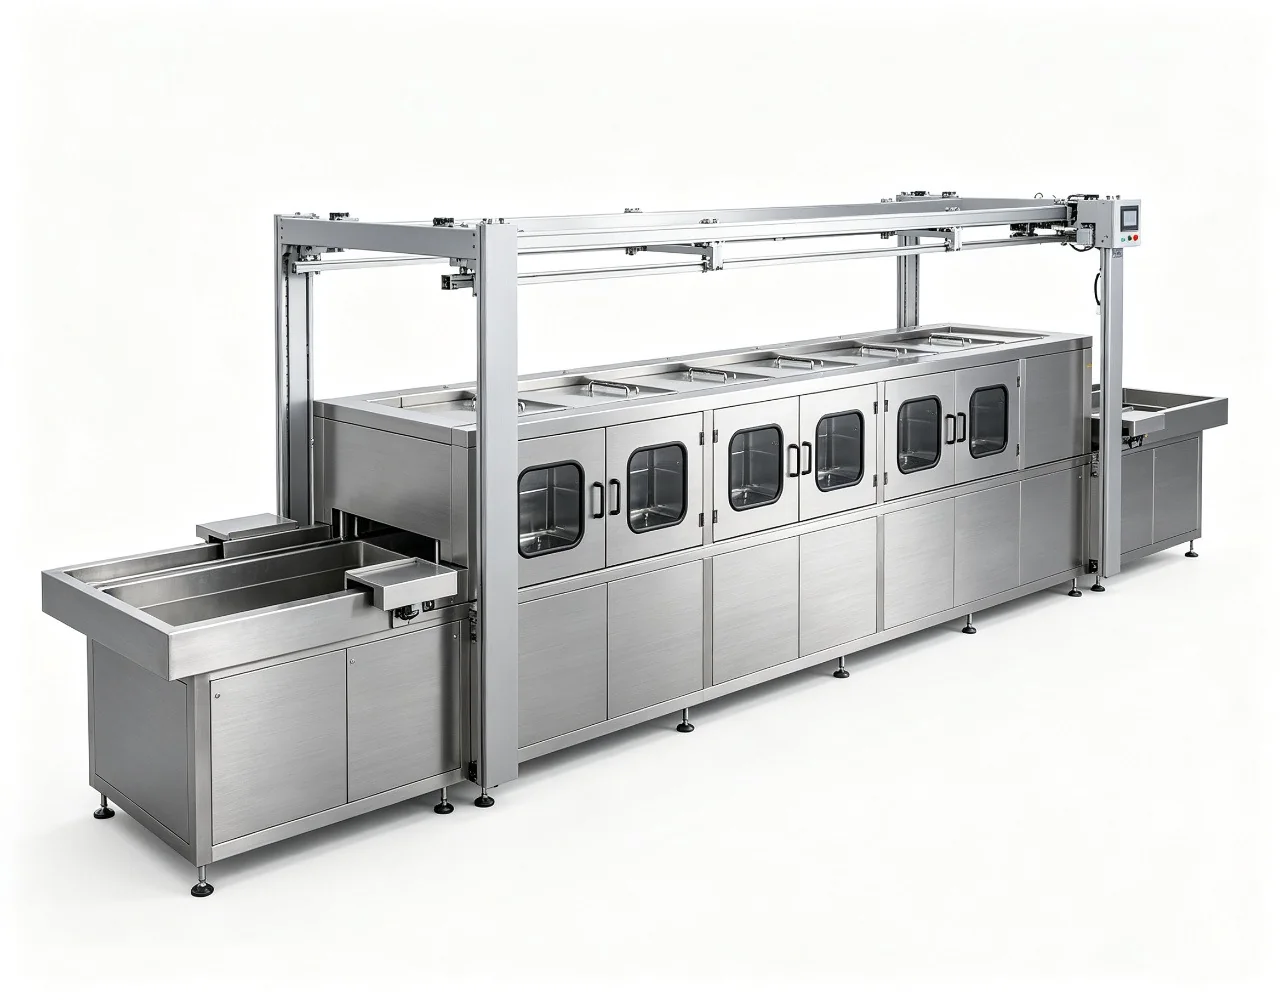
خودڪار صفائي جون لائينون
هڪ PLC-ڪنٽرول گينٽري لائن جيڪا خودڪار طور تي 3-12 پروسيس اسٽيشنن ذريعي ٽوڪرين کي لفافي، منتقلي، اوسيليٽ ۽ اختياري طور تي گھمائي ٿي.
ترتيب ڏسوپروسيس ڪنٽرول
سامان جي سيٽنگن کي درست ڪرڻ کان اڳ حصو، مٽي، لوڊ ڪرڻ ۽ حتمي هٿ ڪرڻ جي تصديق ڪريو.
ڪنٽرول 01
رڪارڊ سطحون، گفا ۽ خاصيتون جيڪي هوا يا مائع کي ڇڪي سگهن ٿيون.
ڪنٽرول 02
سڀ کان وڌيڪ نمائندو آلودگي کي جانچيو، مثالي نموني نه.
ڪنٽرول 03
صوتي رسائي ۽ حصو جي فاصلي کي پيداوار سان لاڳيتو رکو.
ڪنٽرول 04
ملائي هيٺ وهڪري جي سنڀال کي باقي ۽ سنکنرن جي خطرن سان.
سسٽم جي چونڊ
اسٽيج جي ڳڻپ ۽ آٽوميشن تصديق ٿيل عمل ۽ گهربل پيداوار جي پيروي ڪندي.
بيچ
متمرکز ڌوئڻ لاءِ مقابلو ڪريو جتي ڌوٻي ۽ خشڪ ڪرڻ جو انتظام الڳ الڳ ڪيو وڃي.
ملٽي اسٽيج
ڪنٽرول مرحلا شامل ڪريو جڏهن کڻڻ ۽ آخري حالت جو معاملو.
خودڪار
آٽوميشن جو اندازو لڳايو جڏهن آئوٽ، هينڊلنگ يا ترڪيب ڪنٽرول جي ضرورت هجي.
قبوليت
آزمائشي نموني ۽ پيداوار جي حصن لاء ساڳيو عملي معائنو طريقو استعمال ڪريو.
نمائندي جي آزمائش
آزمائشي ثبوت کي عام پيداوار ۽ سڀ کان وڌيڪ ڏکيو متوقع حالت کي ڍڪڻ گهرجي.
درخواست جا سوال
عام پيداوار جا حصا ۽ سڀ کان وڌيڪ مشڪل متوقع جاميٽري يا آلودگي شامل ڪريو ته جيئن عمل آسان نموني تي ٻڌل نه هجي.
جزوي طول و عرض، مواد، مٽي، صفائي جي حدف، حصا في لوڊ، گهربل پيداوار ۽ دستياب افاديت مهيا ڪريو.
ها، ڪنٽرول ڪيل ڪيمسٽري ۽ درجه حرارت سان. مضبوط طور تي الڪائن يا گرم حمام ايلومينيم کي داغ ڪري سگھن ٿا، تنهن ڪري اهو عمل پيداوار کان اڳ مصر جي لاء صحيح آهي.
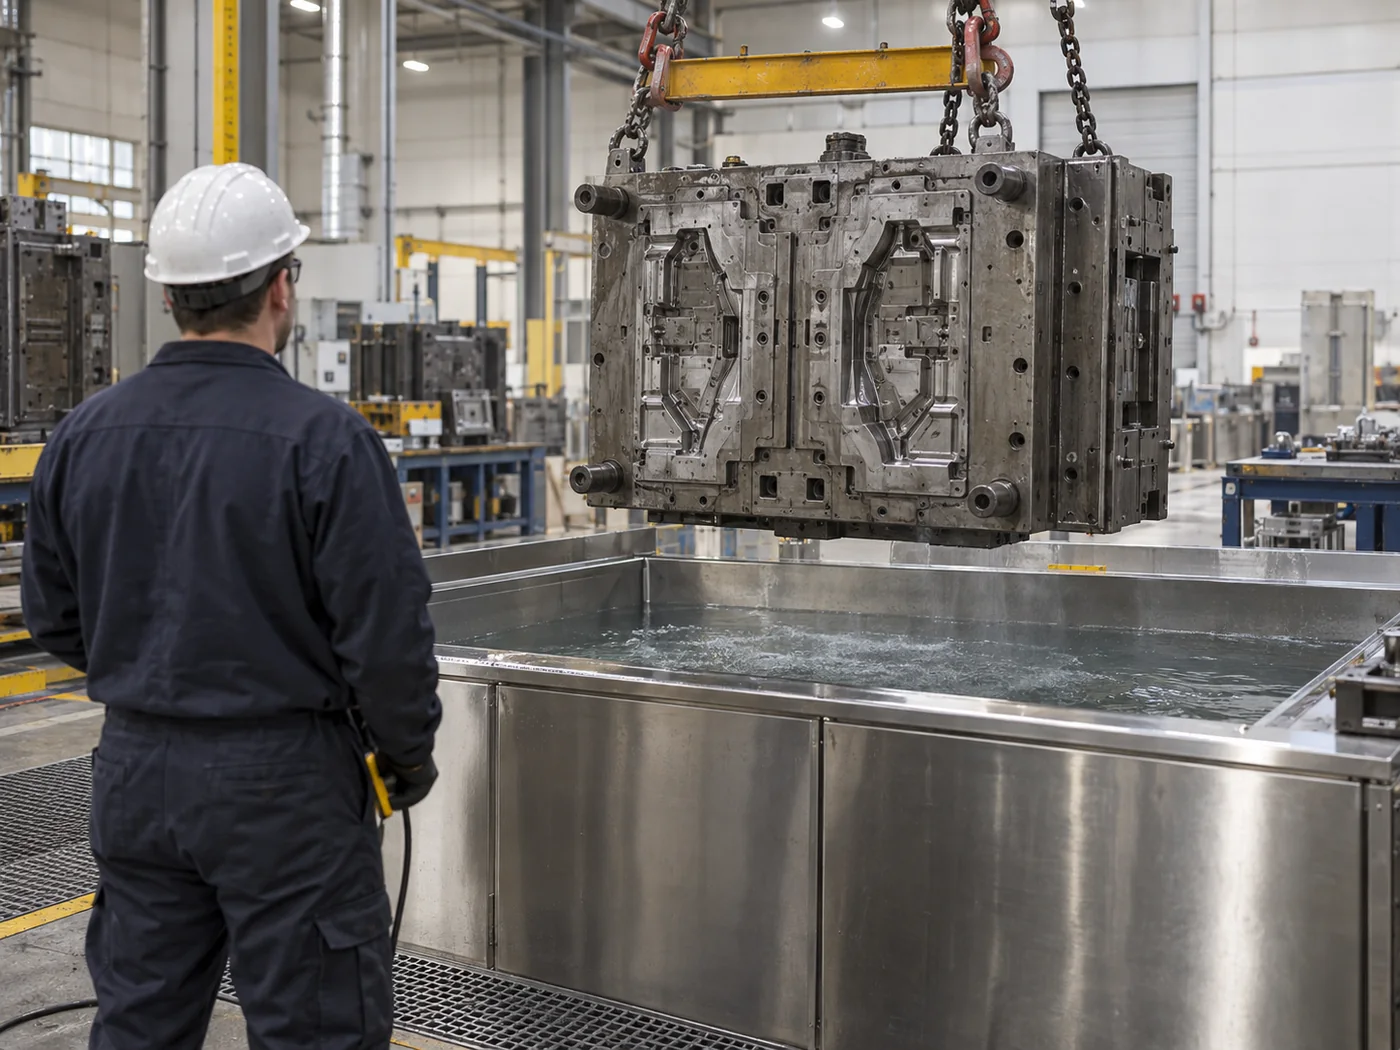
ها. Cavitation ۽ مناسب ڪيمسٽري لفٽ مولڊ ۽ مرڻ وارا ايجنٽ recessed ۽ finned ڪاسٽ سطحن مان.
لفٽنگ هينڊل سان گڏ سنگل ٽينڪ ڳري بيچز کي سنڀاليندا آهن، جڏهن ته وڏي مقدار ۾ ڪاسٽنگ پلانٽ مسلسل پيداوار لاءِ گينٽري يا خودڪار لائينن ڏانهن منتقل ٿيندا آهن.
لاڳاپيل ايپليڪيشنون
صنعتي ايپليڪيشن
ڊرائنگ آئل، اسٽيمپنگ لوبريڪنٽ ۽ فائن کي هٽائي ٿو اسٽيمپ ٿيل ۽ شيٽ ميٽل حصن مان وڏي مقدار ۾.
صفائي جو طريقو ڏسو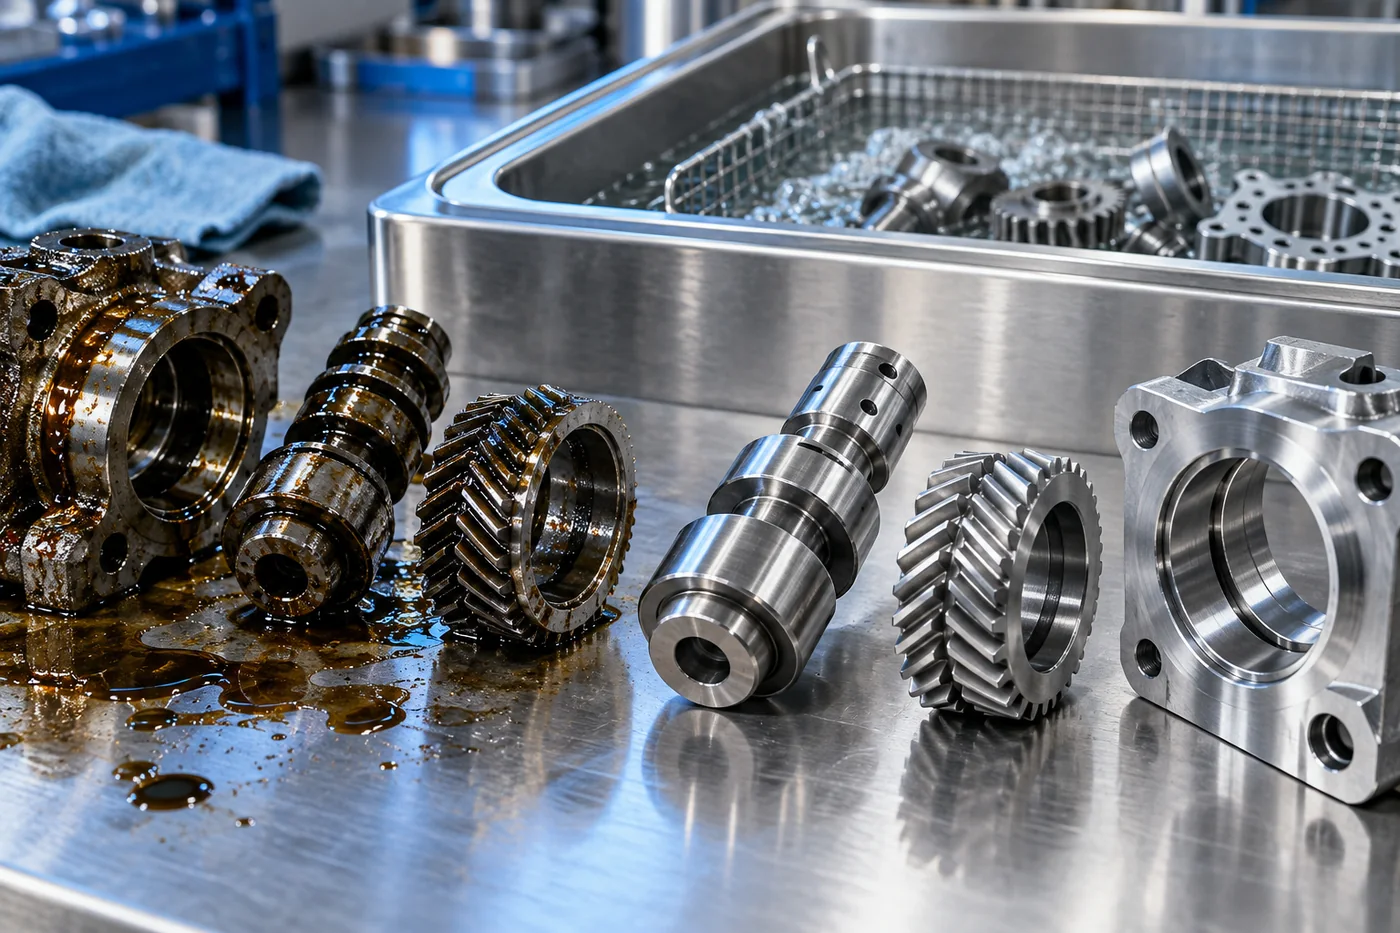
صنعتي ايپليڪيشن
ٽربو چارجر ۽ ٽربائن جي اجزاء مان ڪاربان، تيل، ڪاسٽنگ ۽ مشيننگ جي باقيات کي هٽائي ٿو.
صفائي جو طريقو ڏسو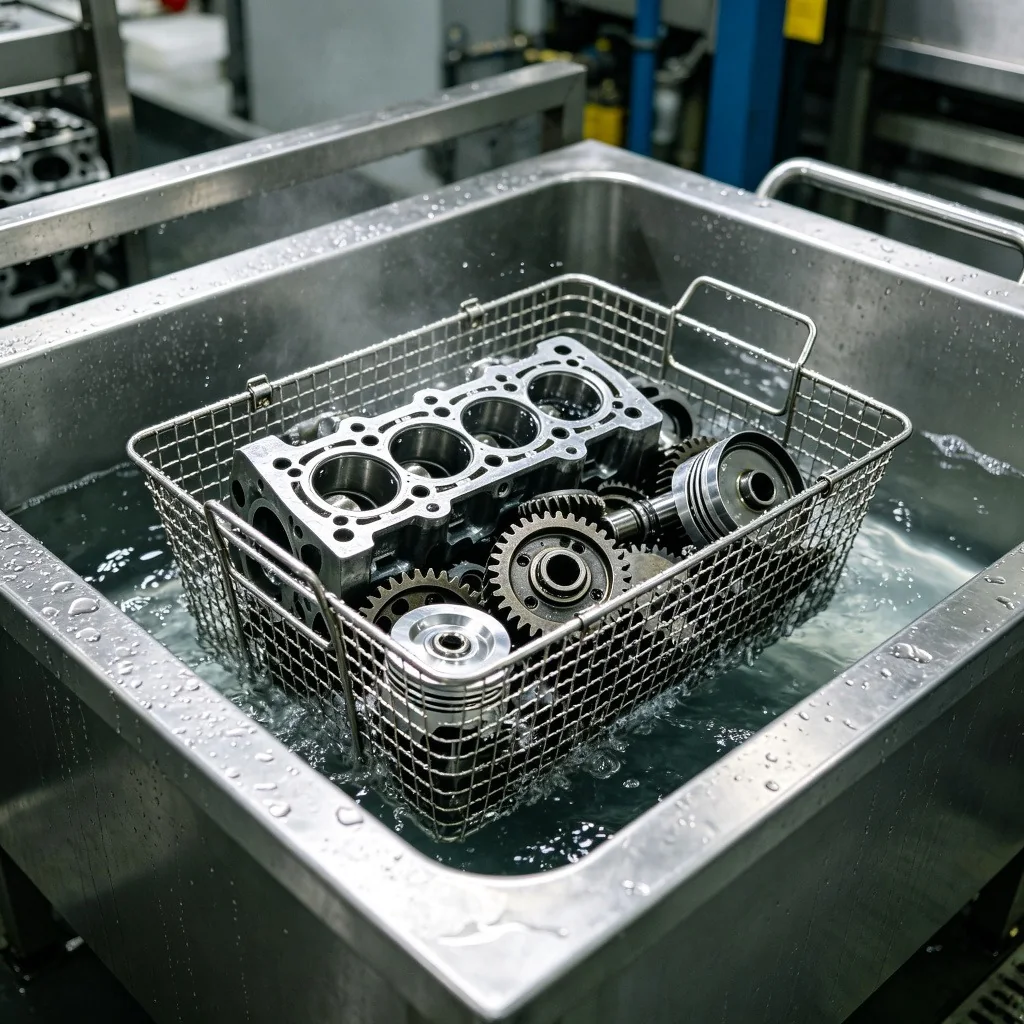
صنعتي ايپليڪيشن
گاڏين جي اجزاء جي صفائي کي لازمي طور تي پيداوار جي وهڪري کي سست ڪرڻ کان سواء پاسن، سوراخ ۽ پيچيده سطحن مان مخلوط آلودگي کي ختم ڪرڻ گهرجي.
صفائي جو طريقو ڏسو