
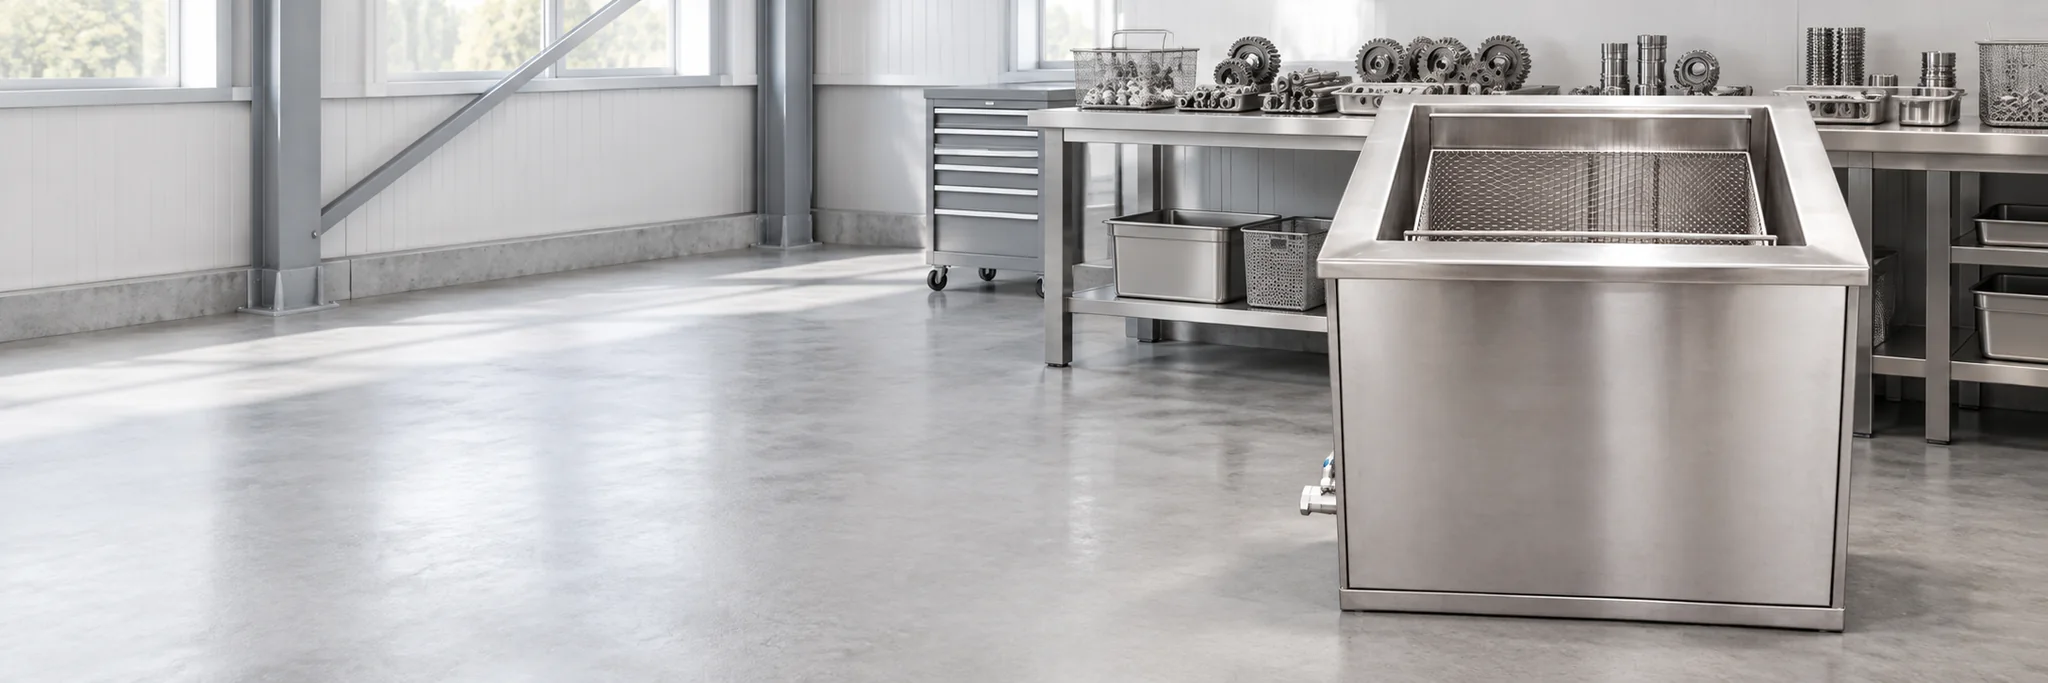
صنعتي الټراسونیک پاکول
ژور الټراسونک پاکولو ځواک.
چټک. پاک. اغیزمن. پایلې تاسو په دقیقو کې لیدلی شئ.
صنعتي الټراسونیک پاکول
چټک. پاک. اغیزمن. پایلې تاسو په دقیقو کې لیدلی شئ.
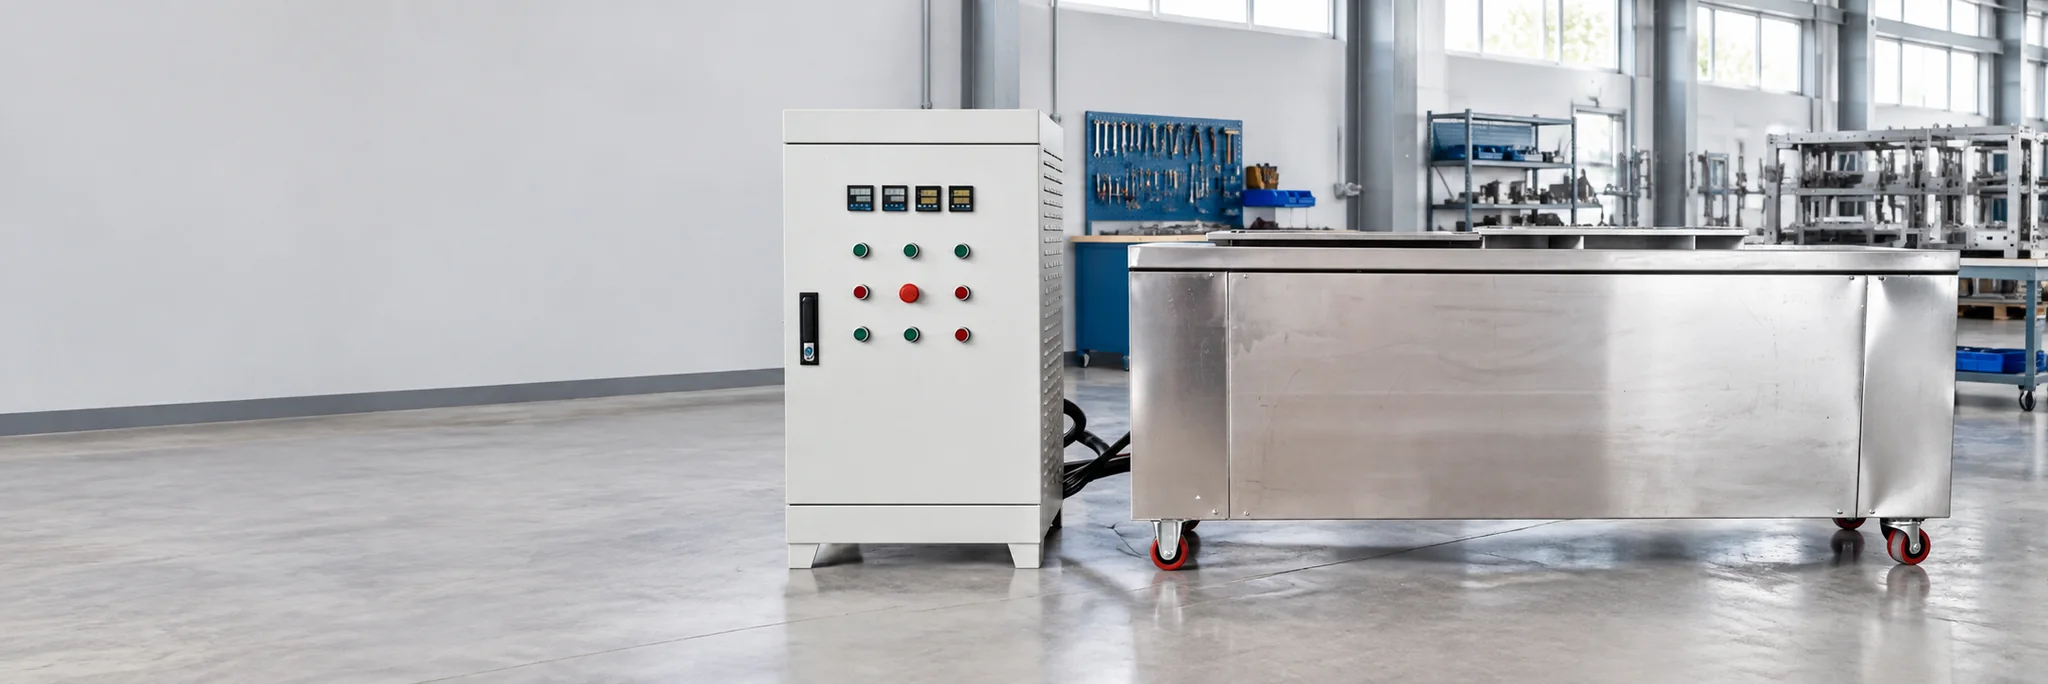
فابریکه - مستقیم تولید
رقابتي نرخونه، پریمیم کیفیت. ستاسو د سوداګرۍ لپاره ډیر ارزښت.
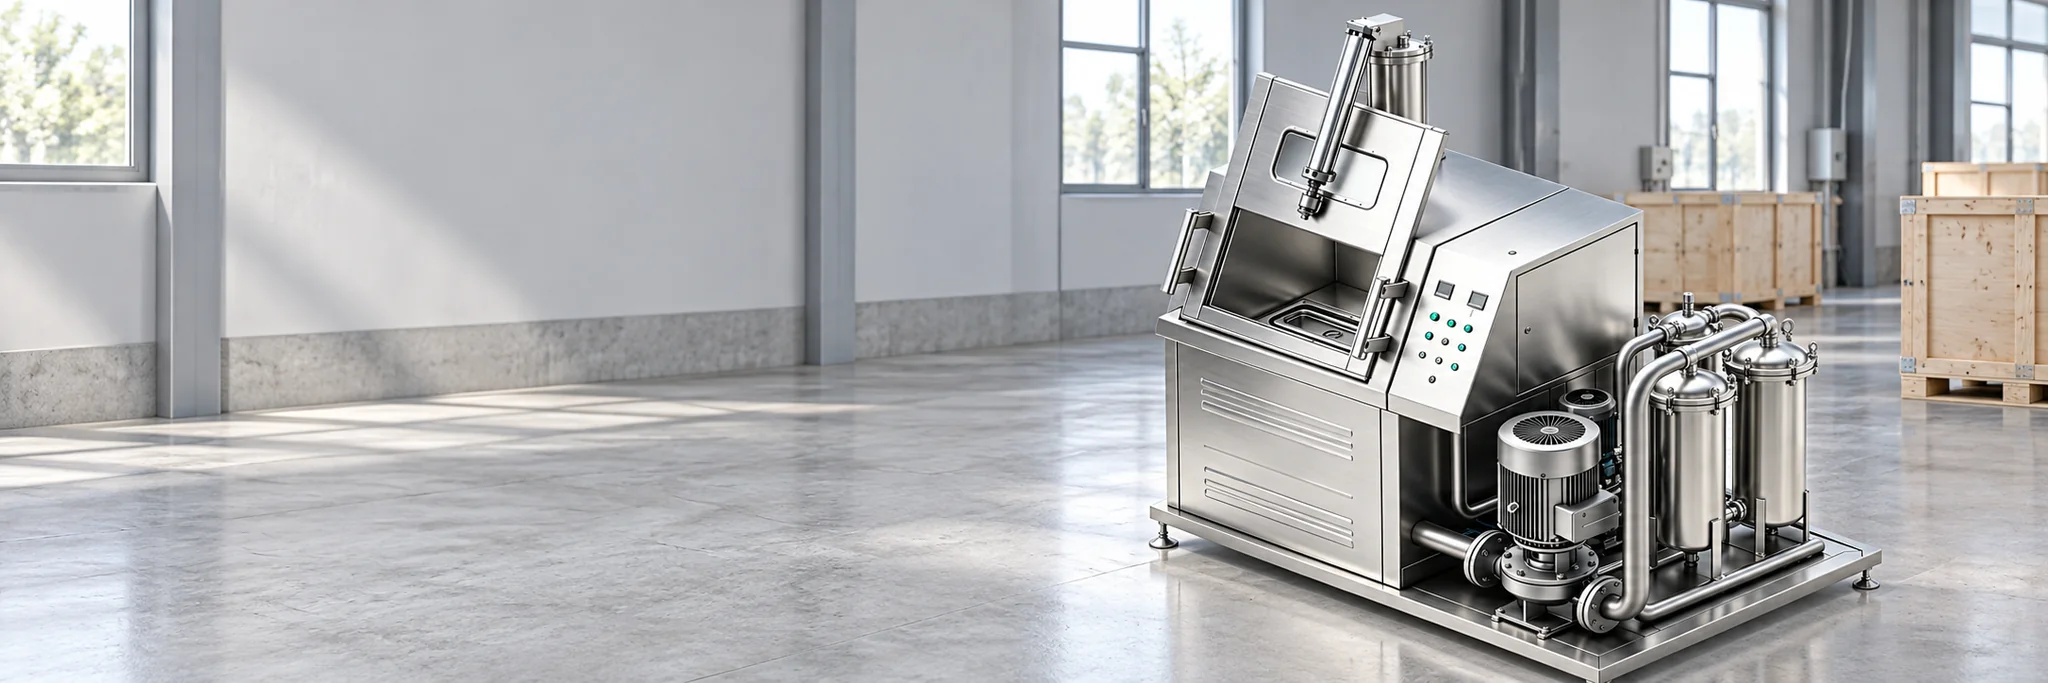
د ګمرک OEM حلونه
د دودیز OEM حلونه شتون لري. مسلکي ملاتړ، تل.
د تجهیزاتو ترتیب
د پروسې غوښتنې او تولید جریان لخوا اتوماتیک لاینونه ، څو مرحلې سیسټمونه ، صنعتي واحد ټانک کلینرونه ، کمپیکٹ واحدونه او د الټراسونک برخې سره پرتله کړئ.
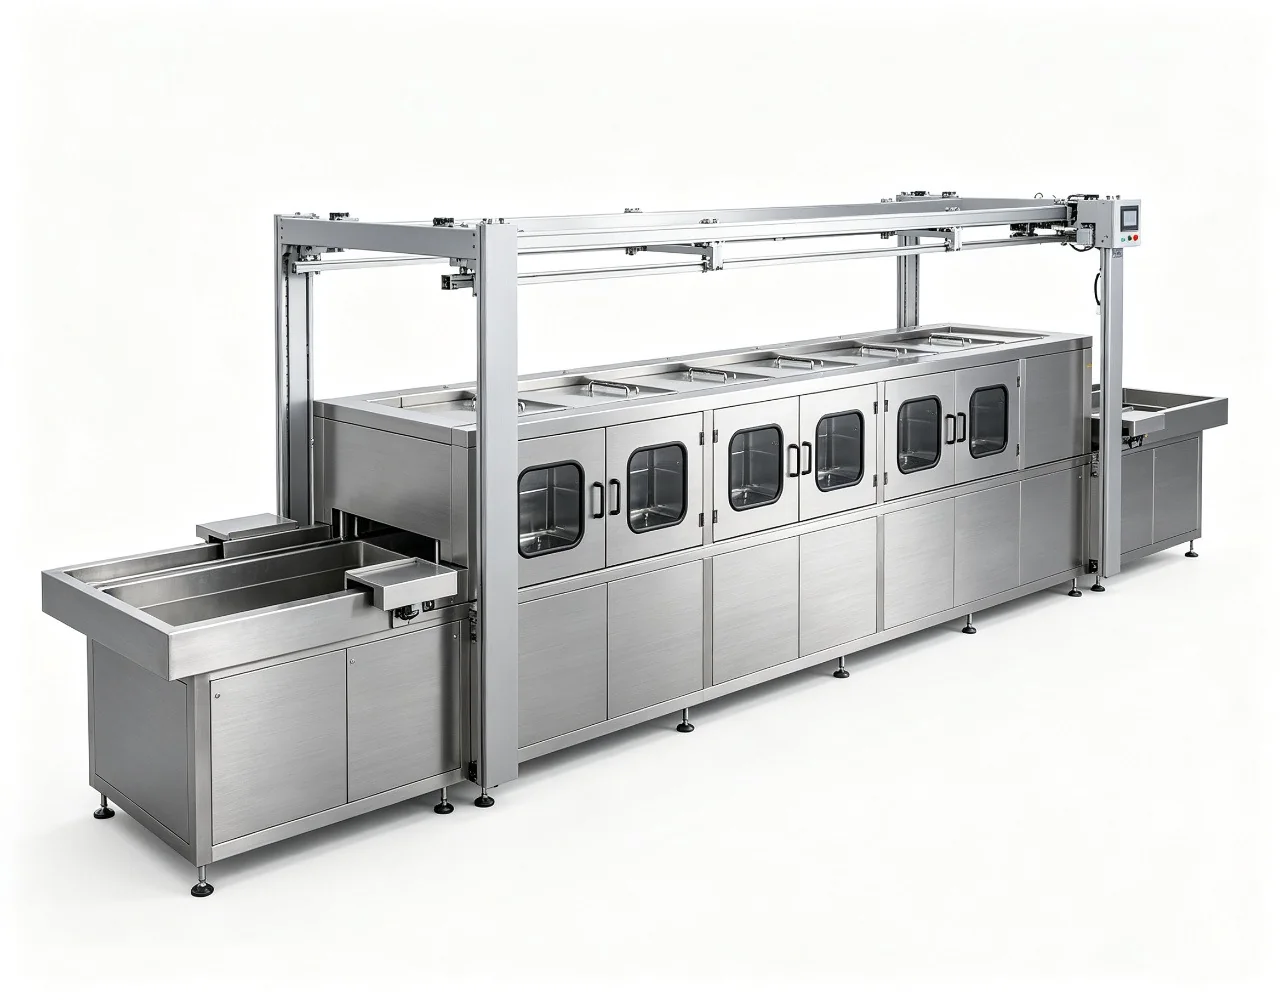
د اتوماتیک پاکولو لینونه
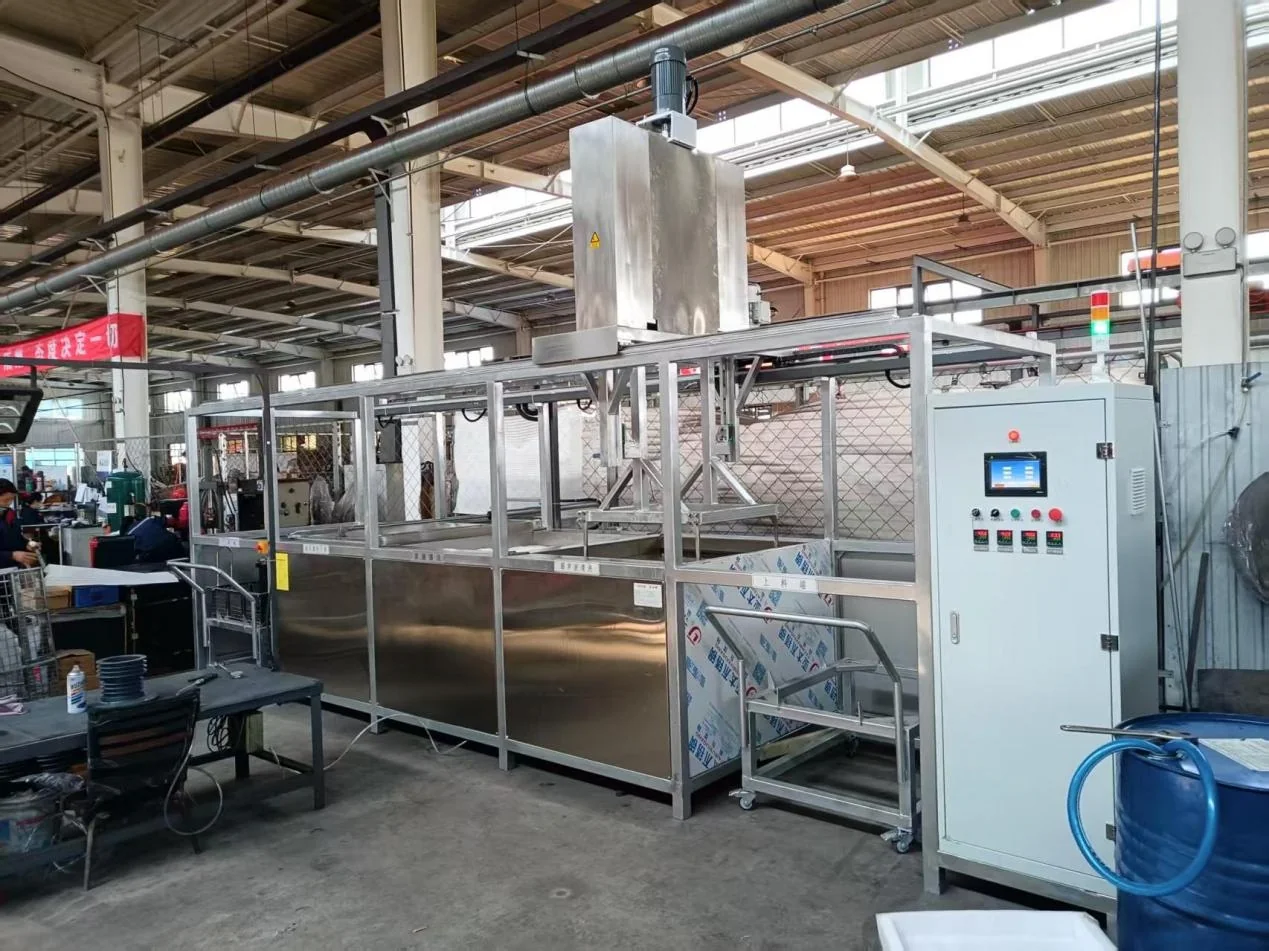
د PLC کنټرول شوي ګینټري لاین چې په اوتومات ډول د 3-12 پروسس سټیشنونو له لارې باسکیټونه پورته کوي ، لیږدوي ، حرکت کوي او په اختیاري توګه څرخي.
ترتیب وګورئ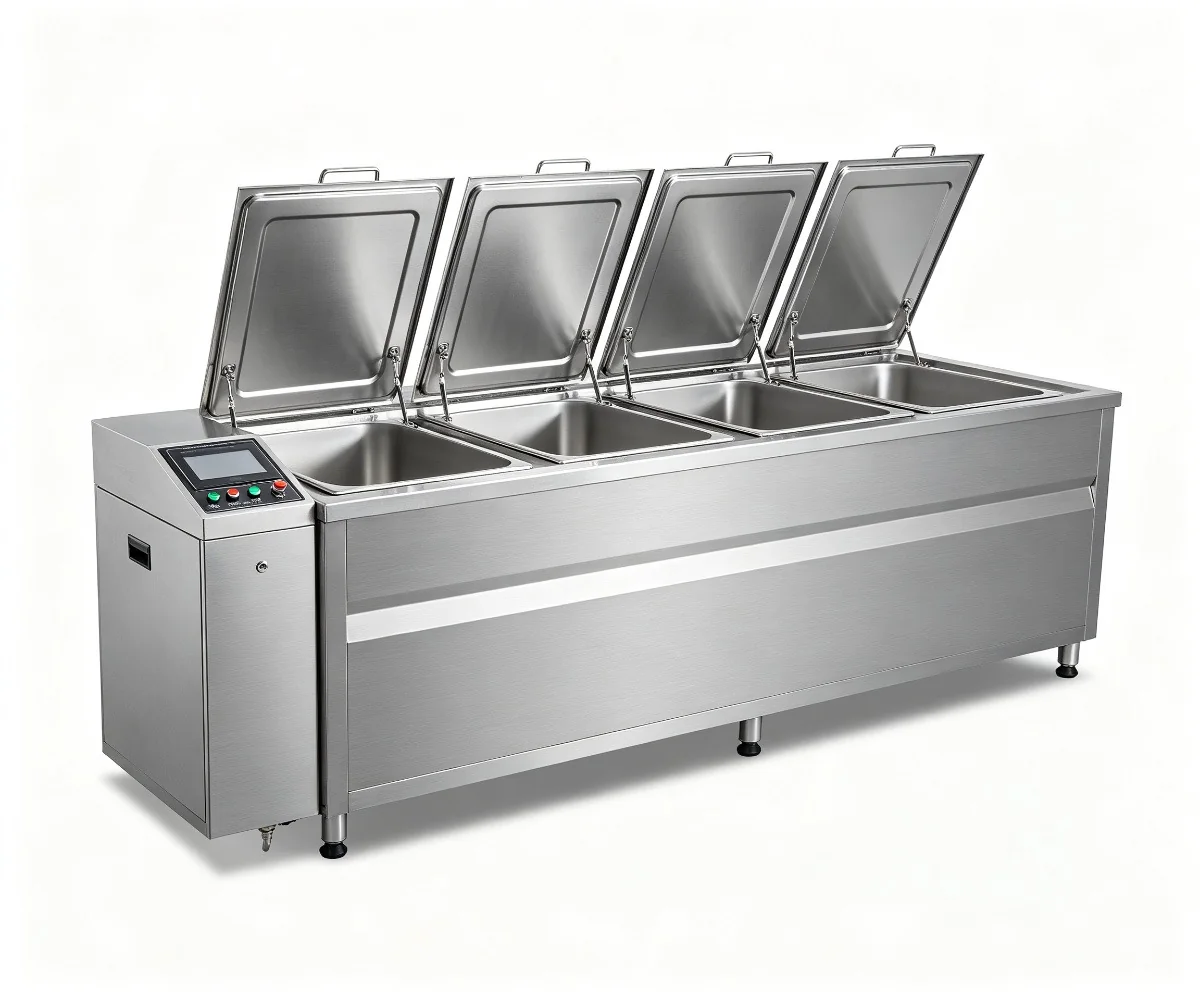
د څو مرحلو سیسټمونه
د ترتیب وړ 2-8+ مرحلې سیسټم چې د اړتیا وړ پاکوالي هدف شاوخوا شاوخوا مینځل ، ښه مینځل ، مینځل ، درملنه او وچول ترکیب کوي.
ترتیب وګورئ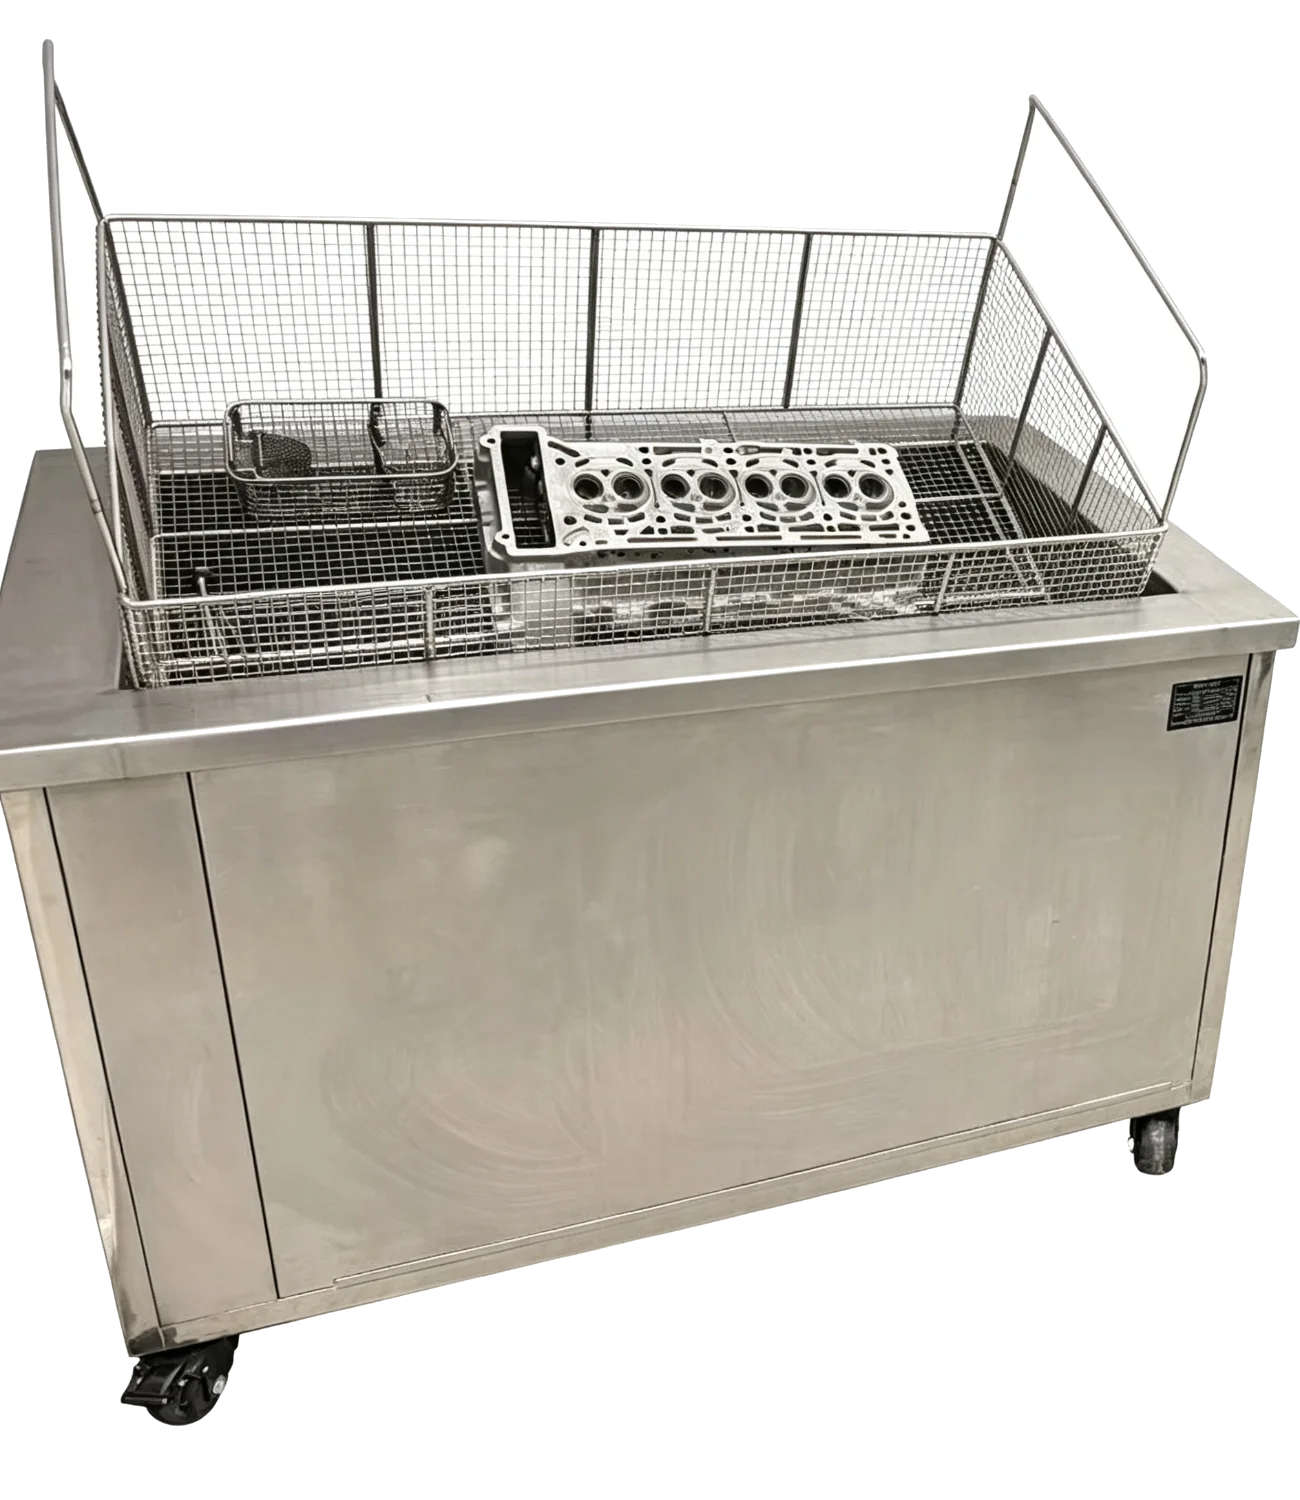
د واحد ټانک سیسټمونه
دوه تشکیلات: یوازې د الټراسونک پاکول ، یا د گردش فلټریشن او د تیلو اوبو جلا کولو سره الټراسونک پاکول.
ترتیب وګورئ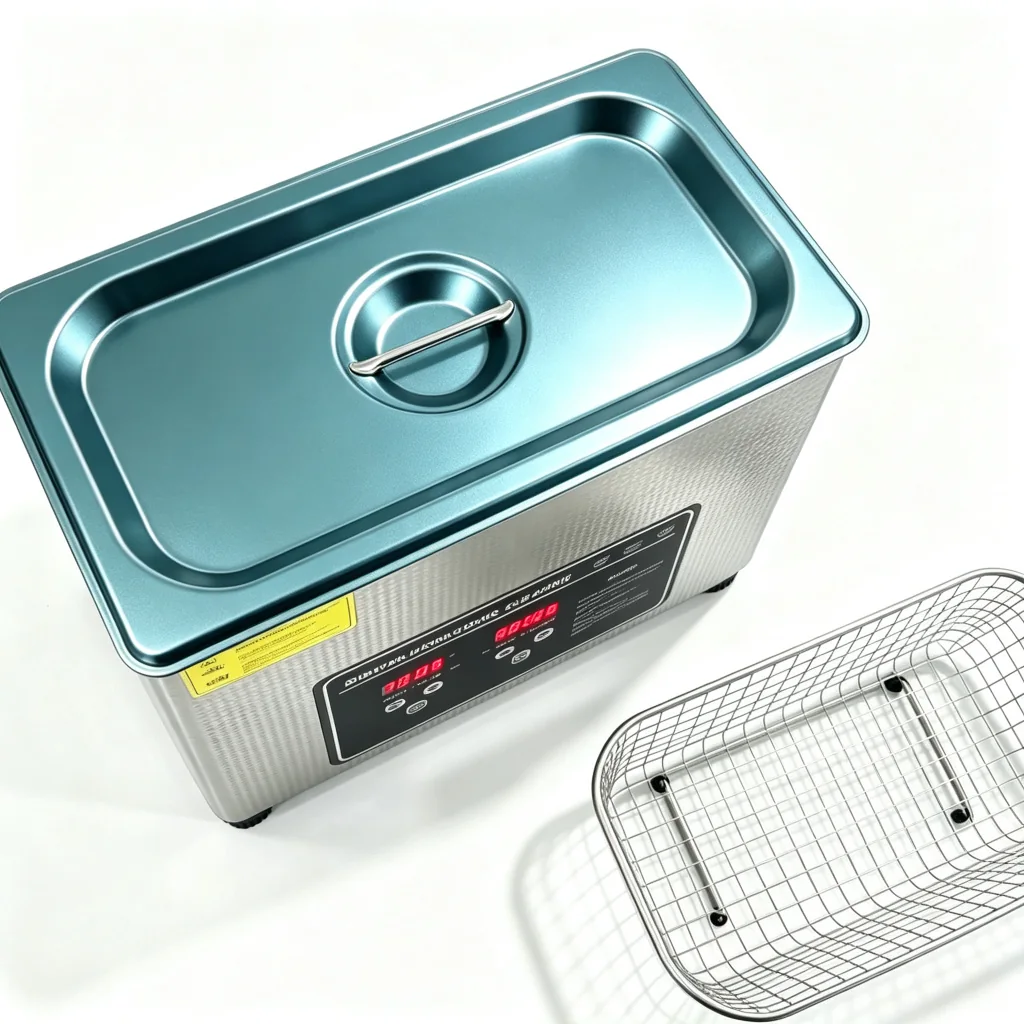
بنچټاپ کلینر
د 2-45 L مسلکي بینچ ټاپ رینج د ډیجیټل وخت ، تودوخې او بریښنا کنټرول سره د لابراتوار ، ورکشاپ او کوچني بیچ کارولو لپاره.
ترتیب وګورئ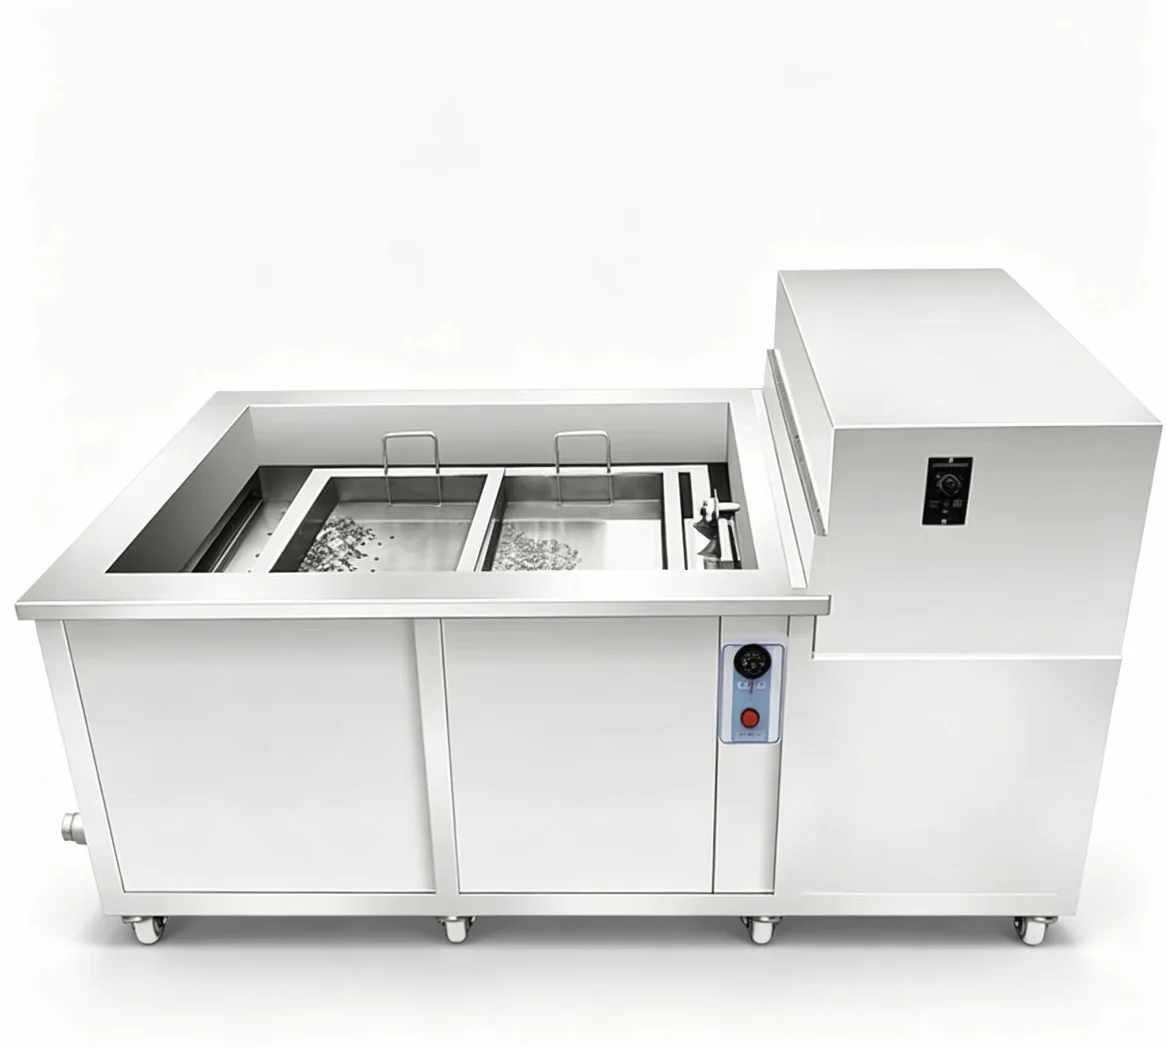
ځانګړي واحد ټانک سیسټمونه
د 96-320 L صنعتي کلینر د 28 KHz الټراساؤنډ سره د پیچلي شکلونو ، ړندو سوریو او د کثافاتو بسته بارونو لپاره د تنظیم وړ افقی راکینګ سره ترکیب کوي.
ترتیب وګورئ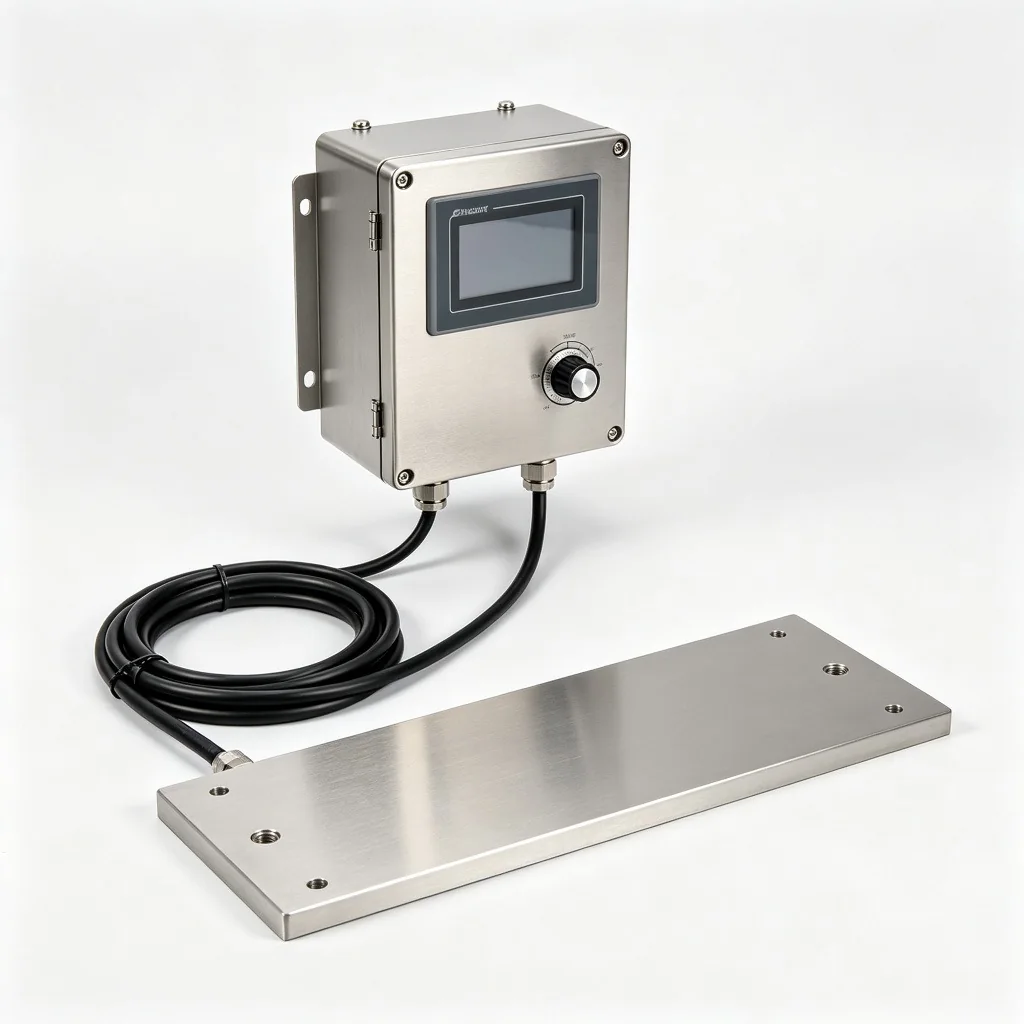
الټراسونیک اجزا
موجوده ټانکونو، دودیز رګونو او څو مرحلو سیسټمونو کې د الټراسونک بریښنا اضافه کولو لپاره د سیل شوي 600-1200 W سټینلیس ټرانسډوسر ماډل.
ترتیب وګورئد سیسټم جوړښت
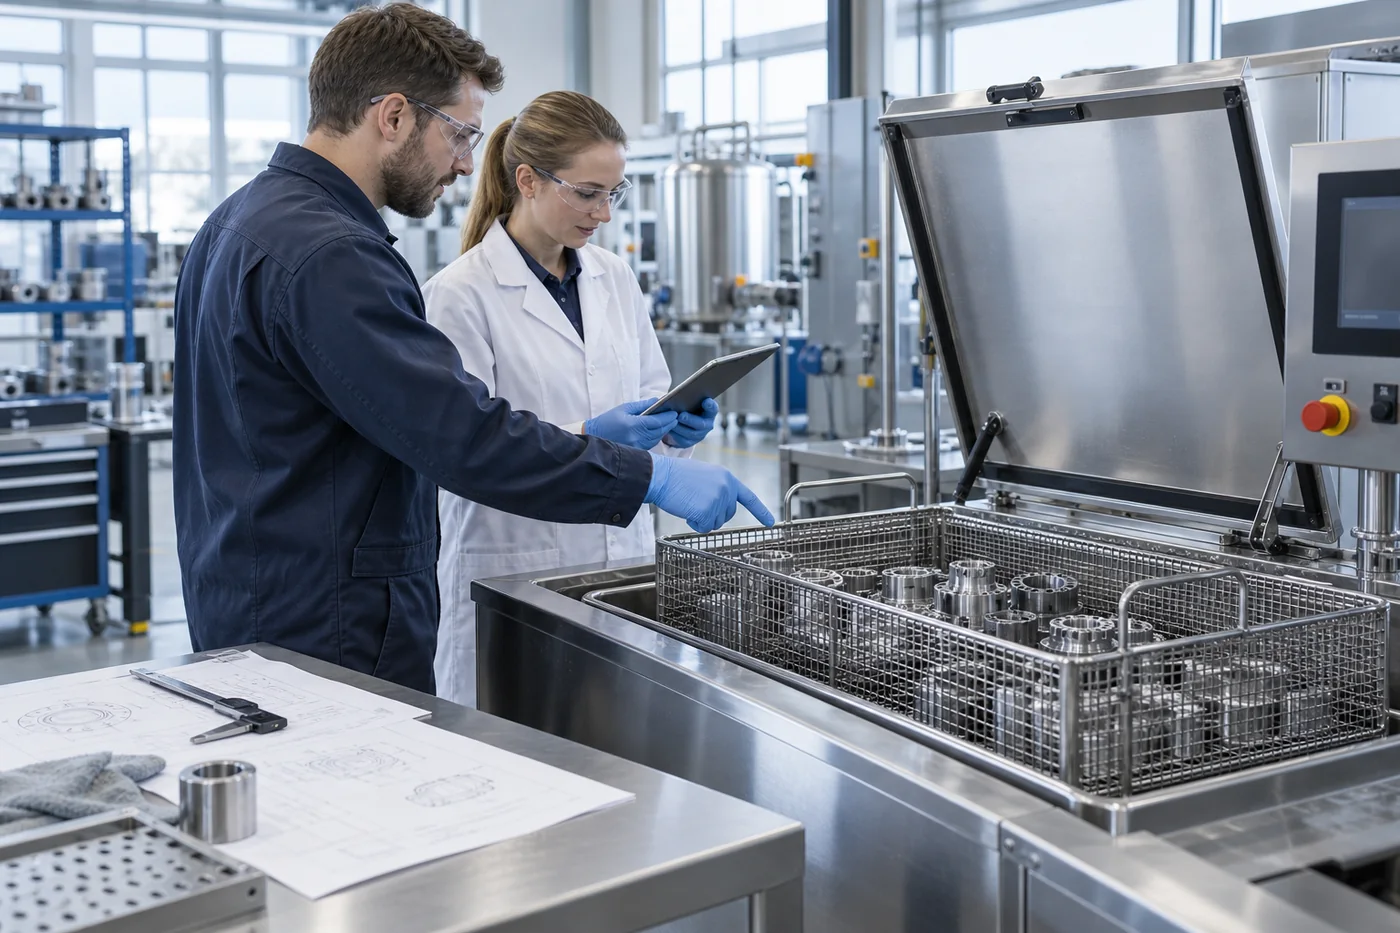
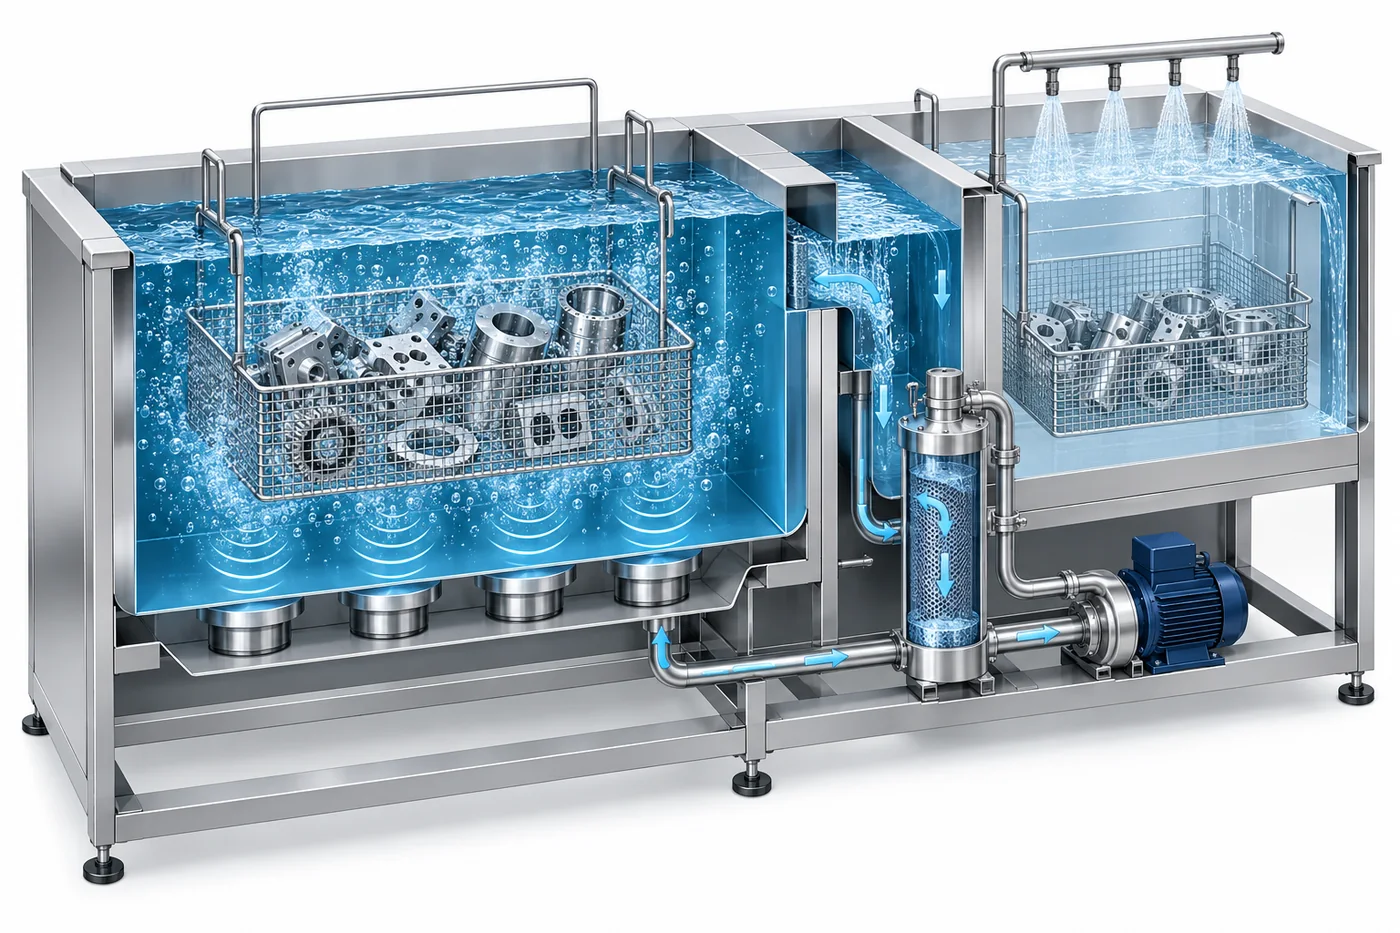
د برخې جریان، د مینځلو کنټرول، وچول، د بار سمبالول او د تاکت وخت یوځای کار کوي ترڅو د سم سیسټم جوړښت مشخص کړي.
بسته او نمونه کار
د کوچنیو برخو او ازموینو لپاره د 2-48 L بینچټاپ کلینرونه وکاروئ ، یا د صنعتي بیچ پاکولو لپاره 72-616 L واحد ټانک ماډلونه. د برخې لفافه، مواد، خاوره، بار او د تودوخې غوښتنې تایید کړئ.
د بیچ سیسټمونه وپلټئکنټرول شوي مینځل او مینځل
د الټراسونک مینځلو، مینځلو، پاسیویشن او وچولو لپاره 2-8 مرحلې یوځای کړئ چیرې چې د لیږد او وروستي سطح حالت باید کنټرول شي.
د څو مرحلو سیسټمونه وپلټئد تکرار وړ تولید جریان
د 3-12 سټیشن ګینټري لاینونو څخه کار واخلئ، د انعطاف وړ روبوټیک اداره کول یا د پاکولو ترتیب، د باسکیټ ډیزاین او د تاکت وخت تایید وروسته د میش بیلټ دوامداره لیږد.
اتومات کشف کړئد وروستي ټانک ابعاد، الټراسونک فریکونسۍ، نصب شوي بریښنا، د لیږد طریقه او د پروسې ترتیب د تایید شوي ورک پیس، تولید بار او پاکولو هدف لپاره انجینر شوي.
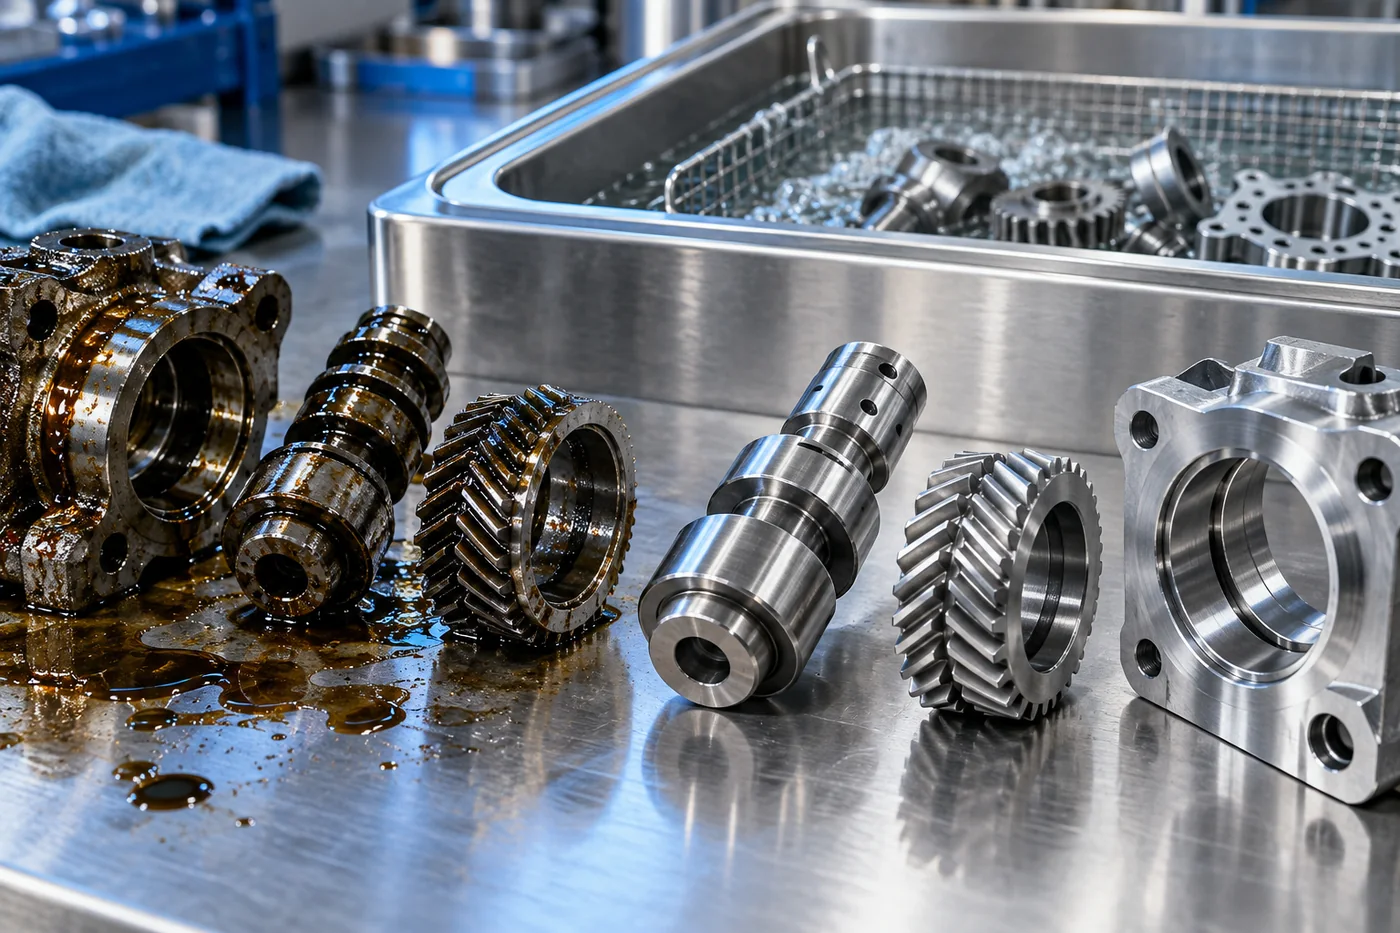
غوړ کولی شي په ړندو سوریو، تارونو او جوړښت شوي سطحونو کې پټ شي. د حمام مدیریت پرته قوي مینځل ممکن د برخو ترمینځ ککړتیا په ساده ډول حرکت وکړي.
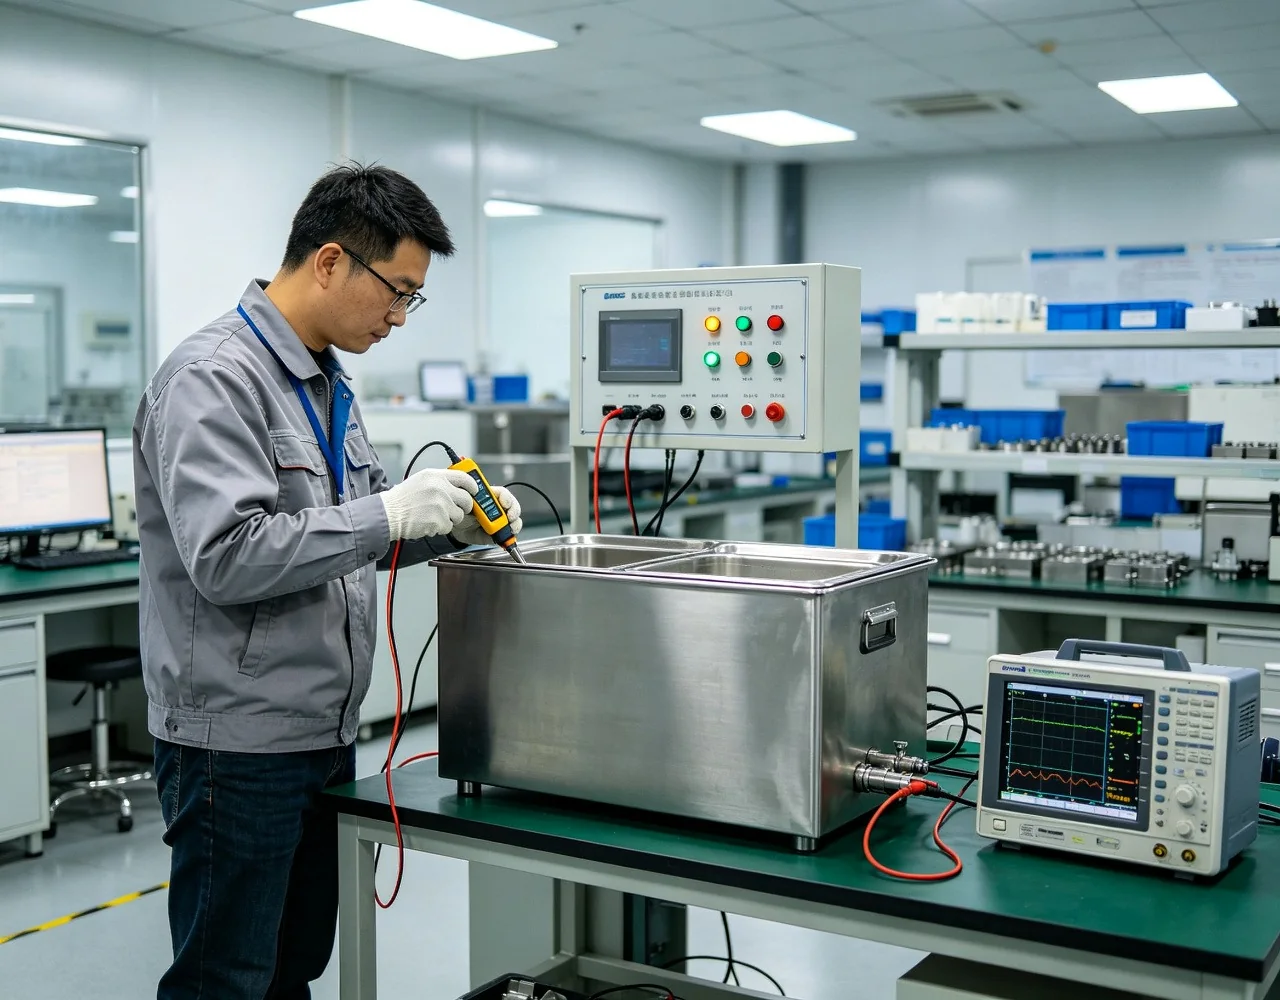
یوه برخه ممکن پاکه ښکاري پداسې حال کې چې ښې ذرات، ایونیک پاتې شونه یا سپک فلمونه پاتې وي. دقیق پاکول د اندازه کولو وړ هدف او کنټرول شوي وروستي مرحلو ته اړتیا لري.
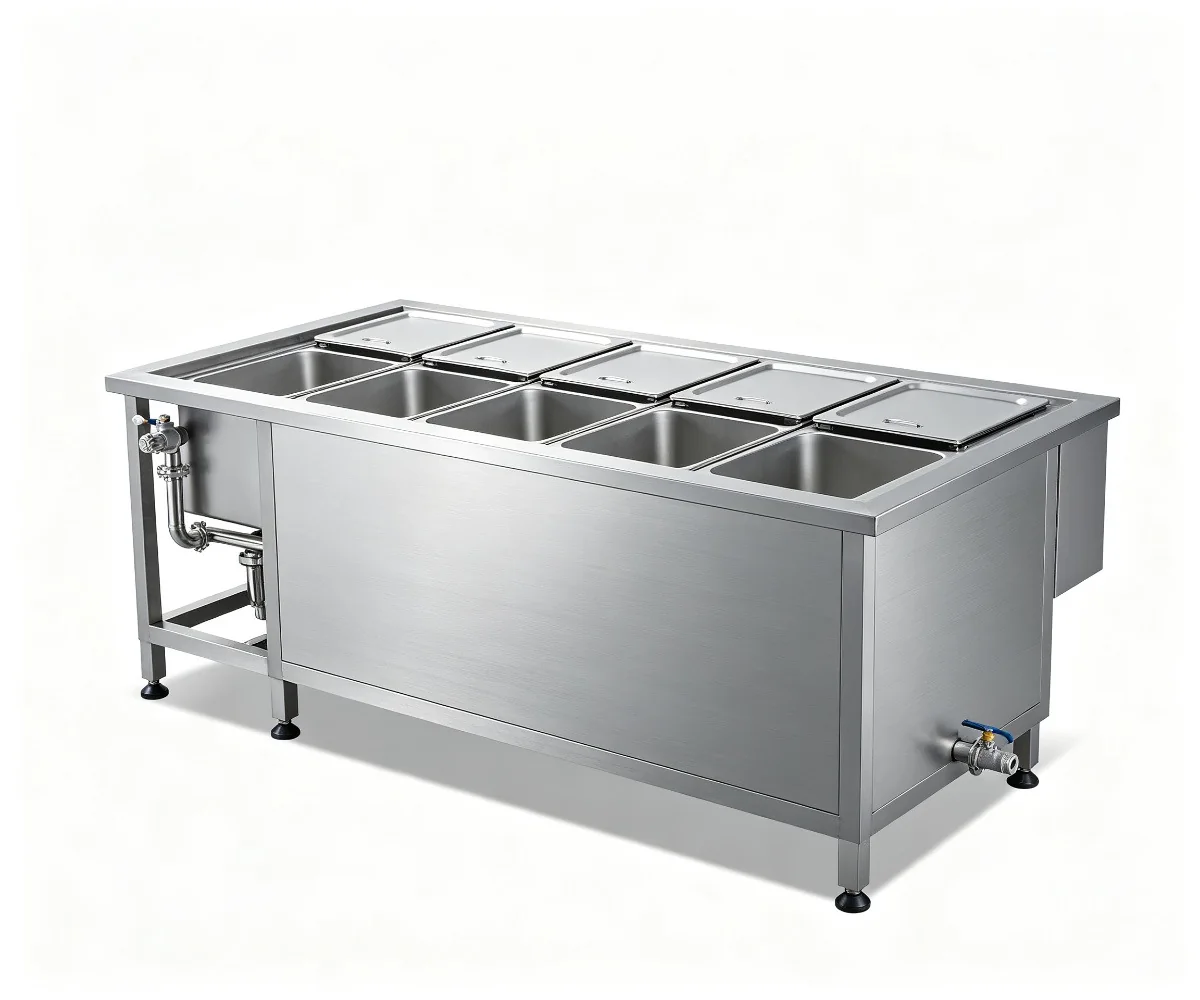
یو واحد حمام نشي کولی تل ټیټ بار وړونکي ، وروستي مینځل کیفیت او وچې برخې وړاندې کړي. د مرحلې ترتیب باید د وروستي منلو اړتیا ملاتړ وکړي.
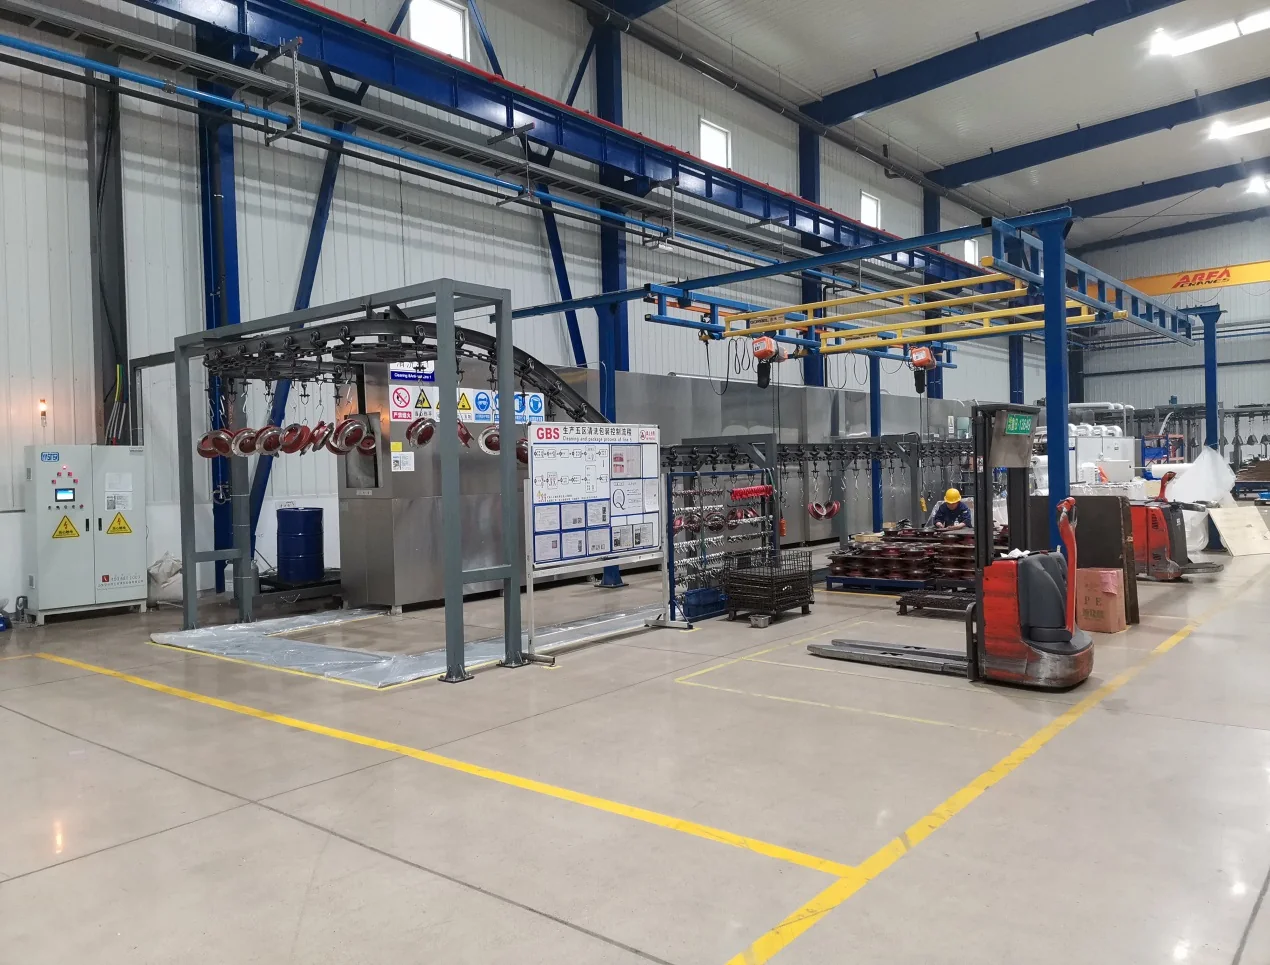
اتومات باید ثابت پروسه ثبات کړي. د لیږد طریقه، د ټوکر ډیزاین، د تاکت وخت او د استثنا اداره کول باید یوځای تعریف شي.
انجنیري او تولید
LENJEX د الټراسونک انرژي ، د سټینلیس پروسې ټانکونه ، د مایع مدیریت ، د برخې اداره کول او د ټاکل شوي پاکولو ترتیب شاوخوا کنټرولونه مدغم کوي. د پروژې وړتیاوو کې میخانیکي ډیزاین، د 3D ماډلینګ، الټراسونک میچنګ، د جنراتور پراختیا، د PLC پروګرام کول، جوړونه، مجلس او ازموینه شامله ده.
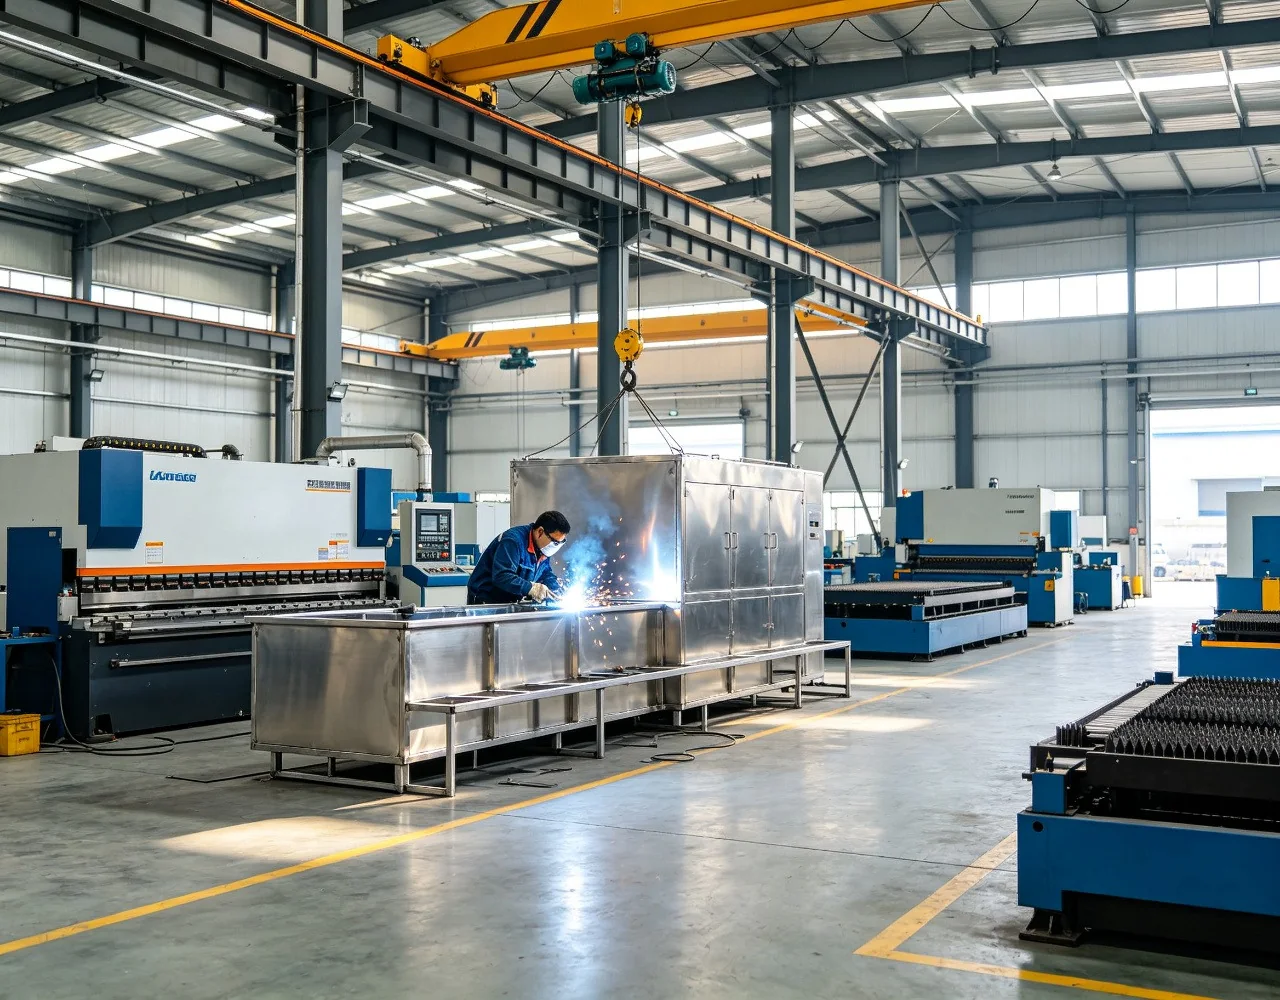
د محصول تشکیلات د ټرانسډوسرونو او کلینرونو په اوږدو کې د 20-120 KHz پورې اړه لري. فریکونسی او نصب شوی بریښنا د برخې، خاورې او ټانک جیومیټری سره سمون لري.
تودوخه، فلټریشن، د تیلو جلا کول، ډیر جریان، د مینځلو اوبو مدیریت او وچول د بشپړ دورې له لارې د ککړتیا کنټرول لپاره غوره شوي.
باسکیټونه، د لفټ پلیټ فارمونه، د غاړې دوه اړخیزه، د ګینټري لیږد، د روبوټیک سمبالولو او میش بیلټونه د مختلف بارونو او تولید جریان مالتړ کوي.
د HMI ترکیبونه، الارمونه او د پروسې وخت د تکرار وړتیا ملاتړ کوي، وروسته د الټراسونک بریښنا، هیټر، بریښنا خوندیتوب، لیک او عملیاتي چکونه چیرته چې مشخص شوي.
Workpiece غوښتنلیکونه
د عادي جیومیټري ، موادو ، ککړتیا ، لاندې جریان عملیات او د پاکوالي عملي چیکونو بیاکتنې لپاره د ورک پیس لخوا سپړئ پرته له دې چې غوښتنلیک د پروسې حل سره ګډوډ کړي.
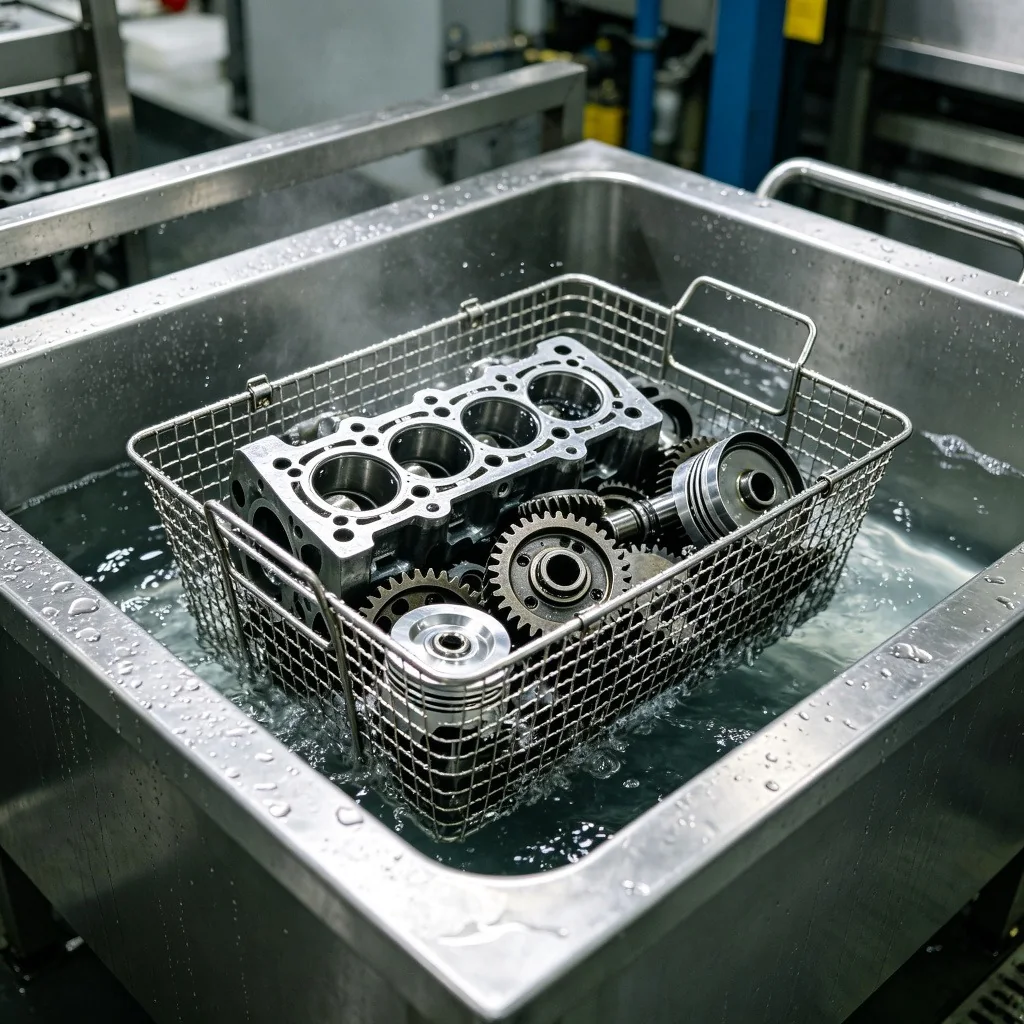
د موټرو اجزا پاکول باید د جریانونو ، سوریو او پیچلي سطحو څخه مخلوط ککړتیا لرې کړي پرته لدې چې د تولید جریان ورو کړي.
غوښتنلیک وپلټئ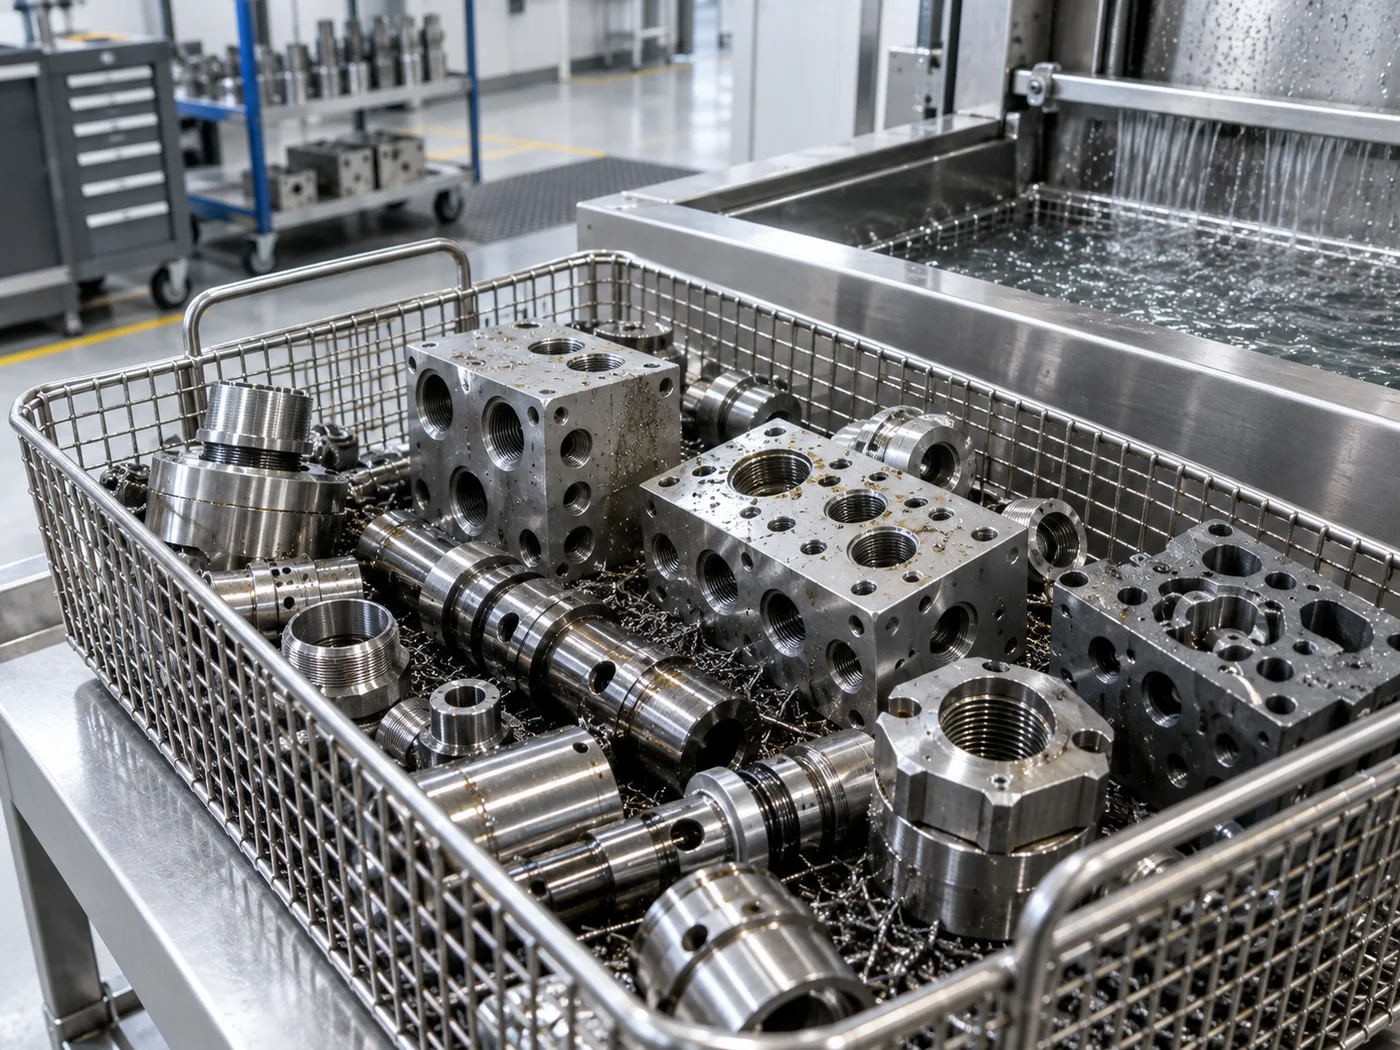
ماشین شوي برخې اکثرا د کراس سوراخونو، تارونو او داخلي چینلونو کې د پرې کولو مایع او ښه چپس ساتي چیرې چې لاسي مینځل متضاد وي.
غوښتنلیک وپلټئ
فلزي برخې په مصر، جیومیټري، سطحي پای او د خاورې بار کې په پراخه کچه توپیر لري، نو کیمیا او انرژي باید د یوې پروسې په توګه وټاکل شي.
غوښتنلیک وپلټئ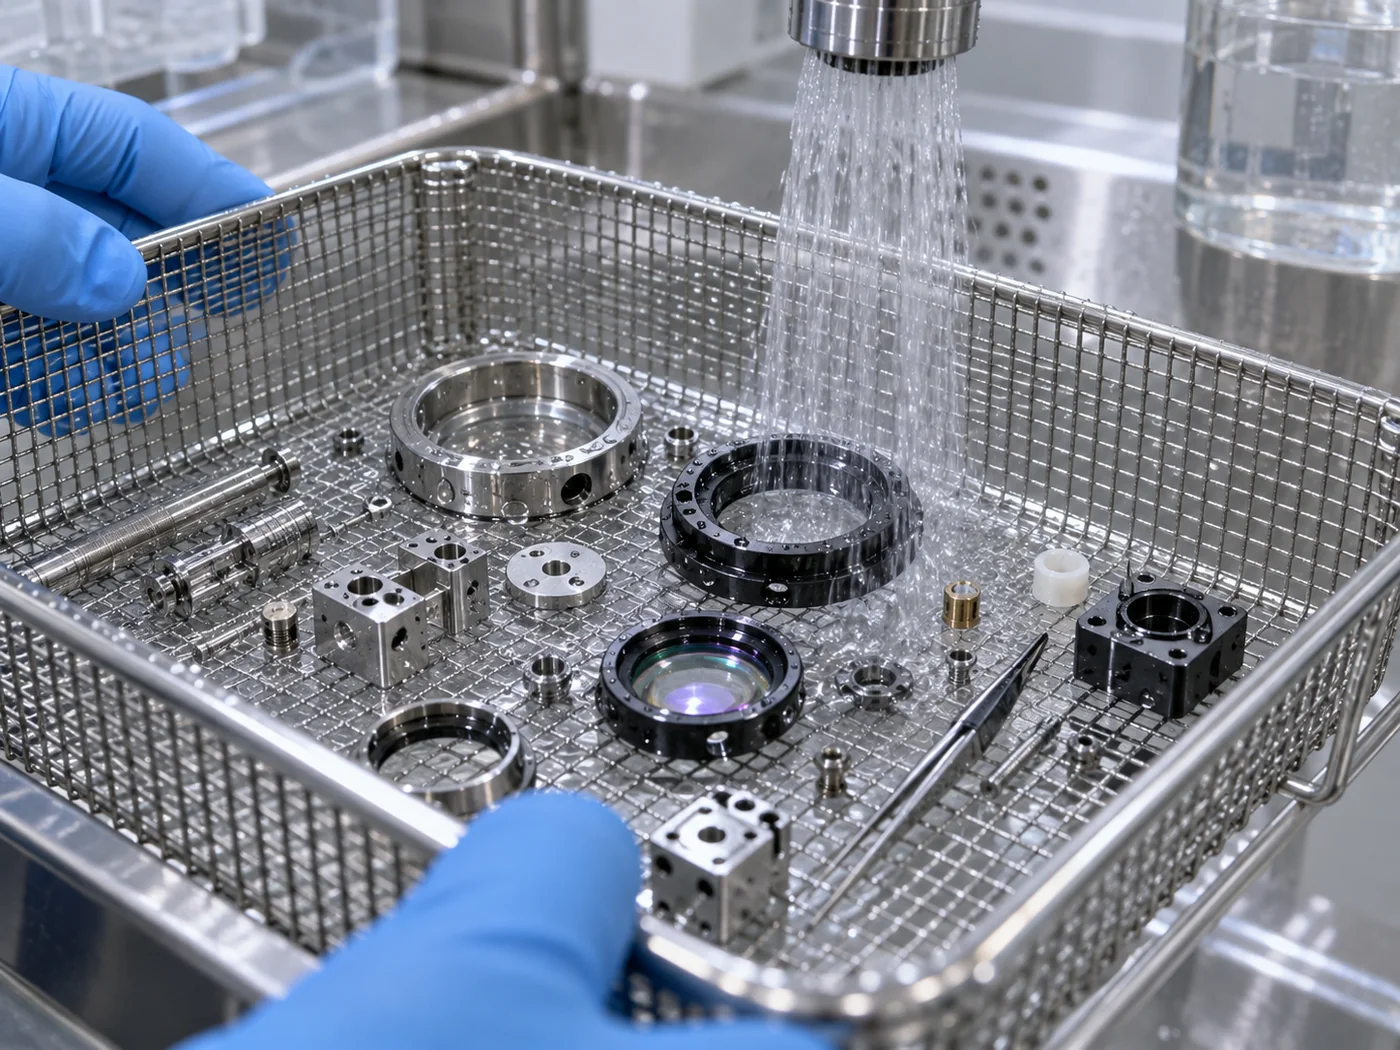
دقیق پاکول د ذرې اندازې ، د سطحې حساسیت ، د مینځلو کیفیت ، د حمام حالت او له مینځلو وروسته اداره کولو لخوا کنټرول کیږي.
غوښتنلیک وپلټئ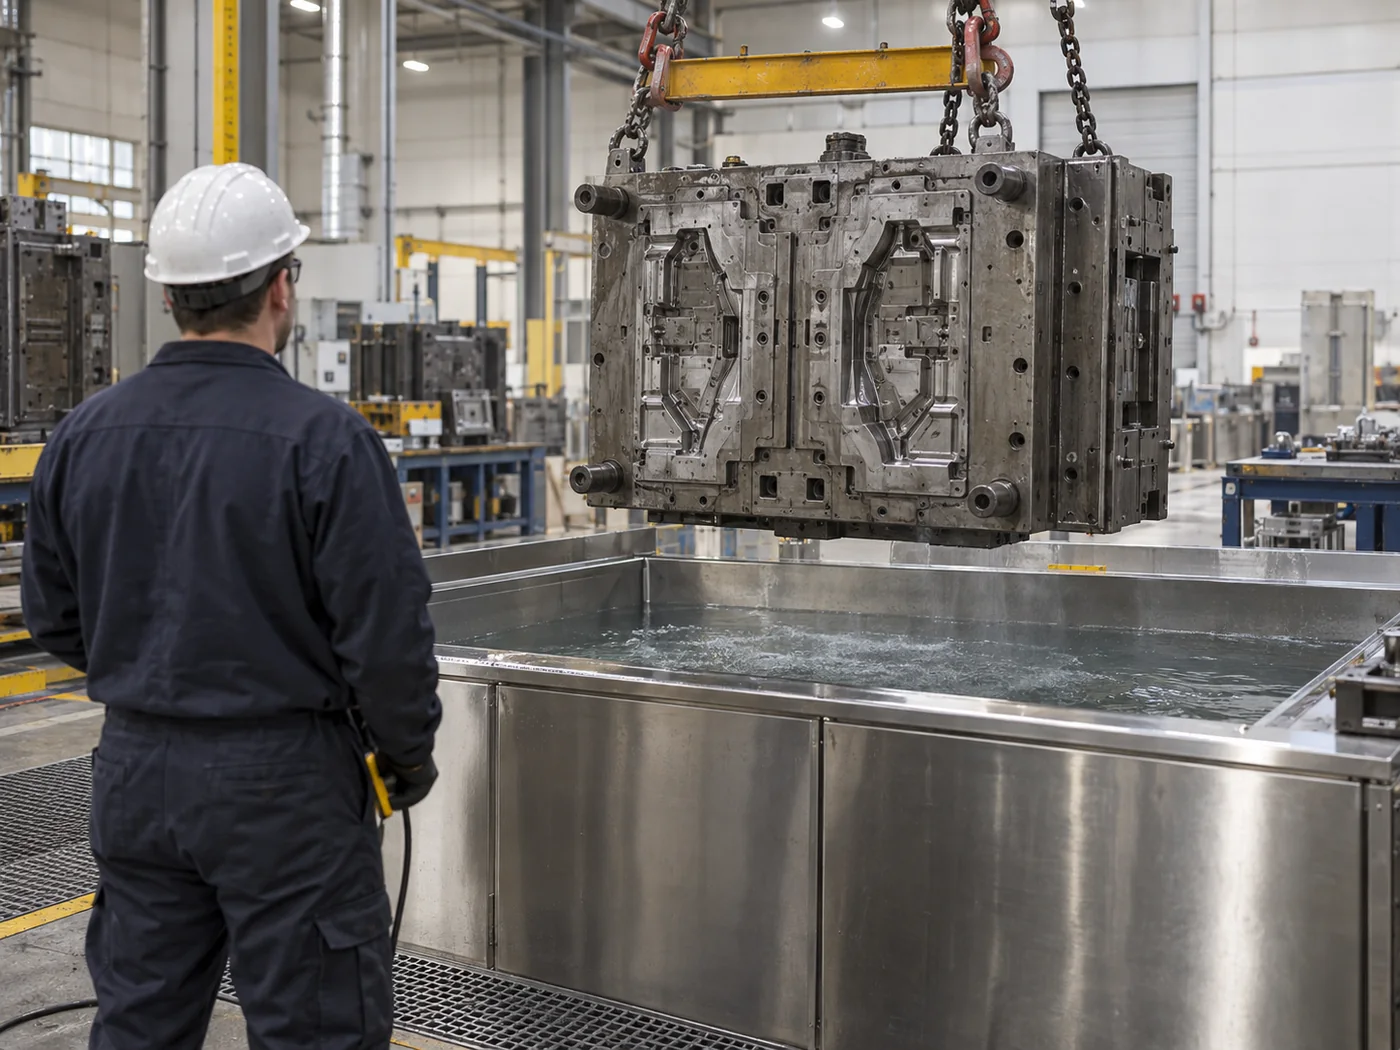
مولډونه درانه ډله، پیچلي غارونه او د سطحې پای اړتیاوې سره یوځای کوي. پاکول باید د کاري سطحو زیان رسولو پرته توضیحاتو ته ورسیږي.
غوښتنلیک وپلټئد آزموینې پاکول
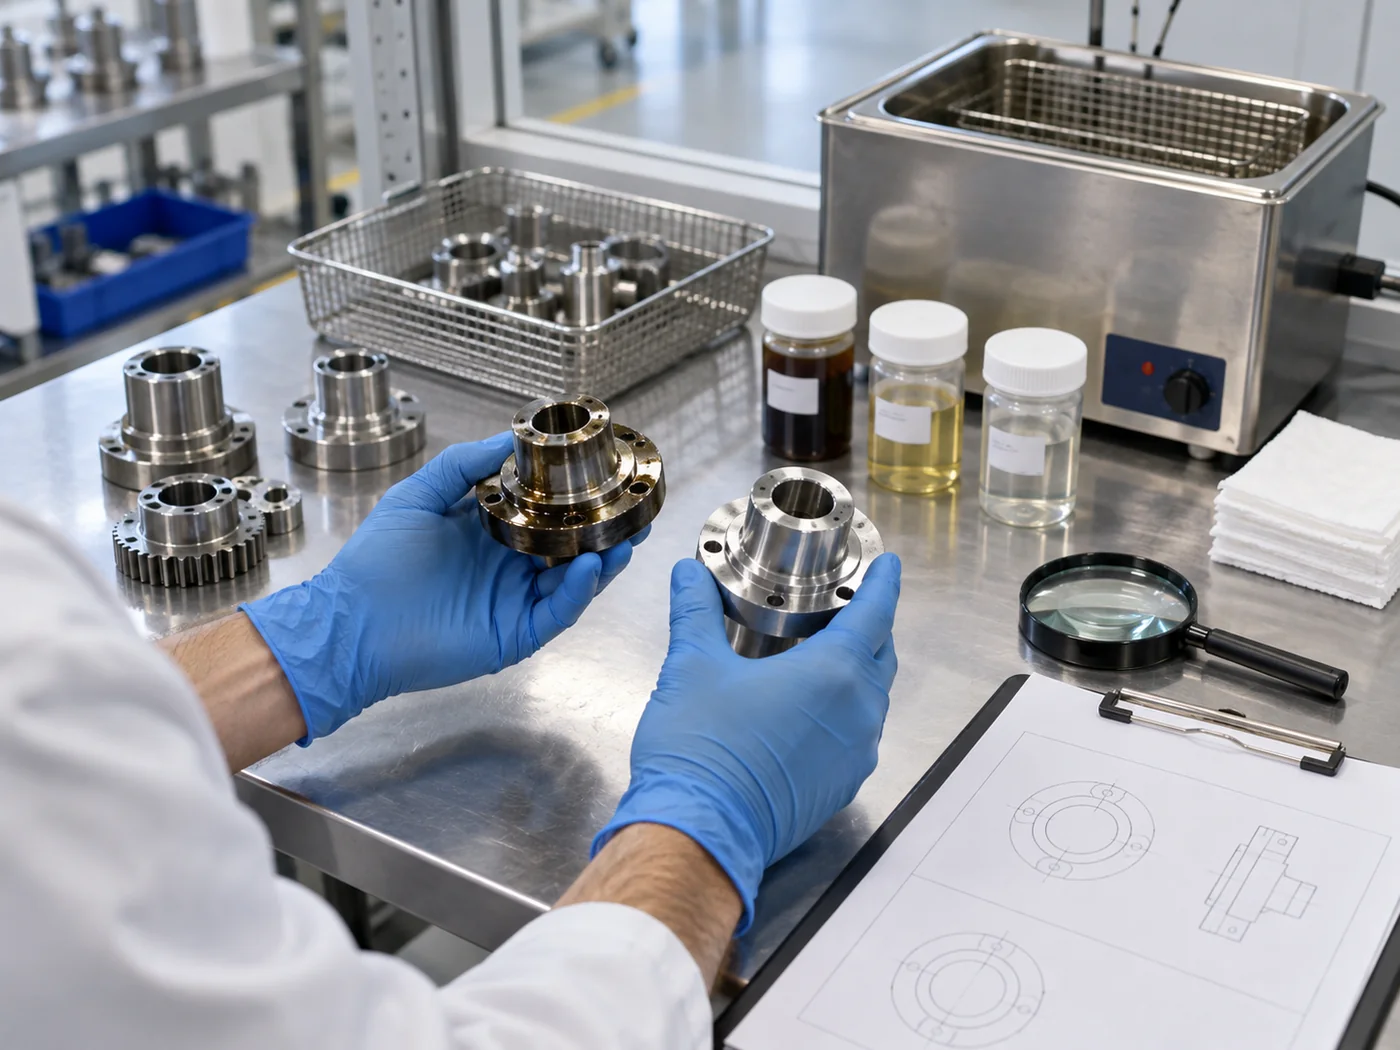
نمایندګي برخې او د منلو تعریف شوی میتود LENJEX ته اجازه ورکوي چې کیمیا، وخت، تودوخه، فریکونسۍ، د باسکیټ بار کولو او د مینځلو یا وچولو اړتیا ارزونه وکړي.
تخنیکي بصیرت
فریکونسی، کیمیا، د حمام حالت، د باسکیټ بار کول، مینځل او اتوماتیک یو بل اغیزه کوي. دا لارښودونه د انجینرۍ او پیرود ټیمونو سره مرسته کوي وړاندیزونه د دوامداره پروسې پراساس پرتله کوي.
ټیکنالوژي
د LENJEX نوي نسل سیسټمونه د اتوماتیک فریکونسۍ تعقیب ، سویپ ، ګړندي ډیګاس کول ، د تنظیم وړ محصول او پراخه شوي اتومات اختیارونه ترکیب کوي ترڅو د پاکولو ټانک کې د کیویټیشن او پروسې وخت ثابت وساتي.
مقاله ولولئ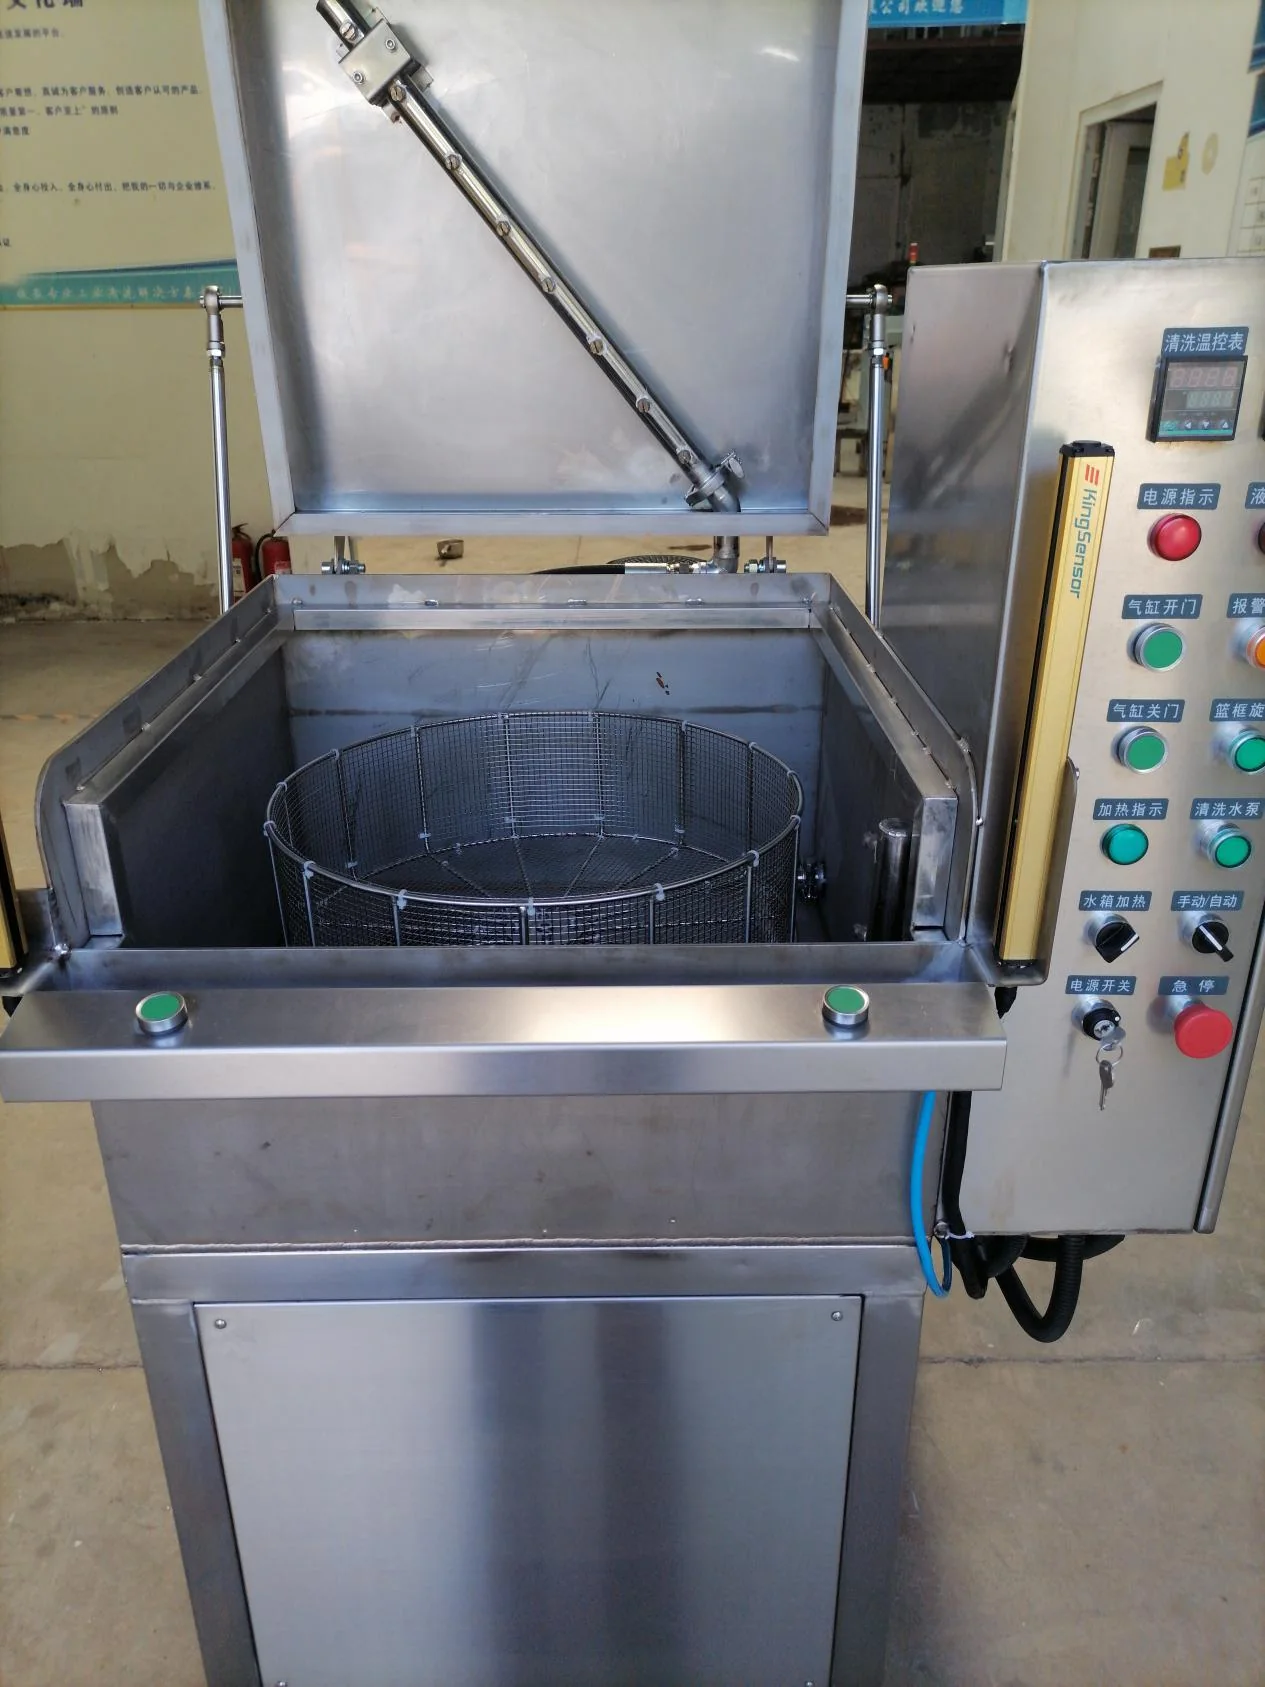
غوښتنلیکونه
عصري انجن او د لیږد اجزا د سخت زغم سره کار کوي، نو فلزي چپس، د ماشین غوړ، د کولنټ پاتې شونه او دوړې کولی شي اعتبار اغیزمن کړي. الټراسونک کیویټیشن سوراخونو، داخلي لارو او تار شوي ځانګړتیاو ته رسي چې د لید لید سپری پاکول ممکن له لاسه ورکړي.
مقاله ولولئ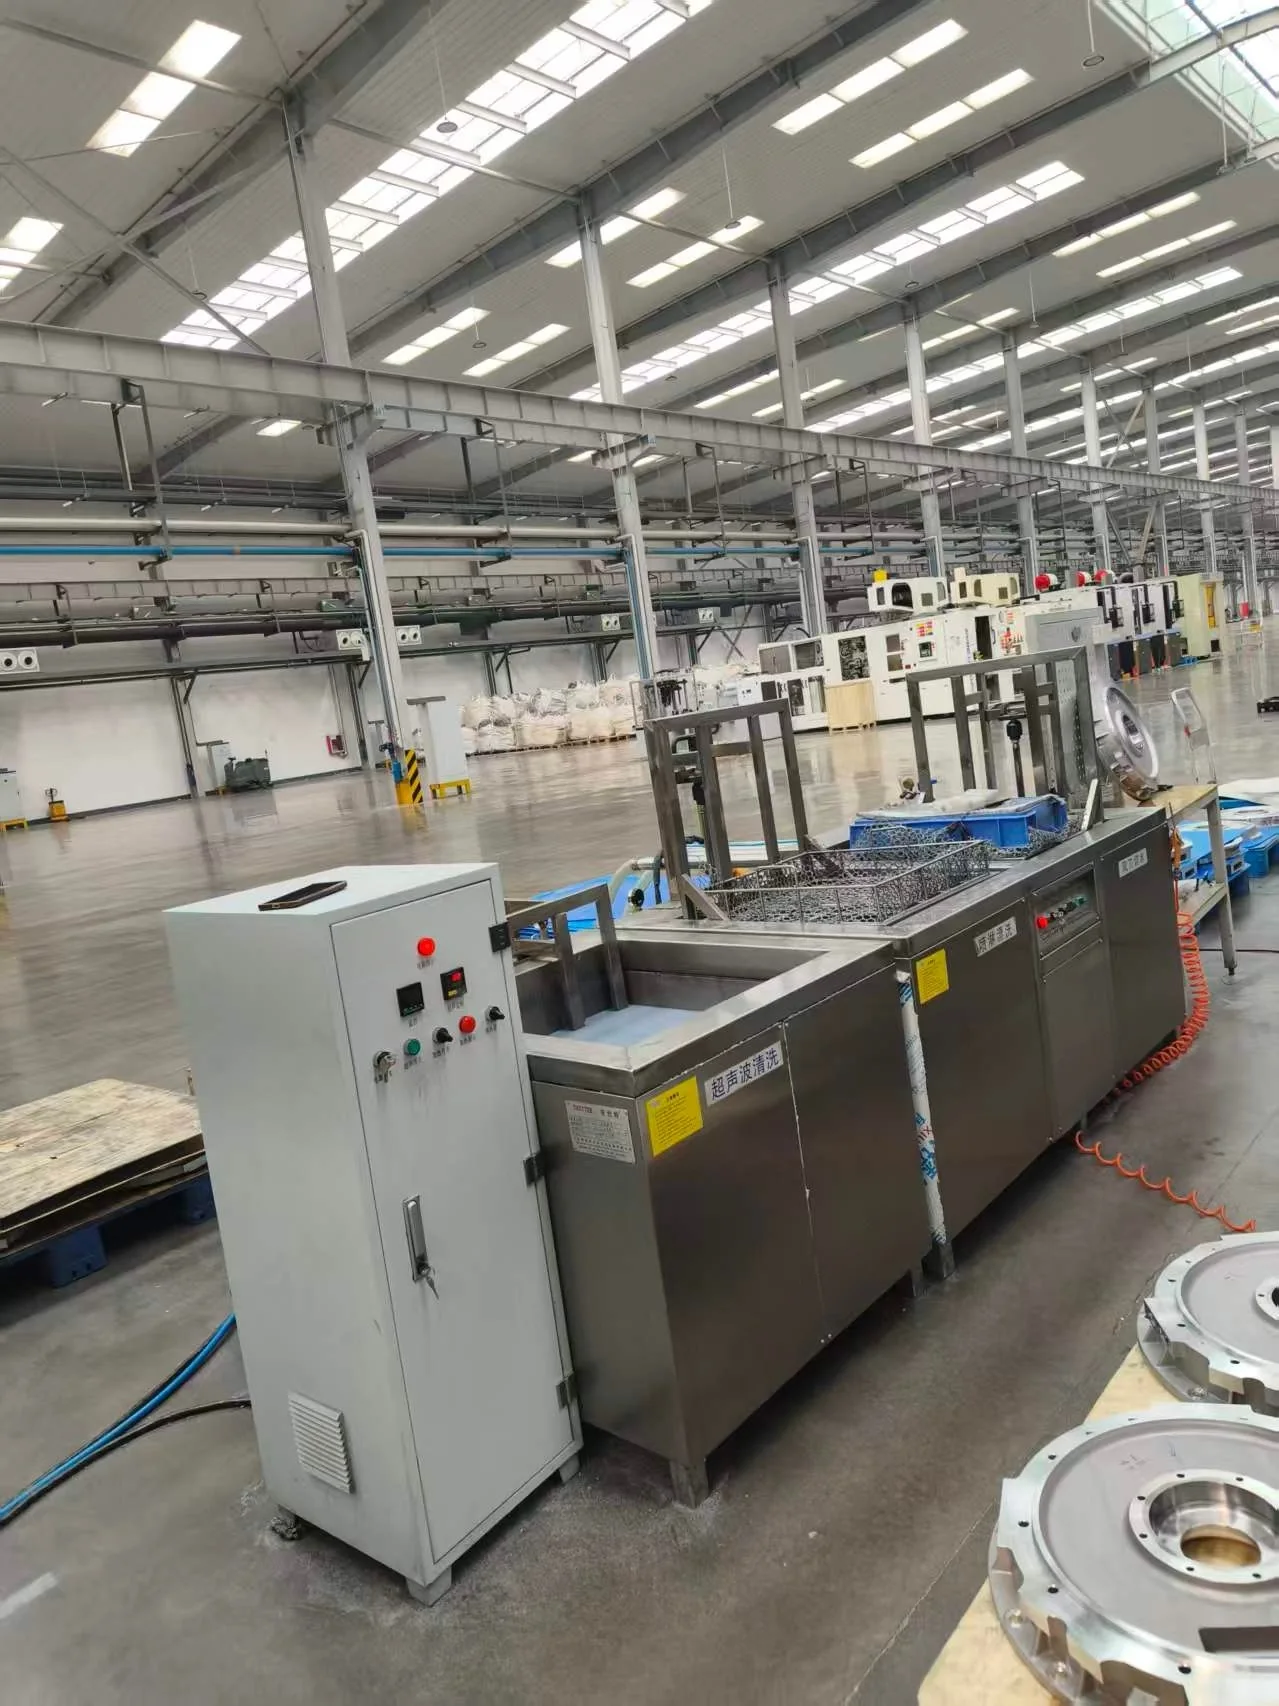
د پیرودلو لارښود
د صنعتي الټراسونک کلینر غوره کول کیفیت، عملیاتي لګښت او له لارې اغیزه کوي. ګټور پرتله کول د ټانک اندازې، فریکونسۍ، مرحلو او اتوماتیک ته حرکت کولو دمخه د ورک پیس، ککړتیا او منلو هدف سره پیل کیږي.
مقاله ولولئپه مکرر ډول پوښتل شوي پوښتنې
د ورک پیس مواد ، ابعاد ، وزن ، ککړتیا ، د پاکوالي هدف ، د بار بار برخې برخې ، د تولید کچه او شته اسانتیاوې چمتو کړئ.
هو. د تنظیم وړ سیسټمونه کولی شي الټراسونک مینځل ، مینځل ، پاکول او وچول د لارښود ، مرستې یا اتوماتیک لیږد سره یوځای کړي.
د نمایندګۍ آزموینې د کیمیا، وخت، تودوخې، فریکونسۍ، د باسکیټ بار کولو او د تفتیش معیارونو تصدیق کولو کې مرسته کوي مخکې له دې چې د تجهیزاتو ترتیب بشپړ شي.
خپاره شوي ماډل سلسلې د ابتدايي پرتله کولو لپاره حواله چمتو کوي. د وروستي ټانک ابعاد، الټراسونک ځواک، سمبالول او پروسې مرحلې د تایید شوې برخې او غوښتنلیک لپاره ترتیب شوي.
ټیټ فریکونسۍ کولی شي د قوي صنعتي پاکولو لپاره مناسب وي، 40 KHz ډیری عمومي غوښتنلیکونه وړاندې کوي، او 80 یا 120 KHz کولی شي ښه ذرات یا ډیر حساس سطحونه په نښه کړي. د نمایندګۍ برخې آزموینې د وروستي انتخاب تایید کې مرسته کوي.
د وینځلو، غیر فعال کیدو یا وچولو مرحلې اضافه کړئ کله چې لیږدونکي، د سطحې حالت یا د کارولو لپاره چمتو وچې برخې یوازې د مینځلو ټانک لخوا کنټرول نشي.