
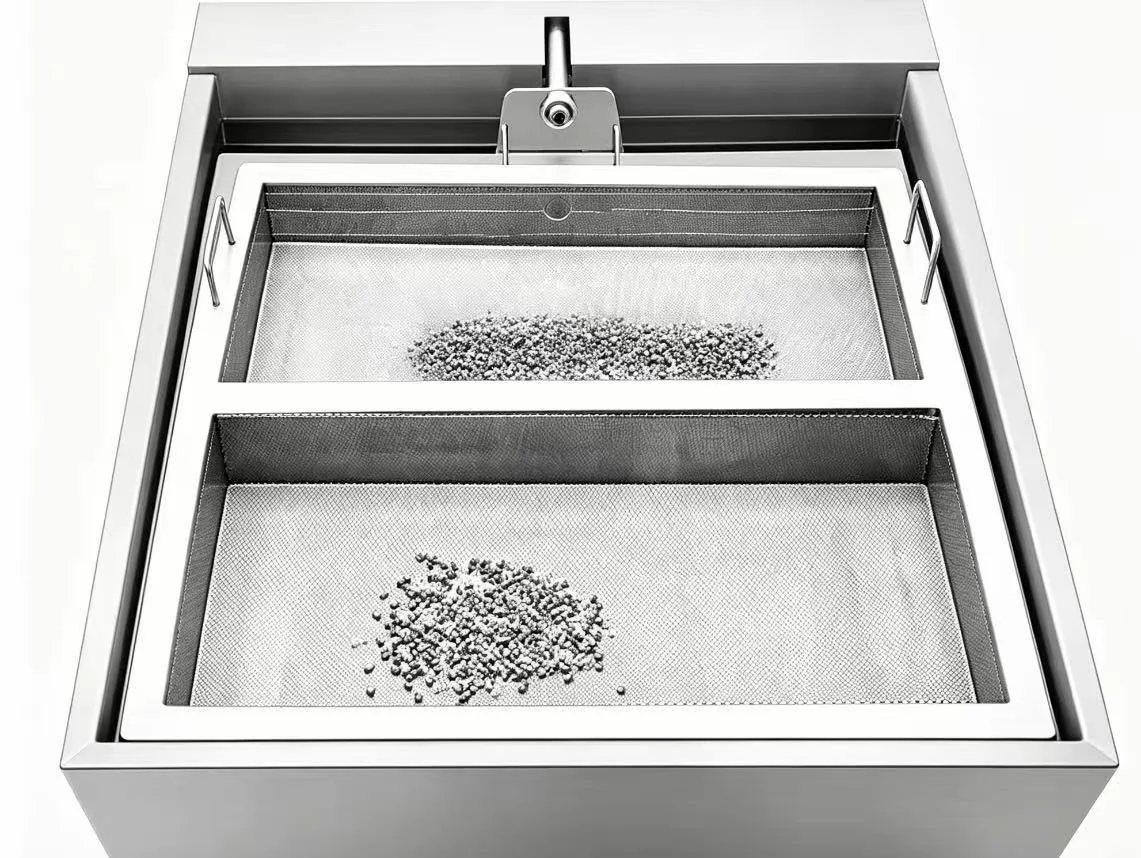
औद्योगिक एकल ट्याङ्की र विशेष क्लीनर
फिल्टरेशन र तेल स्किमरको साथ अल्ट्रासोनिक क्लीनर
एकल-ट्यांक अल्ट्रासोनिक सफाई परिसंचरण फिल्टर र तेल-पानी विभाजन संग
कन्फिगरेसन हेर्नुहोस्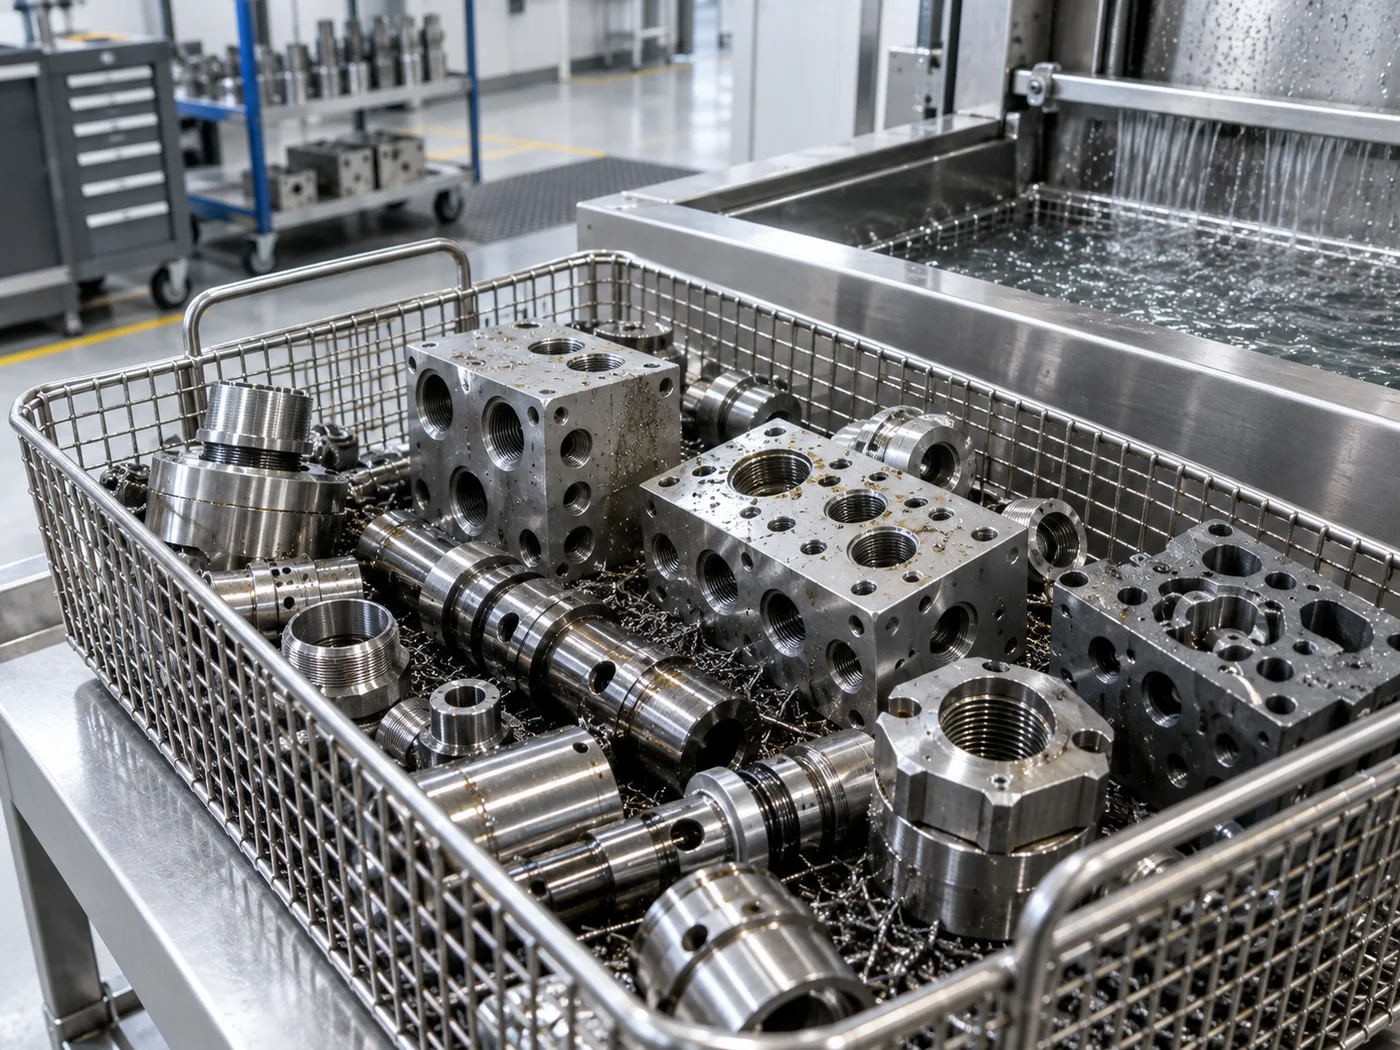
LENJEX औद्योगिक सफाई
उच्च भोल्युममा स्ट्याम्प गरिएको र शीट-मेटल भागहरूबाट रेखाचित्र तेल, स्ट्याम्पिङ लुब्रिकेन्ट र जरिवाना हटाउँछ।
किन अल्ट्रासोनिक
स्ट्याम्प गरिएको र शीट-मेटल पार्ट्सहरूले रेखाचित्र र मुद्रांकन तेल, स्नेहक, जरिवाना र कहिलेकाहीं हल्का खिया लगाउँछन्। अल्ट्रासोनिक सफाईले नुहाउन प्रयोगयोग्य राख्न तेल स्किमिङको साथ, क्रिजहरू, कोरिएका सुविधाहरू र नेस्टेड वा स्ट्याक गरिएका भागहरूको सतहहरूबाट यी माटोहरू उठाउँछ।
काम नजिकबाट जोडिएको छ घटाउने र तेल र तेल हटाउने। ए निस्पंदन संग अल्ट्रासोनिक क्लीनर उपयुक्त ब्याच कार्य, जबकि a रोटरी टोकरी लाइन वा जाल-बेल्ट लाइन निरन्तर उच्च मात्रा ह्यान्डल गर्दछ।
तेल लोडिङ, नेस्टिङ र कुनै पनि क्षरण जोखिम स्टेज र रसायन छनोट गर्नु अघि समीक्षा गरिन्छ।

विशिष्ट Workpieces
प्रदूषण
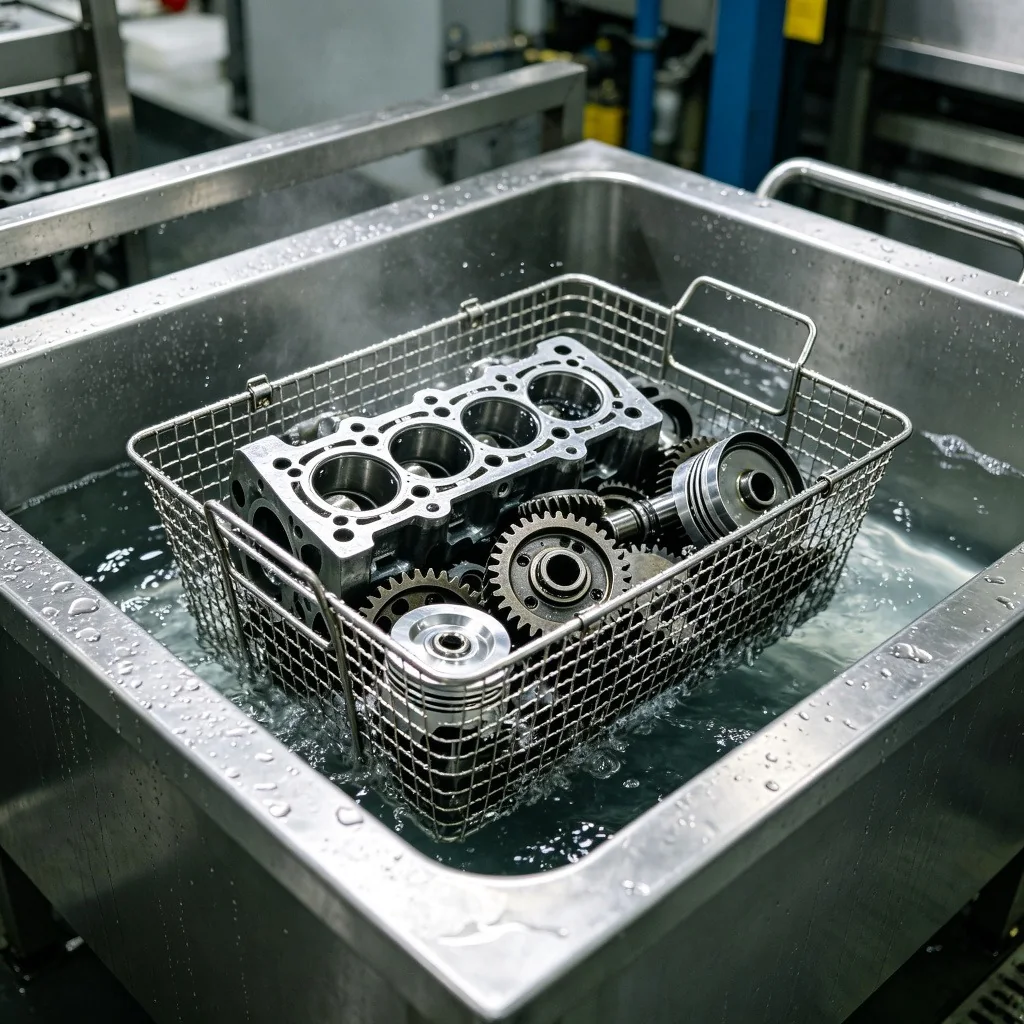
सरसफाई लक्ष्य
स्वीकृति सतहको सरसफाई, तेल जाँच र क्षरणबाट स्वतन्त्रतामा आधारित हुन्छ, प्रायः प्लेटिङ, कोटिंग वा एसेम्बलीभन्दा अगाडि।
रस्ट इन्हिबिटरहरू वा लौह भागहरूको लागि द्रुत सुकाउने आवश्यक हुन सक्छ।
सिफारिस गरिएको अनुक्रम
अन्तिम क्रम माटो लोडिङ, सामग्री, कुल्ला गुणस्तर र सुकाउने व्यवहार मा निर्भर गर्दछ।
सिफारिस गरिएको उपकरण
अन्तिम विशिष्टता प्रक्रिया परीक्षण र उत्पादन विश्लेषण पछ्याउँछ।
औद्योगिक एकल ट्याङ्की र विशेष क्लीनर
एकल-ट्यांक अल्ट्रासोनिक सफाई परिसंचरण फिल्टर र तेल-पानी विभाजन संग
कन्फिगरेसन हेर्नुहोस्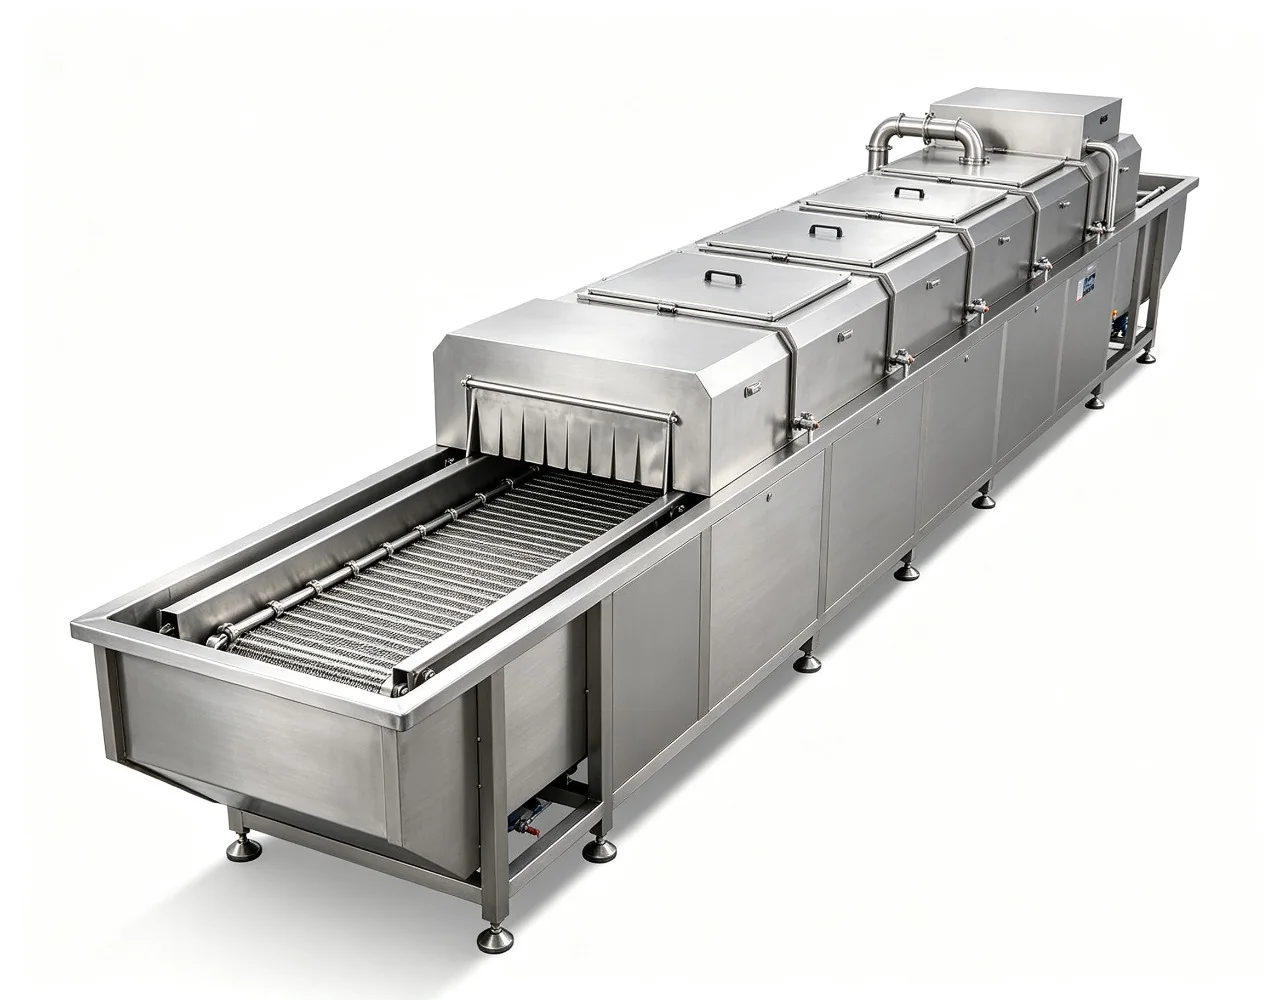
बहु-ट्याङ्क र स्वचालित सफाई प्रणाली
स्वचालित घुमाउने-बास्केट बहु-चरण सफाई र सुख्खा लाइन
कन्फिगरेसन हेर्नुहोस् स्वचालित सफाई लाइनहरू
अल्ट्रासोनिक धुने, कुल्ला, हावा-चाकू पानी हटाउने र तातो-हावा सुकाउने क्षेत्रहरू मार्फत समान भागहरू बोक्ने निरन्तर सुरुङ लाइन।
कन्फिगरेसन हेर्नुहोस्प्रक्रिया नियन्त्रणहरू
उपकरण सेटिङहरू फिक्स गर्नु अघि भाग, माटो, लोडिङ र अन्तिम ह्यान्डलिंग पुष्टि गर्नुहोस्।
नियन्त्रण 01
रेकर्ड सतहहरू, गुफाहरू र सुविधाहरू जुन हावा वा तरल जाल गर्न सक्छ।
नियन्त्रण 02
सबैभन्दा भारी प्रतिनिधि प्रदूषण परीक्षण गर्नुहोस्, आदर्श नमूना होइन।
नियन्त्रण 03
उत्पादन संग संगत ध्वनिक पहुँच र भाग स्पेसिङ राख्नुहोस्।
नियन्त्रण 04
अवशेष र क्षरण जोखिमहरूमा डाउनस्ट्रीम ह्यान्डलिंग मिलाउनुहोस्।
प्रणाली चयन
स्टेज गणना र स्वचालन मान्य प्रक्रिया र आवश्यक आउटपुट पछ्याउनुहोस्।
ब्याच
फोकस गरिएको धुलाईको लागि तुलना गर्नुहोस् जहाँ कुल्ला र सुकाउने अलग-अलग व्यवस्थापन गरिन्छ।
बहु-चरण
क्यारीओभर र अन्तिम अवस्था महत्त्वपूर्ण हुँदा नियन्त्रित चरणहरू थप्नुहोस्।
स्वचालित
आउटपुट, ह्यान्डलिङ वा रेसिपी नियन्त्रण आवश्यक हुँदा स्वचालनको मूल्याङ्कन गर्नुहोस्।
स्वीकृति
परीक्षण नमूनाहरू र उत्पादन भागहरूको लागि एउटै व्यावहारिक निरीक्षण विधि प्रयोग गर्नुहोस्।
प्रतिनिधि परीक्षण
परीक्षण प्रमाणले सामान्य उत्पादन र सबैभन्दा कठिन अपेक्षित अवस्थालाई कभर गर्नुपर्छ।
आवेदन प्रश्नहरू
सामान्य उत्पादन भागहरू र सबैभन्दा गाह्रो अपेक्षित ज्यामिति वा प्रदूषण समावेश गर्नुहोस् ताकि प्रक्रिया सजिलो नमूनामा आधारित हुँदैन।
अंश आयामहरू, सामग्री, माटो, सरसफाई लक्ष्य, प्रति लोड भागहरू, आवश्यक उत्पादन र उपलब्ध उपयोगिताहरू प्रदान गर्नुहोस्।
भागहरू फिल्टर र तेल स्किमिङको साथ, तरल विनिमय अनुमति दिन व्यवस्थित छन्; नेस्टेड सतहहरू पर्दाफास गर्न निरन्तर रेखाहरू टुम्ल वा भागहरू पठाउँछन्।
यदि भिजेको छोडियो भने यो हुन सक्छ। तुरुन्तै सुख्खा, खिया अवरोधक वा नियन्त्रित ह्यान्डलिंगले फलामका भागहरूलाई प्लेटिङ वा एसेम्बली नभएसम्म जोगाउँछ।
उच्च-भोल्युम स्ट्याम्पिङ सामान्यतया जाल-बेल्ट वा रोटरी-बास्केट लाइनमा सर्छ, जबकि एकल-ट्याङ्क मेसिनले ब्याच र मिश्रित भागहरू सूट गर्दछ।
सम्बन्धित अनुप्रयोगहरू
औद्योगिक आवेदन
बोल्ट, नट, स्क्रू, धुने र फिटिंग को उच्च-भोल्युम degreasing, तेल हटाउन, जरिवाना र हल्का खिया।
सफाई दृष्टिकोण हेर्नुहोस् औद्योगिक आवेदन
धातुका भागहरू मिश्र धातु, ज्यामिति, सतह फिनिश र माटो लोडमा व्यापक रूपमा भिन्न हुन्छन्, त्यसैले रसायन र ऊर्जालाई एक प्रक्रियाको रूपमा चयन गर्नुपर्छ।
सफाई दृष्टिकोण हेर्नुहोस् औद्योगिक आवेदन
डाइ-रिलीज एजेन्ट, मेसिनिङ तेल, कास्टिङ अवशेषहरू र एल्युमिनियम, जस्ता र अन्य कास्टिङबाट कणहरू हटाउँछ।
सफाई दृष्टिकोण हेर्नुहोस्