Frekuensi yang lebih rendah menghasilkan buih yang lebih besar dan lebih kuat; frekuensi yang lebih tinggi menghasilkan peronggaan yang lebih halus dan lembut.
20-28 KHz: kuat dan teguh
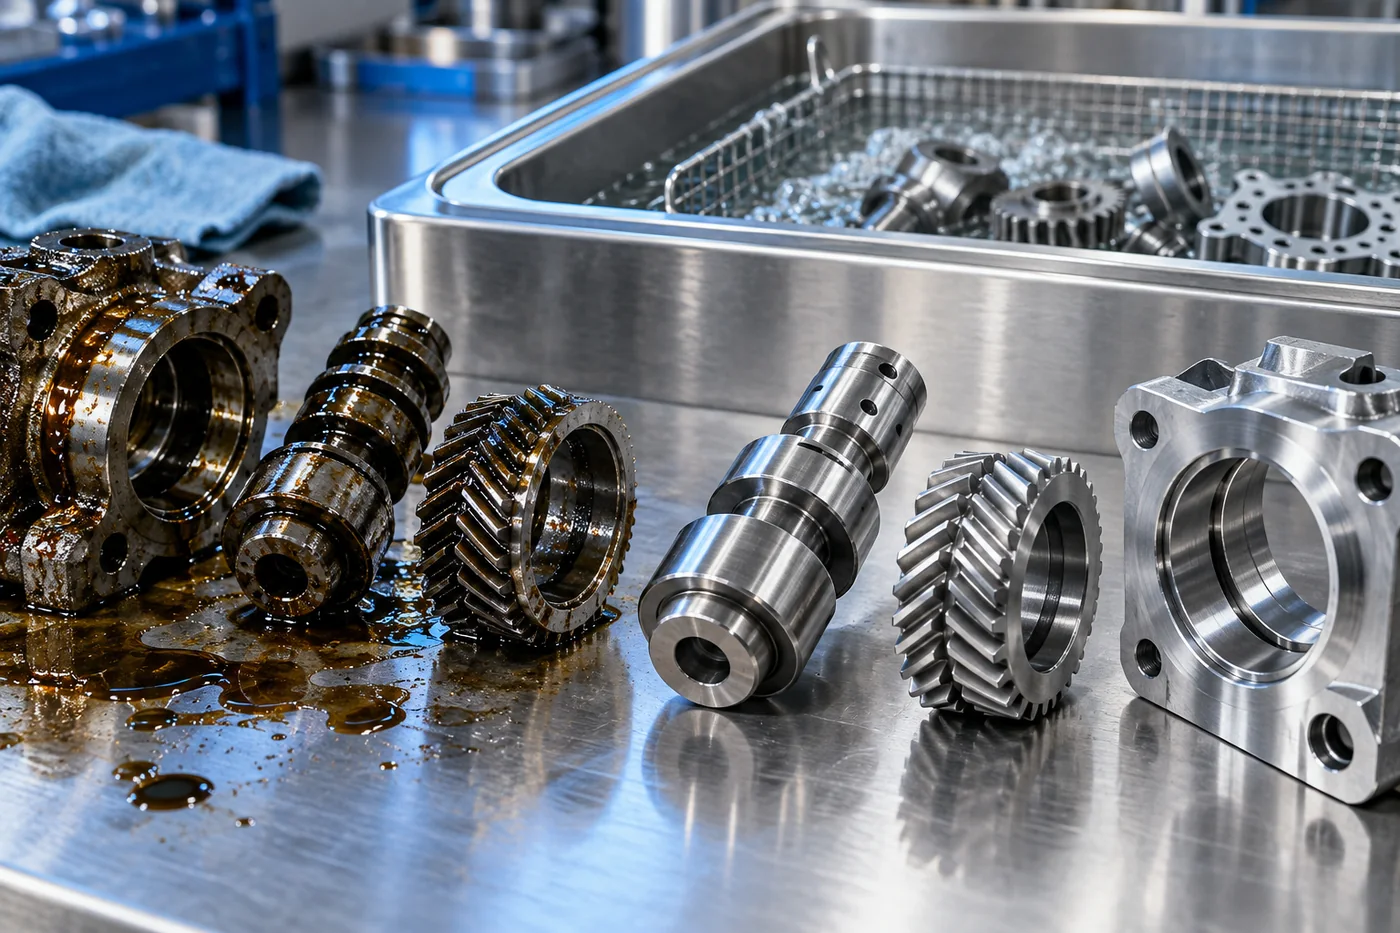
Frekuensi rendah menghasilkan buih yang lebih besar dan letupan yang lebih kuat, sesuai untuk minyak berat, gris, karbon, tuangan dan bahagian logam yang teguh. 28 KHz ialah pilihan industri biasa untuk pencemaran berat.
Tindakan yang lebih kuat tidak sesuai untuk permukaan yang halus atau mudah rosak.
- Minyak berat dan gris
- Karbon dan sisa tuangan
- Bahagian logam yang teguh
40 KHz: lalai umum
40 KHz mengimbangi kekuatan dan liputan dan merupakan frekuensi yang paling banyak digunakan untuk bahagian industri am dan kerja campuran.
Ia adalah titik permulaan yang wajar apabila beban kerja tidak jelas berat atau sangat halus.
60-80 KHz dan ke atas: halus dan lembut

Frekuensi yang lebih tinggi menghasilkan peronggaan yang lebih halus dan lembut untuk zarah halus, permukaan optik dan sensitif. Mereka lebih perlahan di tanah yang berat tetapi melindungi bahagian yang halus.
Kerja makmal, optik, semikonduktor dan ketepatan biasanya menggunakan frekuensi yang lebih tinggi.
Dwi-frekuensi untuk kerja bercampur
Apabila mesin mengendalikan kedua-dua bahagian yang teguh dan halus, model dwi-frekuensi menawarkan lebih daripada satu tetapan. Perlu dipilih apabila beban kerja benar-benar berbeza.
Kekerapan kemudiannya dipilih setiap bahagian dan bukannya berkompromi dengan tetapan tunggal.
Jawapan Pantas
Soalan lazim
28 KHz memberikan tindakan yang lebih kuat untuk tanah berat dan bahagian yang teguh; 40 KHz ialah lalai seimbang untuk kerja am. Pilih mengikut pencemaran dan bahan.
Tidak secara umum; ia lebih lembut dan halus, sesuai untuk permukaan sensitif dan zarah halus, manakala frekuensi rendah lebih kuat untuk tanah berat.
Kemudahan yang membersihkan campuran tulen bahagian yang teguh dan halus, jadi kekerapan boleh dipilih setiap kelompok.