
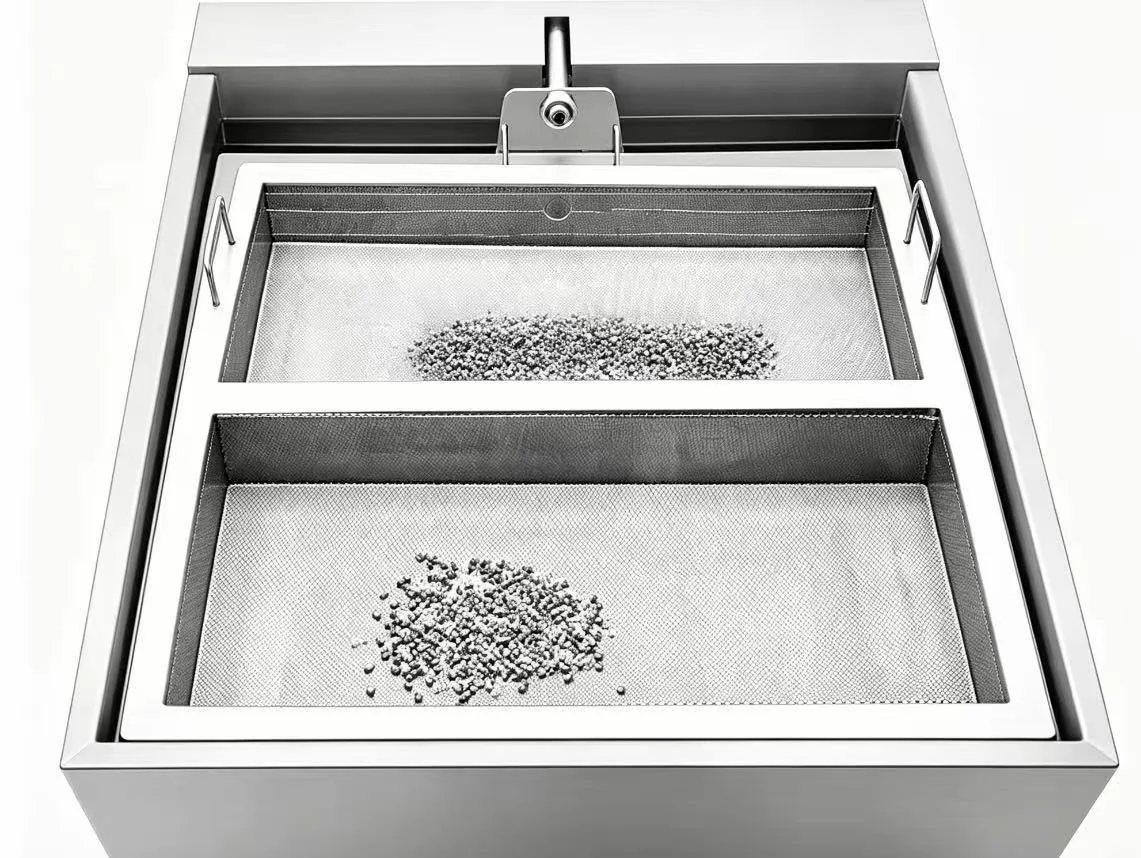
ינדוסטריאַל איין-טאַנק און ספּעציעלע קלינערז
ולטראַסאָניק קלינער מיט פילטריישאַן און אָיל סקיממער
איין-טאַנק אַלטראַסאַניק רייניקונג מיט סערקיאַלייטינג פילטריישאַן און ייל-וואַסער צעשיידונג
View קאַנפיגיעריישאַן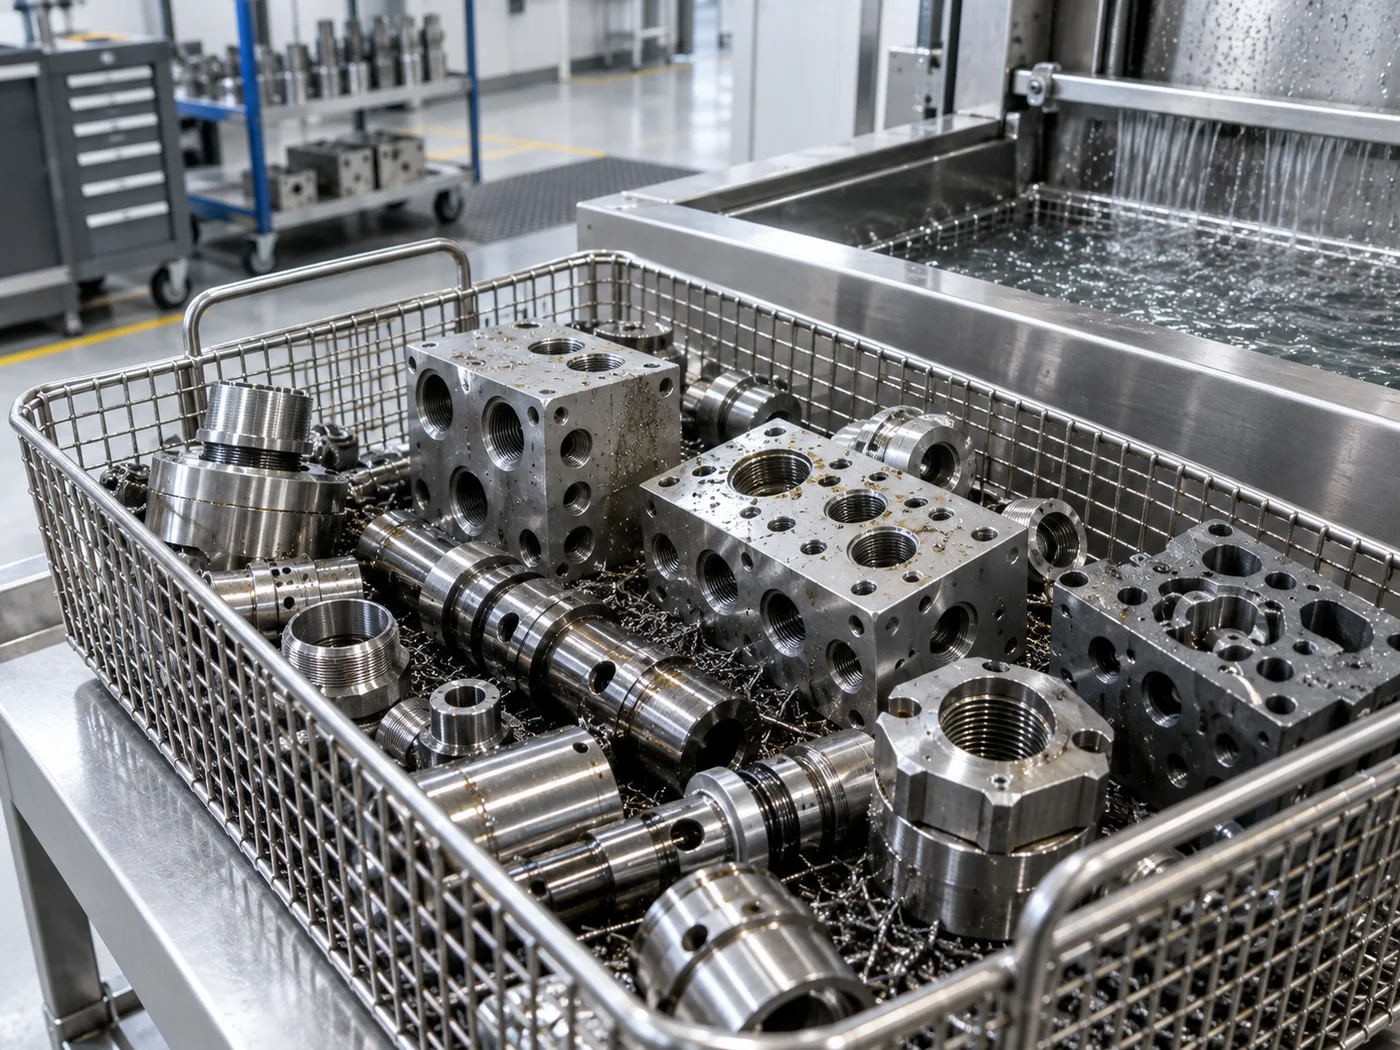
LENJEX ינדוסטריאַל רייניקונג
רימוווז צייכענונג ייל, סטאַמפּינג שמירעכץ און פינעס פון סטאַמפּט און בויגן-מעטאַל טיילן אין הויך באַנד.
פארוואס ולטראַסאָניק
סטאַמפּעד און בלאַט-מעטאַל טיילן פירן צייכענונג און סטאַמפּינג ייל, שמירעכץ, פינעס און מאל ליכט זשאַווער. אַלטראַסאַניק רייניקונג ליפץ די סוילז פון קרעאַסעס, ציען פֿעיִקייטן און די סערפאַסיז פון נעסטעד אָדער סטאַקט טיילן, מיט ייל סקימינג צו האַלטן די וואַנע ניצלעך.
די אַרבעט איז ענג פֿאַרבונדן מיט דעגרעאַסינג און באַזייַטיקונג פון ייל און שמירן. א אַלטראַסאַניק קלינער מיט פילטריישאַן סוץ פּעקל אַרבעט, בשעת אַ דריי - קאָרב שורה אָדער ייגל-גאַרטל שורה כאַנדאַלז קעסיידערדיק הויך באַנד.
אָיל לאָודינג, נעסטינג און קיין קעראָוזשאַן ריזיקירן זענען ריוויוד איידער טשוזינג די בינע און כעמיע.

טיפּיש וואָרקפּיעסעס
קאַנטאַמאַניישאַן
ריינקייַט ציל
אַקסעפּטאַנס איז באזירט אויף ייבערפלאַך ריינקייַט, ייל טשעקס און פריי פון קעראָוזשאַן, אָפט פאָרויס פון פּלייטינג, קאָוטינג אָדער פֿאַרזאַמלונג.
זשאַווער ינכיבאַטערז אָדער פּינטלעך דרייינג קען זיין דארף פֿאַר פעראַס טיילן.
רעקאַמענדיד סיקוואַנס
די לעצט סיקוואַנס דעפּענדס אויף באָדן לאָודינג, מאַטעריאַל, שווענקען קוואַליטעט און דרייינג נאַטור.
רעקאַמענדיד עקוויפּמענט
די לעצט באַשרייַבונג גייט צו פּראָצעס טעסטינג און פּראָדוקציע אַנאַליסיס.
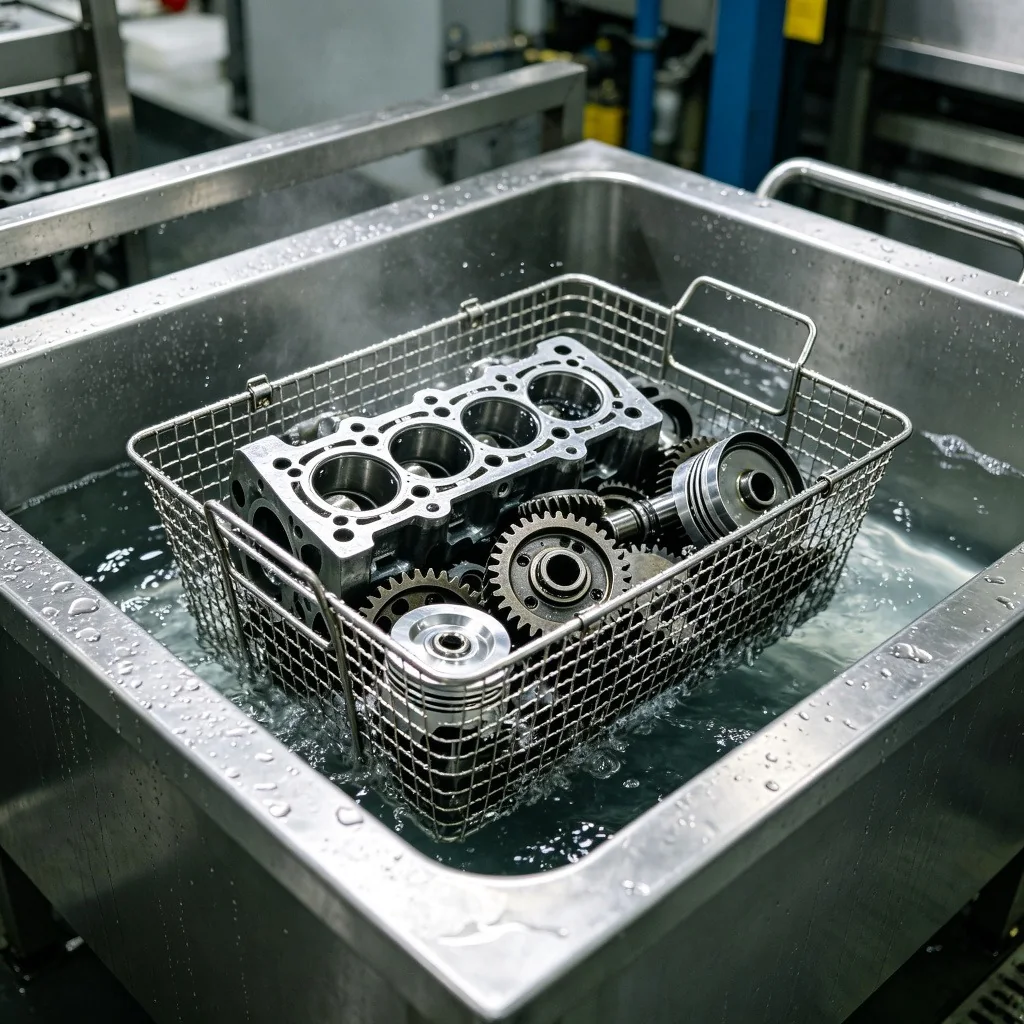
ינדוסטריאַל איין-טאַנק און ספּעציעלע קלינערז
איין-טאַנק אַלטראַסאַניק רייניקונג מיט סערקיאַלייטינג פילטריישאַן און ייל-וואַסער צעשיידונג
View קאַנפיגיעריישאַן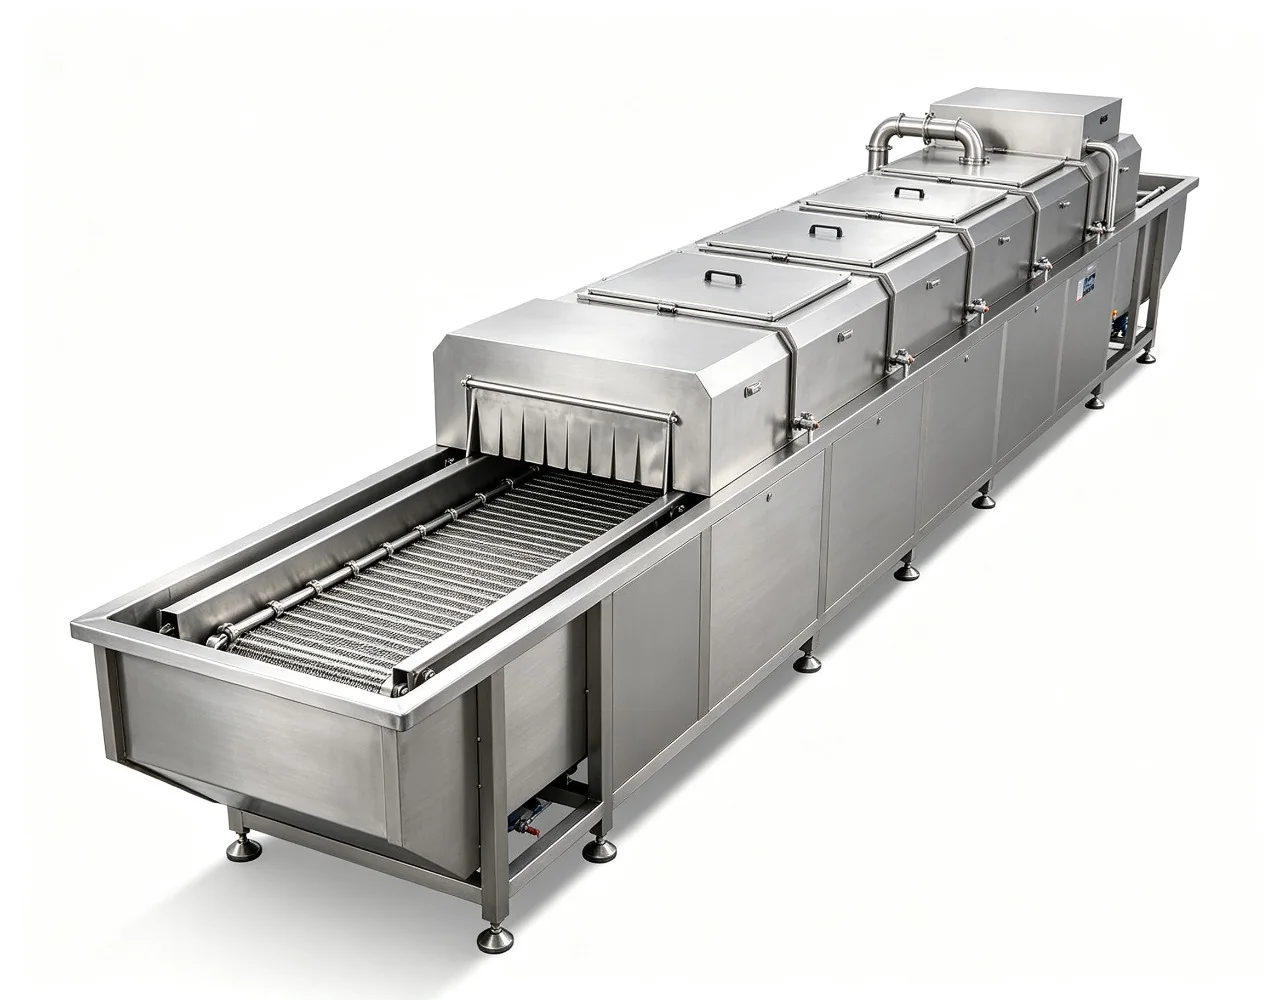
מולטי-טאַנק און אָטאַמאַטיק רייניקונג סיסטעמען
אָטאַמאַטיק ראָוטייטינג קאָרב מאַלטי-בינע רייניקונג און דרייינג שורה
View קאַנפיגיעריישאַן אָטאַמאַטיק רייניקונג לינעס
א קעסיידערדיק טונעל שורה וואָס קאַריז מונדיר פּאַרץ דורך אַלטראַסאַניק וואַש, שווענקען, לופט-מעסער וואַסער באַזייַטיקונג און הייס-לופט דרייינג זאָנעס.
View קאַנפיגיעריישאַןפּראָצעס קאָנטראָלס
באַשטעטיקן די טייל, באָדן, לאָודינג און לעצט האַנדלינג איידער פיקסיר עקוויפּמענט סעטטינגס.
קאָנטראָל 01
רעקאָרד סערפאַסיז, קאַוויטיז און פֿעיִקייטן וואָס קענען טראַפּ לופט אָדער פליסיק.
קאָנטראָל 02
פּרובירן די כעוויאַסט רעפּריזענאַטיוו קאַנטאַמאַניישאַן, נישט אַן אידעאל מוסטער.
קאָנטראָל 03
האַלטן אַקוסטיש אַקסעס און טייל ספּייסינג קאָנסיסטענט מיט פּראָדוקציע.
קאָנטראָל 04
גלייַכן דאַונסטרים האַנדלינג צו רעזאַדו און קעראָוזשאַן ריסקס.
סיסטעם סעלעקציע
בינע ציילן און אָטאַמיישאַן נאָכגיין די וואַלאַדייטאַד פּראָצעס און פארלאנגט רעזולטאַט.
פּעקל
פאַרגלייַכן פֿאַר פאָוקיסט וואַשינג ווו רינסינג און דרייינג זענען געראטן סעפּעראַטלי.
מולטי-בינע
לייג קאַנטראָולד סטאַגעס ווען טראַנספּערטיישאַן און לעצט צושטאַנד ענין.
אָטאַמאַטיק
אָפּשאַצן אָטאַמיישאַן ווען פּראָדוקציע, האַנדלינג אָדער רעצעפּט קאָנטראָל ריקווייערז עס.
אַקסעפּטאַנס
ניצן די זעלבע פּראַקטיש דורכקוק אופֿן פֿאַר פּראָצעס סאַמפּאַלז און פּראָדוקציע טיילן.
רעפּריזענאַטיוו פּראָצעס
פּראָצעס זאָגן זאָל דעקן נאָרמאַל פּראָדוקציע און די מערסט שווער דערוואַרט צושטאַנד.
אַפּפּליקאַטיאָן פֿראגן
אַרייַננעמען נאָרמאַל פּראָדוקציע טיילן און די מערסט שווער דערוואַרט דזשיאַמאַטרי אָדער קאַנטאַמאַניישאַן אַזוי דער פּראָצעס איז נישט באזירט אויף אַן גרינג מוסטער.
צושטעלן טייל דימענשאַנז, מאַטעריאַל, באָדן, ריינקייַט ציל, פּאַרץ פּער מאַסע, פארלאנגט רעזולטאַט און בנימצא יוטילאַטיז.
פּאַרץ זענען עריינדזשד צו לאָזן פליסיק וועקסל, מיט פילטריישאַן און ייל סקימינג; קעסיידערדיק שורות טאַמבאַל אָדער קאַנוויי טיילן צו ויסשטעלן נעסטעד סערפאַסיז.
עס קענען אויב לינקס נאַס. פּינטלעך דריינג, זשאַווער ינכיבאַטער אָדער קאַנטראָולד האַנדלינג באַשיצן פעראַס טיילן ביז פּלייטינג אָדער פֿאַרזאַמלונג.
הויך-באַנד סטאַמפּינג יוזשאַוואַלי באוועגט צו אַ ייגל-גאַרטל אָדער דריי-קאָרב שורה, בשעת אַ איין-טאַנק מאַשין סוץ באַטשאַז און געמישט טיילן.
פֿאַרבונדענע אַפּפּליקאַטיאָנס
ינדוסטריאַל אַפּפּליקאַטיאָן
הויך-באַנד דיגרעאַסינג פון באָלץ, ניסלעך, סקרוז, וואַשערס און פיטינגז, רימוווינג אָילס, פינעס און ליכט זשאַווער.
View רייניקונג צוגאַנג ינדוסטריאַל אַפּפּליקאַטיאָן
מעטאַל פּאַרץ בייַטן וויידלי אין צומיש, דזשיאַמאַטרי, ייבערפלאַך ענדיקן און באָדן מאַסע, אַזוי כעמיע און ענערגיע מוזן זיין אויסגעקליבן ווי איין פּראָצעס.
View רייניקונג צוגאַנג ינדוסטריאַל אַפּפּליקאַטיאָן
רימוווז שטאַרבן-מעלדונג אַגענט, מאַשינינג ייל, קאַסטינג רעזאַדוז און פּאַרטיקאַלז פון אַלומינום, צינק און אנדערע קאַסטינגז.
View רייניקונג צוגאַנג