
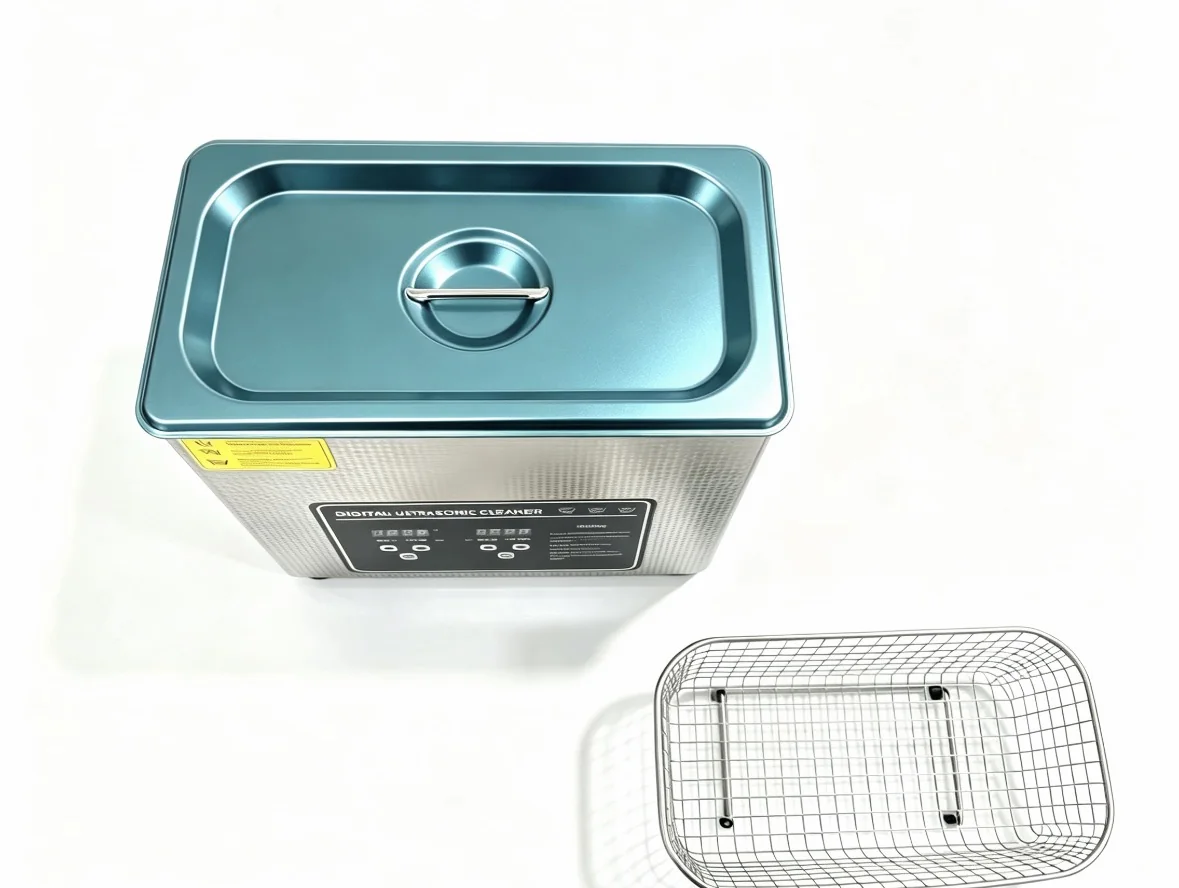
בענטשטאָפּ און לאַבאָראַטאָריע אַלטראַסאַניק קלינערז
לאַבאָראַטאָריע ולטראַסאָניק קלינער מיט דעגאַס און סוויפּ
וויסנשאפטלעכע לאַב אַלטראַסאַניק וואַנע מיט דעגאַס, ויסקערן און גענוי קאָנטראָל
View קאַנפיגיעריישאַן
LENJEX ינדוסטריאַל רייניקונג
מילד, קאַנטראָולד רייניקונג פון סעמיקאַנדאַקטער טיילן, קאַריערז און מכשירים, ווו פייַן פּאַרטיקאַלז און ייבערפלאַך אָרנטלעכקייַט זענען קריטיש.
פארוואס ולטראַסאָניק
סעמיקאַנדאַקטער מאַנופאַקטורינג און זייַן מכשירים דאַרפן זייער פייַן פּאַרטאַקאַל קאָנטראָל און מילד ענערגיע צו באַשיצן סערפאַסיז. העכער אָפטקייַט, קאַנטראָולד אַלטראַסאַניק רייניקונג רימוווז פייַן פּאַרטיקאַלז און רעזאַדוז פון קאַריערז, פיקסטשערז און קאַמפּאַטאַבאַל טיילן אָן די שטאַרק ימפּלאָוזשאַן פון אַ נידעריק-אָפטקייַט וואַנע.
די לאַבאָראַטאָריע אַלטראַסאַניק קלינער, מיט דעגאַס און ויסקערן, און די מאַלטי-אָפטקייַט קלינער זענען געניצט פֿאַר די טאַסקס; אָפטקייַט און כעמיע זענען ריוויוד קערפאַלי. די אַרבעט איז שייך צו קלינראָאָם פּינטלעכקייַט רייניקונג און פּינטלעכקייַט ריינקייַט קאָנטראָל.
קאַמפּאַטאַבילאַטי, פּאַרטאַקאַל לימאַץ און האַנדלינג אין אַ קאַנטראָולד סוויווע זענען באשטעטיקט איידער ויסריכט איז ספּעסיפיעד.
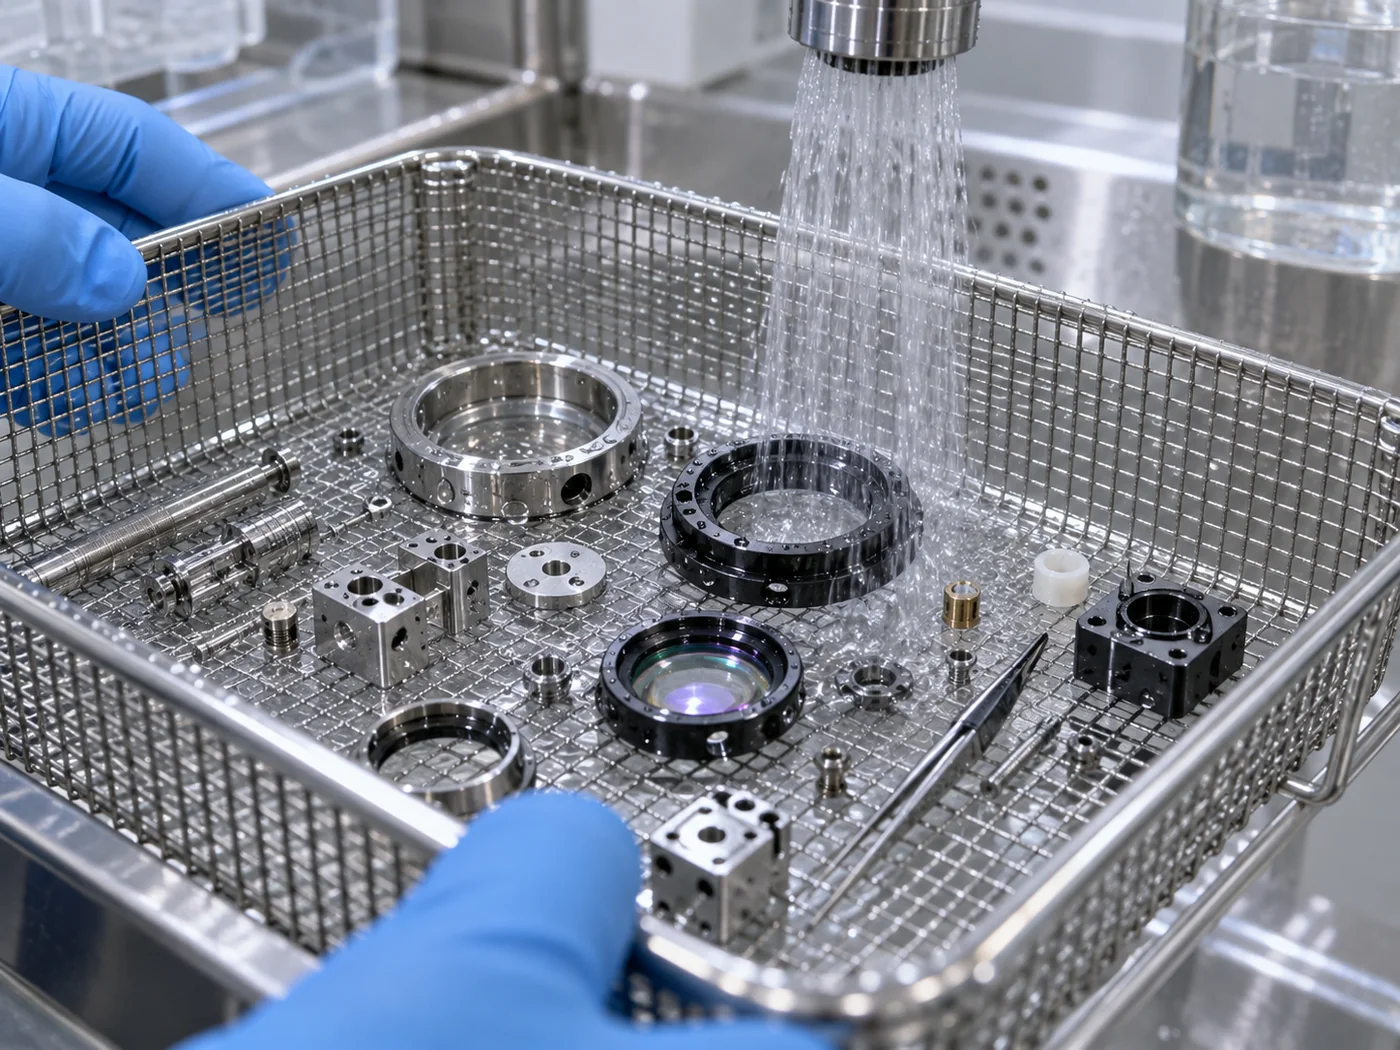
טיפּיש וואָרקפּיעסעס
קאַנטאַמאַניישאַן
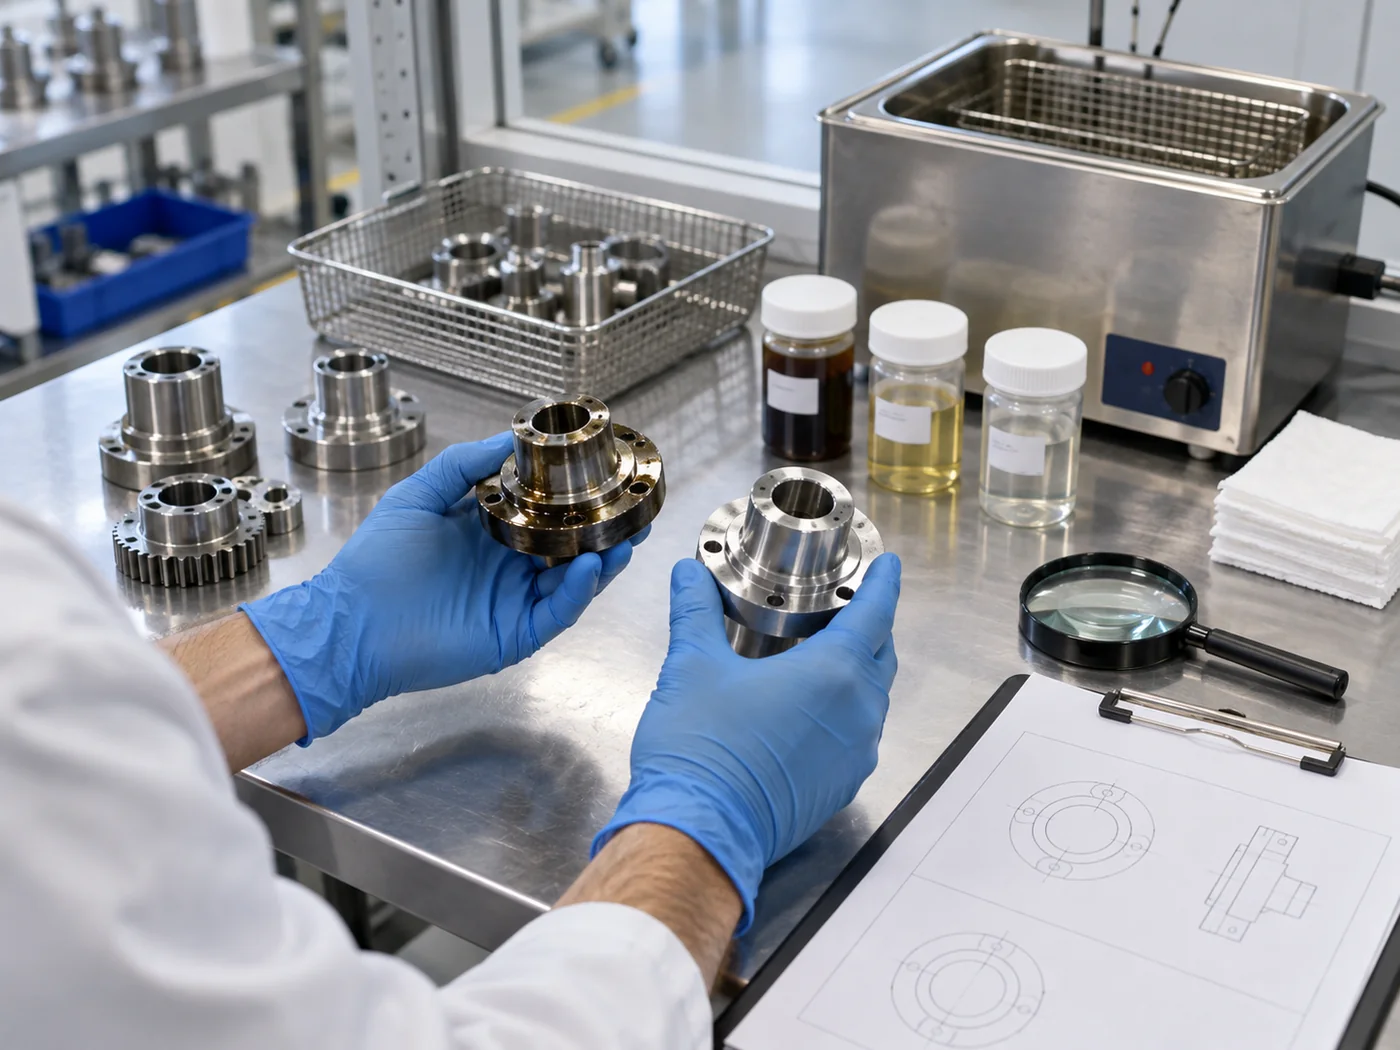
ריינקייַט ציל
אַקסעפּטאַנס איז באזירט אויף פּאַרטאַקאַל קאַונץ און ייבערפלאַך דורכקוק צונעמען צו די קאַנטראָולד סוויווע.
האַנדלינג, רינסינג און דרייינג זענען געראטן צו ויסמיידן ריקאַנטאַמאַניישאַן נאָך רייניקונג.
רעקאַמענדיד סיקוואַנס
די לעצט סיקוואַנס דעפּענדס אויף באָדן לאָודינג, מאַטעריאַל, שווענקען קוואַליטעט און דרייינג נאַטור.
רעקאַמענדיד עקוויפּמענט
די לעצט באַשרייַבונג גייט צו פּראָצעס טעסטינג און פּראָדוקציע אַנאַליסיס.
בענטשטאָפּ און לאַבאָראַטאָריע אַלטראַסאַניק קלינערז
וויסנשאפטלעכע לאַב אַלטראַסאַניק וואַנע מיט דעגאַס, ויסקערן און גענוי קאָנטראָל
View קאַנפיגיעריישאַן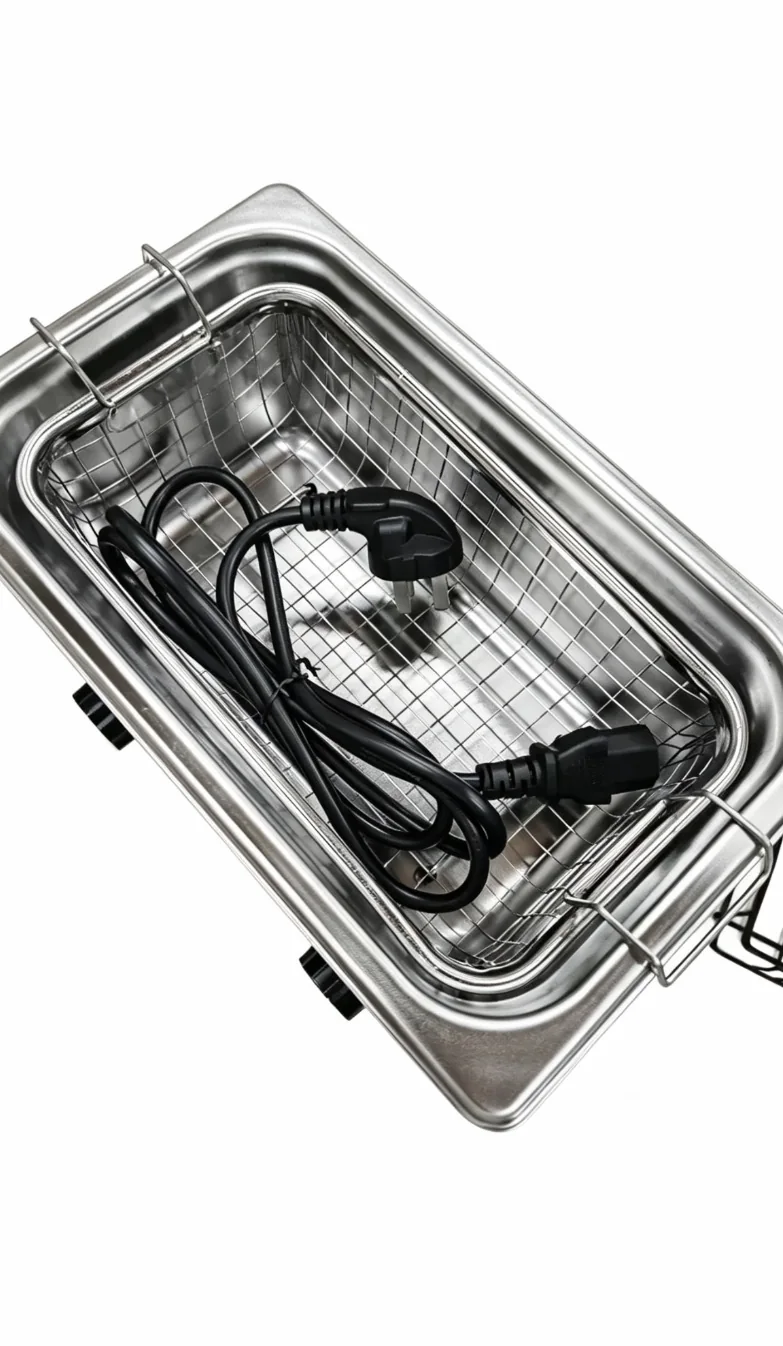
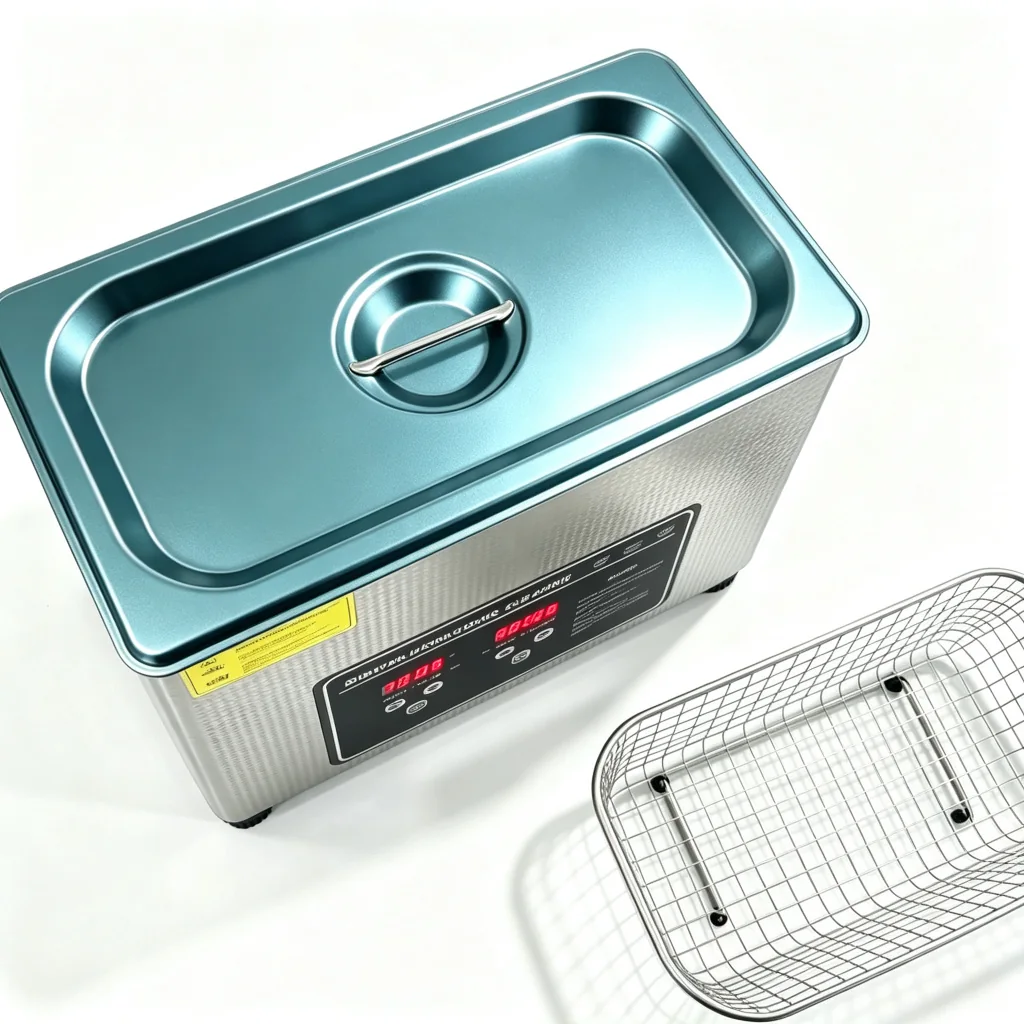
בענטשטאָפּ קלינערז
א 6.5-45 ל בענטשטאָפּ קייט מיט צוויי סעלעקטאַבאַל, פול-מאַכט אַלטראַסאַניק אָפטקייַט מאָדעס פֿאַר פּראָסט און פייַן רייניקונג אין איין וואַנע.
View קאַנפיגיעריישאַן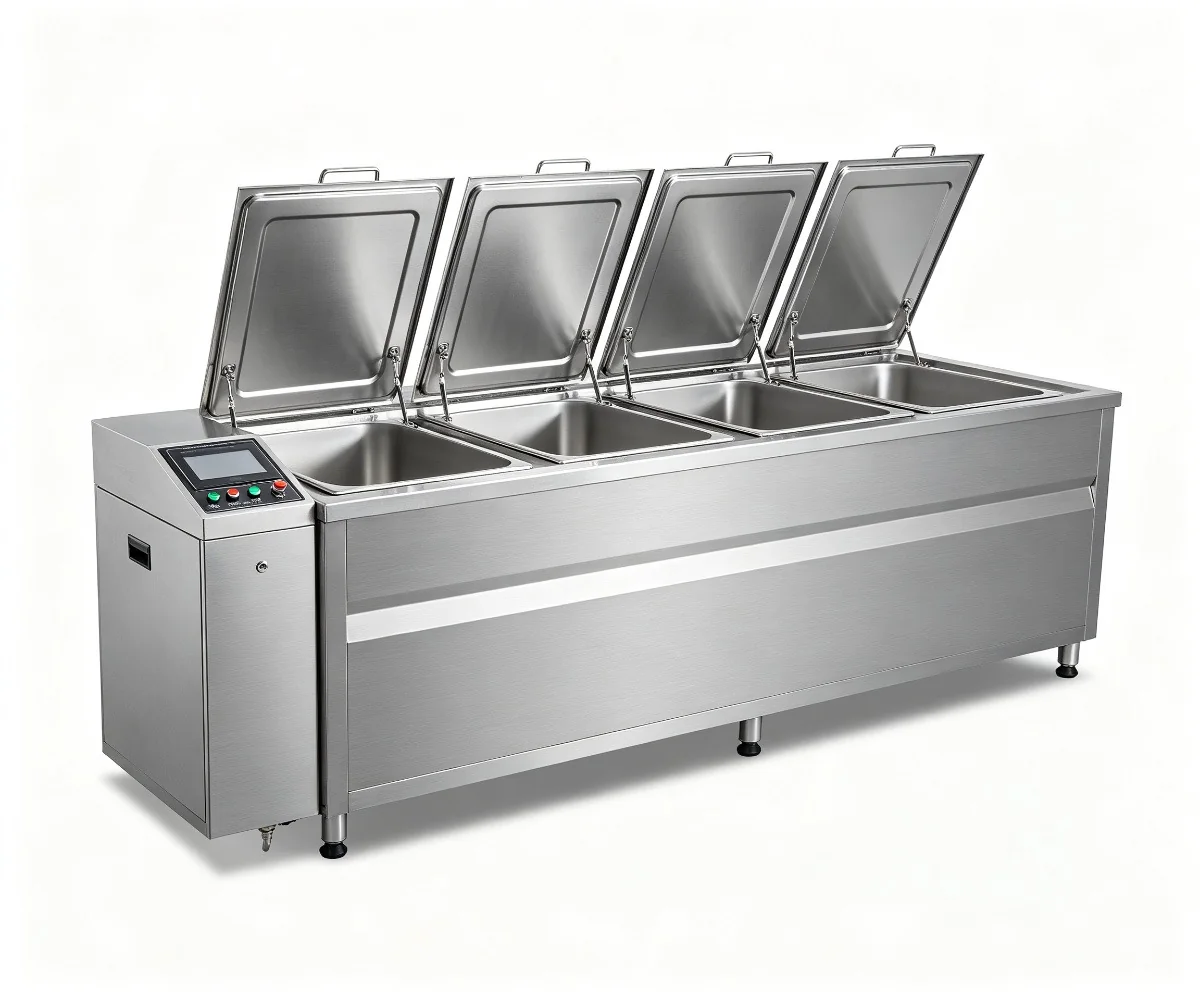
מולטי-טאַנק און אָטאַמאַטיק רייניקונג סיסטעמען
סאָליד מאַלטי-בינע אַלטראַסאַניק וואַש, שווענקען און דרייינג סיסטעם
View קאַנפיגיעריישאַןפּראָצעס קאָנטראָלס
באַשטעטיקן די טייל, באָדן, לאָודינג און לעצט האַנדלינג איידער פיקסיר עקוויפּמענט סעטטינגס.
קאָנטראָל 01
רעקאָרד סערפאַסיז, קאַוויטיז און פֿעיִקייטן וואָס קענען טראַפּ לופט אָדער פליסיק.
קאָנטראָל 02
פּרובירן די כעוויאַסט רעפּריזענאַטיוו קאַנטאַמאַניישאַן, נישט אַן אידעאל מוסטער.
קאָנטראָל 03
האַלטן אַקוסטיש אַקסעס און טייל ספּייסינג קאָנסיסטענט מיט פּראָדוקציע.
קאָנטראָל 04
גלייַכן דאַונסטרים האַנדלינג צו רעזאַדו און קעראָוזשאַן ריסקס.
סיסטעם סעלעקציע
בינע ציילן און אָטאַמיישאַן נאָכגיין די וואַלאַדייטאַד פּראָצעס און פארלאנגט רעזולטאַט.
פּעקל
פאַרגלייַכן פֿאַר פאָוקיסט וואַשינג ווו רינסינג און דרייינג זענען געראטן סעפּעראַטלי.
מולטי-בינע
לייג קאַנטראָולד סטאַגעס ווען טראַנספּערטיישאַן און לעצט צושטאַנד ענין.
אָטאַמאַטיק
אָפּשאַצן אָטאַמיישאַן ווען פּראָדוקציע, האַנדלינג אָדער רעצעפּט קאָנטראָל ריקווייערז עס.
אַקסעפּטאַנס
ניצן די זעלבע פּראַקטיש דורכקוק אופֿן פֿאַר פּראָצעס סאַמפּאַלז און פּראָדוקציע טיילן.
רעפּריזענאַטיוו פּראָצעס
פּראָצעס זאָגן זאָל דעקן נאָרמאַל פּראָדוקציע און די מערסט שווער דערוואַרט צושטאַנד.
אַפּפּליקאַטיאָן פֿראגן
אַרייַננעמען נאָרמאַל פּראָדוקציע טיילן און די מערסט שווער דערוואַרט דזשיאַמאַטרי אָדער קאַנטאַמאַניישאַן אַזוי דער פּראָצעס איז נישט באזירט אויף אַן גרינג מוסטער.
צושטעלן טייל דימענשאַנז, מאַטעריאַל, באָדן, ריינקייַט ציל, פּאַרץ פּער מאַסע, פארלאנגט רעזולטאַט און בנימצא יוטילאַטיז.
העכער, דזשענטער פריקוואַנסיז זענען בילכער פֿאַר פייַן פּאַרטיקאַלז און שפּירעוודיק סערפאַסיז, בשעת ויסקערן און דעגאַס שטיצן אפילו קאַוויטאַטיאָן; די פּינטלעך באַשטעטיקן איז מאַטשט צו דעם טייל.
די ויסריכט איז דירעקטעד צו קאַריערז, פיקסטשערז, מכשירים און קאַמפּאַטאַבאַל טיילן; דירעקט ווייפער רייניקונג ריקווייערז ציל-ספּעציפיש סעמיקאַנדאַקטער פּראַסעסאַז וואָס זענען אַרויס דעם אַלגעמיין ויסריכט.
דורך קאַנטראָולד רינסינג, גאַנץ דרייינג און האַנדלינג אין אַ קאַנטראָולד סוויווע, מיט מסכים דורכקוק און מוסטער האַנדלינג.
פֿאַרבונדענע אַפּפּליקאַטיאָנס
ינדוסטריאַל אַפּפּליקאַטיאָן
אַלטראַסאַניק רייניקונג רימוווז פלאַקס, ראָסין און ייאַניק רעזאַדוז פון געדרוקט קרייַז באָרדז און עלעקטראָניש אַסעמבליז, מיט קאַנטראָולד אָפטקייַט און קאַמפּאַטאַבאַל כעמיע.
View רייניקונג צוגאַנג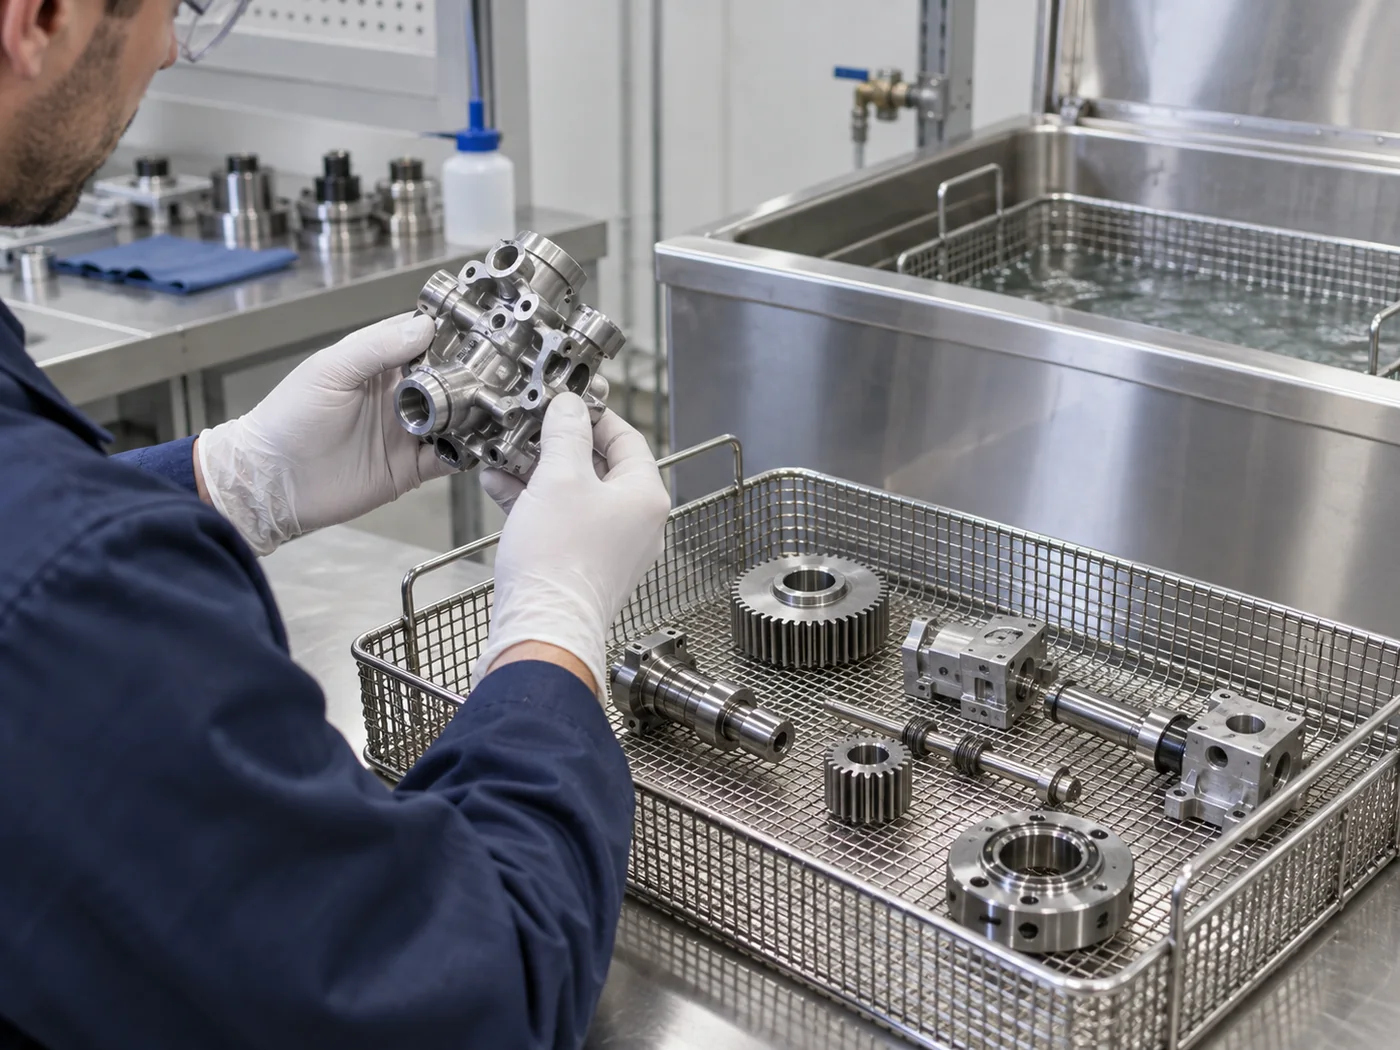
ינדוסטריאַל אַפּפּליקאַטיאָן
מילד אַלטראַסאַניק רייניקונג רימוווז פּאַלישינג קאַמפּאַונד, פּאַרטיקאַלז און פינגגערפּרינץ פון אָפּטיש קאַמפּאָונאַנץ אָן סקראַטשינג קאָוטאַד סערפאַסיז.
View רייניקונג צוגאַנג ינדוסטריאַל אַפּפּליקאַטיאָן
פּינטלעכקייַט רייניקונג איז קאַנטראָולד דורך פּאַרטאַקאַל גרייס, ייבערפלאַך סענסיטיוויטי, שווענקען קוואַליטעט, וואַנע צושטאַנד און האַנדלינג נאָך די וואַש.
View רייניקונג צוגאַנג