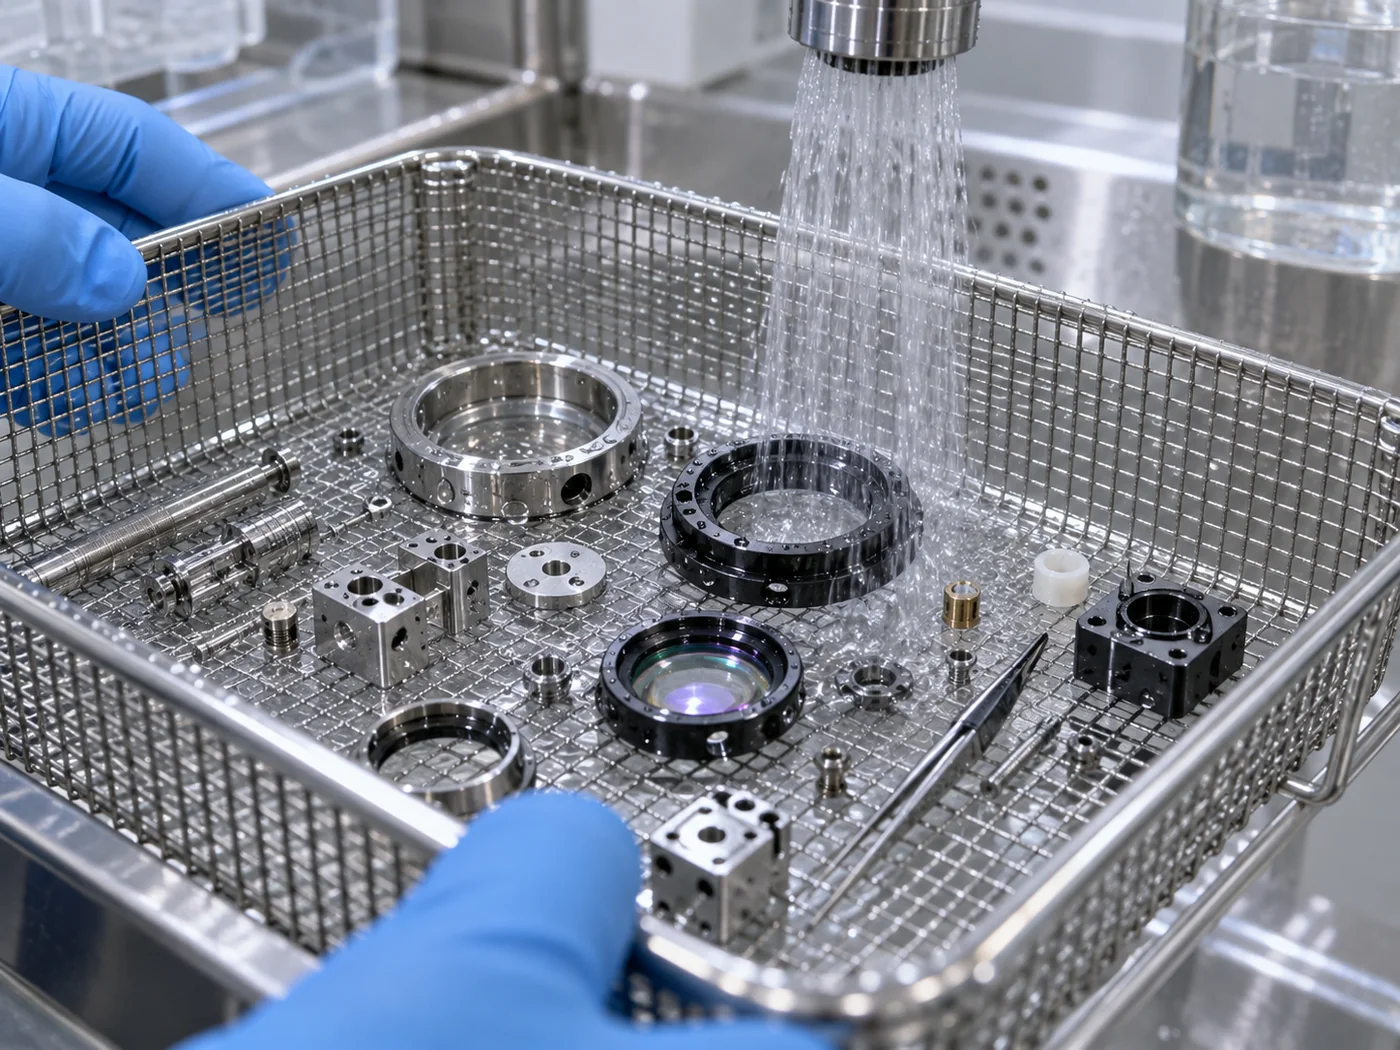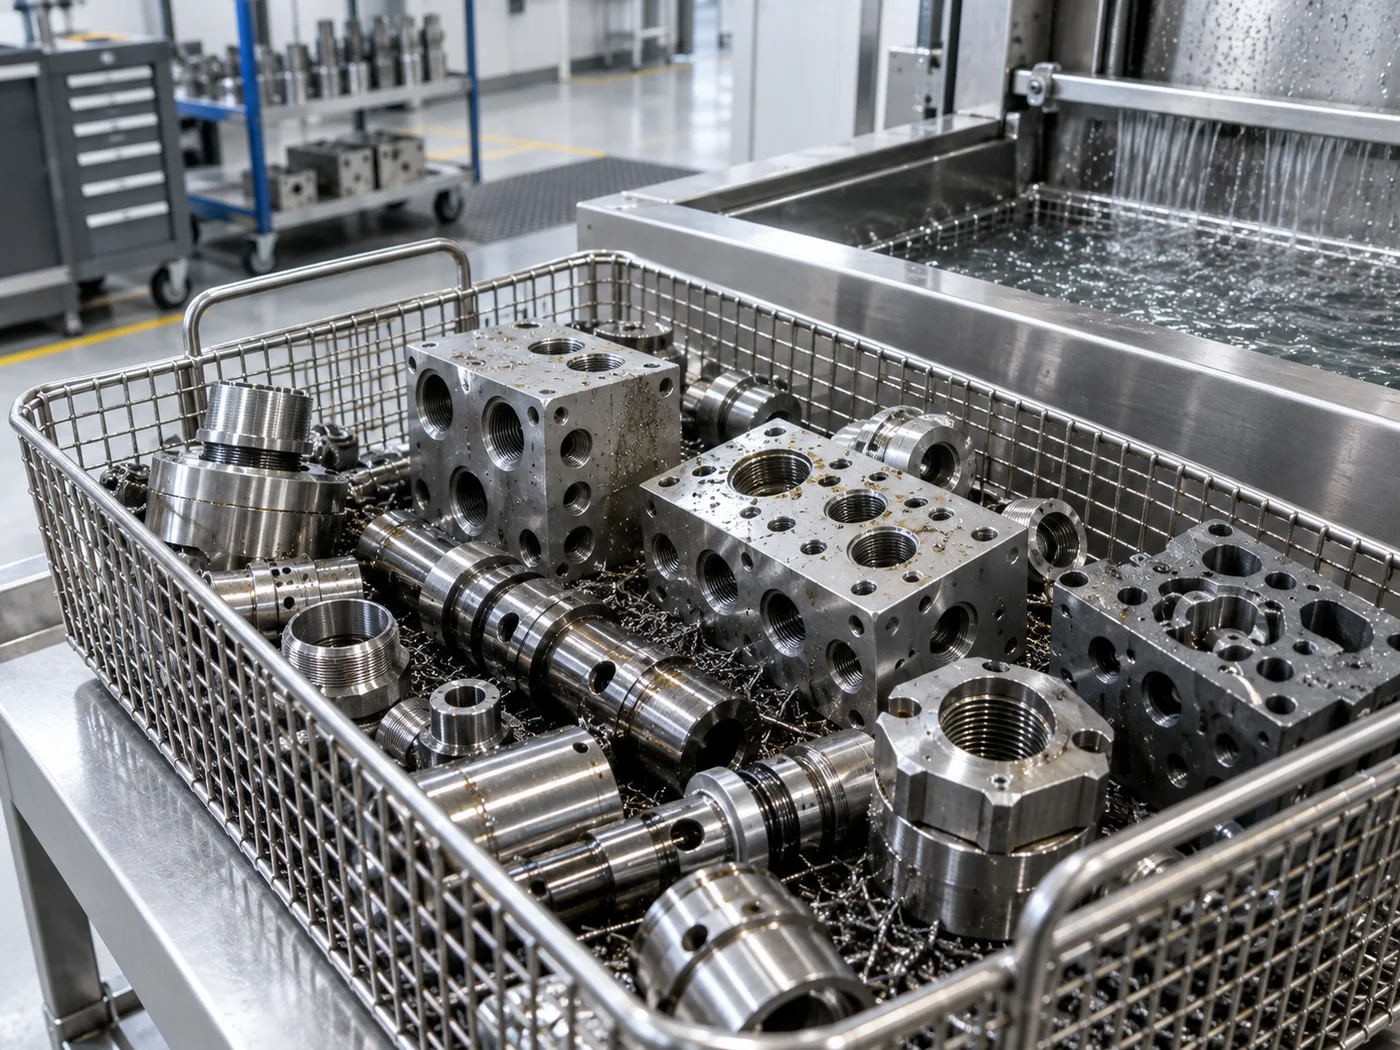

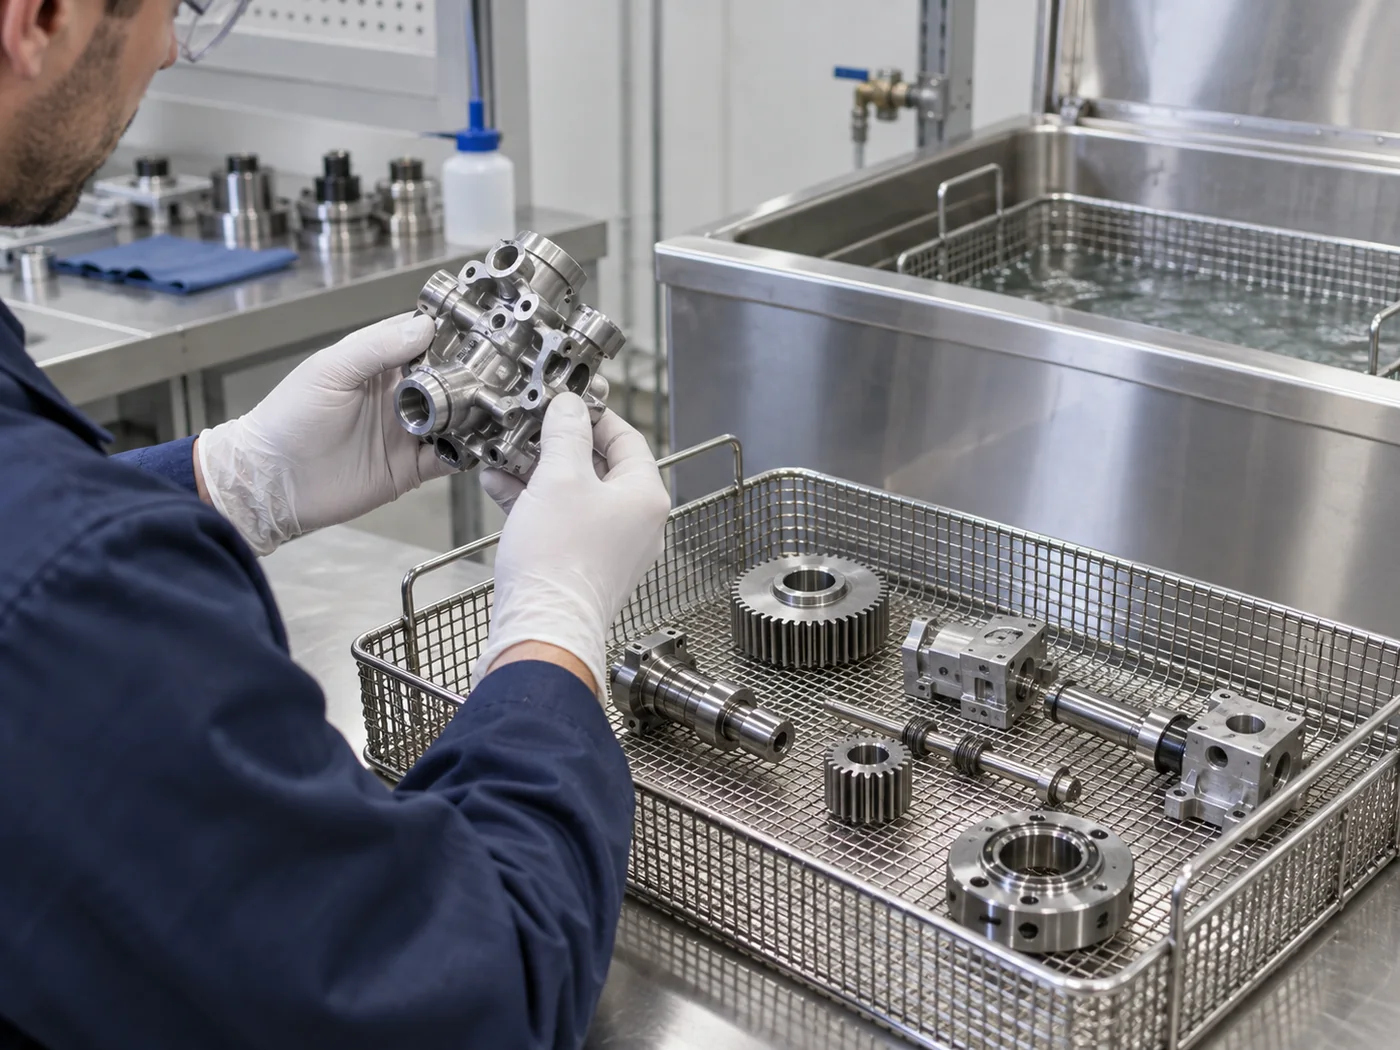
אַעראָספּאַסע קאַמפּאָונאַנץ אין אַ רייניקונג קאָרב

LENJEX ינדוסטריאַל רייניקונג

אַעראָספּאַסע & דיפענס פּאַרץ אַלטראַסאַניק רייניקונג

אַעראָספּאַסע און פאַרטיידיקונג קאַמפּאָונאַנץ דאַרפן קאַנטראָולד, ריפּיטאַבאַל רייניקונג צו פּאַרטאַקאַל און רעזאַדו לימאַץ איידער פֿאַרזאַמלונג, דורכקוק אָדער ייבערפלאַך באַהאַנדלונג.

פארוואס ולטראַסאָניק

אַלטראַסאַניק רייניקונג פֿאַר אַעראָספּאַסע און פאַרטיידיקונג

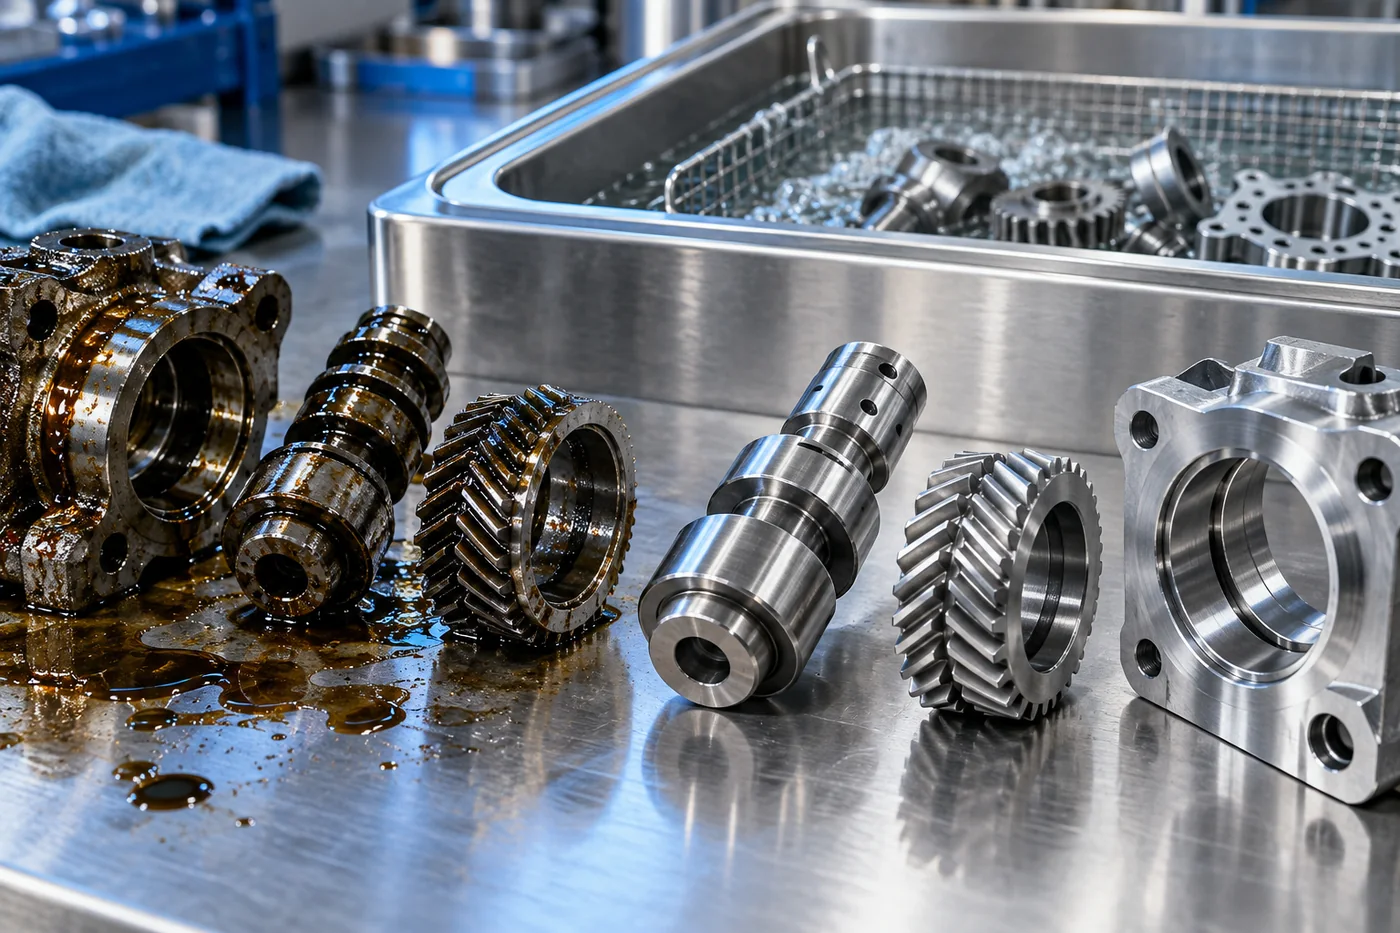
אַעראָספּאַסע און פאַרטיידיקונג טיילן זענען מאַשינד פון הויך-פאָרשטעלונג אַלויז און פאַרבינדן ענג טאָלעראַנץ, ינערלעך פּאַסידזשיז און שפּירעוודיק סערפאַסיז. אַלטראַסאַניק קאַוויטאַטיאָן ריטשאַז די דזשיאַמאַטריז קאַנסיסטאַנטלי, רימוווינג מאַשינינג ייל, טשיפּס, פּאַלישינג קאַמפּאַונד און האַנדלינג רעזאַדוז אָן אַגרעסיוו מאַנואַל אַרבעט וואָס קען שעדיקן אַ פאַרטיק טייל.

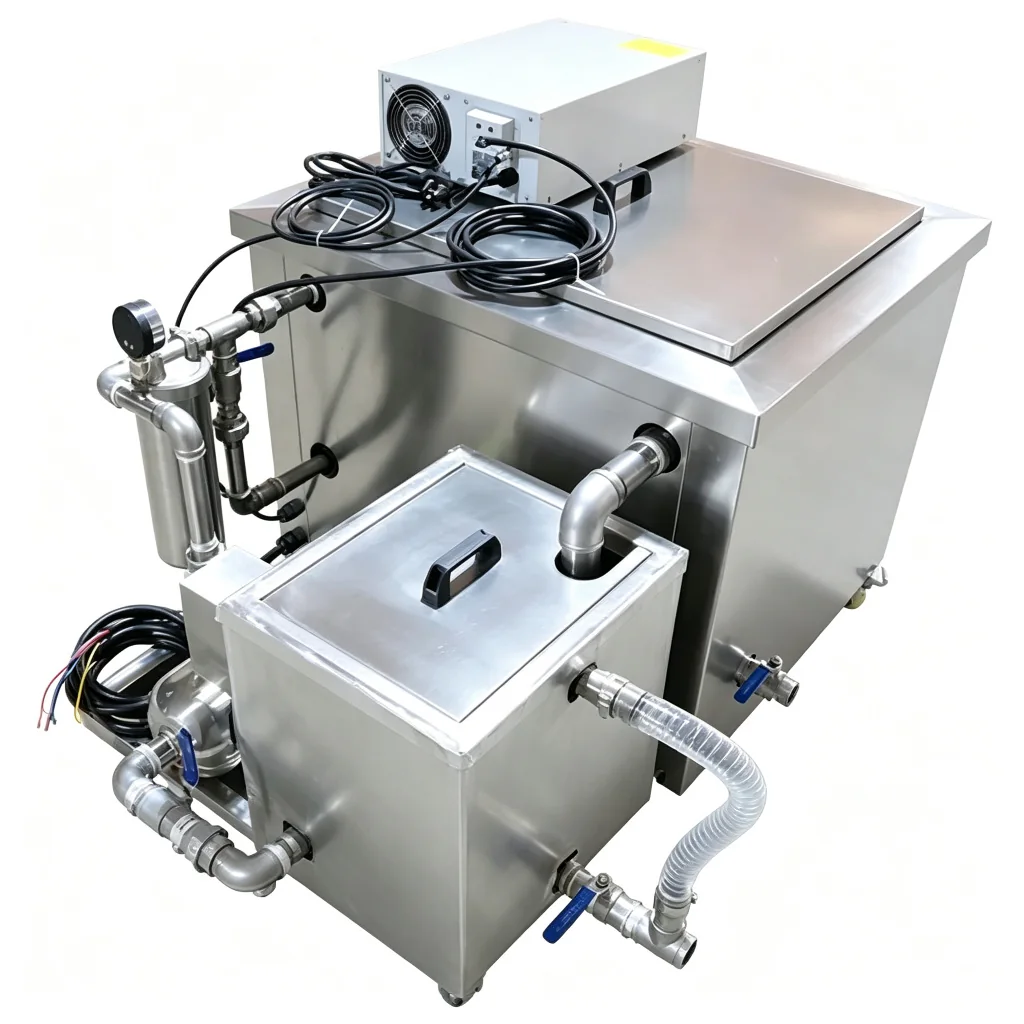
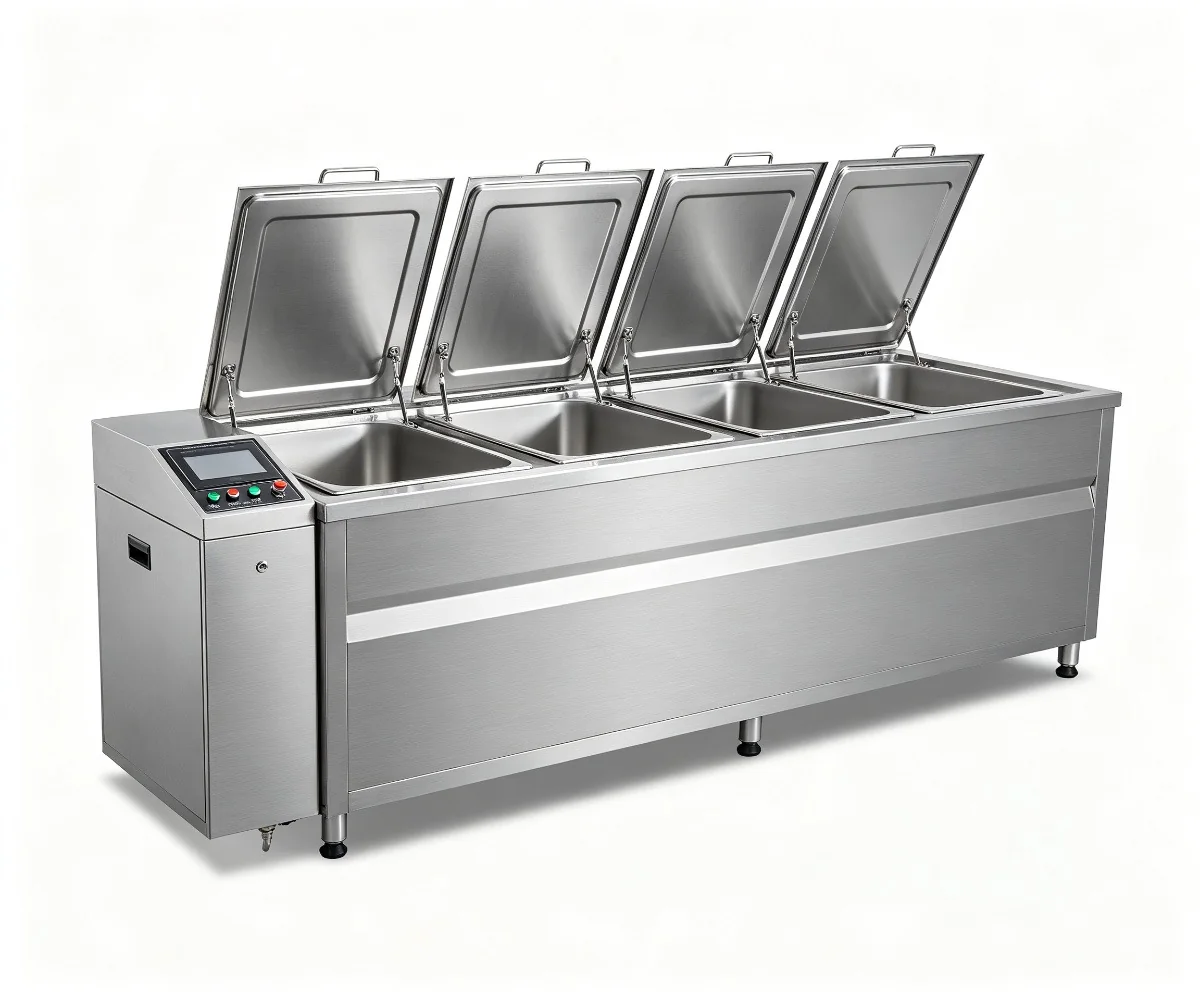
דער פּראָצעס איז קאַמאַנלי וואַלאַדייטאַד קעגן דיפיינד פּאַרטאַקאַל לימאַץ פֿאַר פּינטלעכקייַט ריינקייַט קאָנטראָל. פּאַרץ אַזאַ ווי טערביין און וואַלוו קאַמפּאָונאַנץ, ברענוואַרג סיסטעם ברעקלעך און סטראַקטשעראַל פיטינגז זענען ריוויוד מיט די מאַלטי-טאַנק אַלטראַסאַניק סיסטעם אָדער, פֿאַר הויך ווערט אַרבעט, אַ וואַקוום אַלטראַסאַניק קלינער.

אָפטקייַט, כעמיע, Filtration, רינסינג און דרייינג זענען אויסגעקליבן פֿאַר די צומיש און די פארלאנגט ריינקייַט, דעמאָלט באשטעטיקט בעשאַס פּראָצעס רייניקונג.

דורכקוק פון מאַשינד אַעראָספּאַסע קאַמפּאָונאַנץ
  • ריפּיטאַבאַל פּאַרטאַקאַל און רעזאַדו באַזייַטיקונג פֿאַר קוואַליטעט-קריטיש פּאַרץ
  • רייניקונג פון ינערלעך פּאַסידזשיז, בלינד האָלעס און קאָמפּלעקס פֿעיִקייטן
  • קאַנטראָולד כעמיע וואָס פּראַטעקץ הויך-פאָרשטעלונג אַלויז
  • דאַקיומענטאַד סייקאַלז וואָס שטיצן טרייסאַביליטי און דורכקוק
  • רידוסט מאַנואַל פינישינג און ריזיקירן פון טייל שעדיקן

טיפּיש וואָרקפּיעסעס

פּאַרץ אין דעם אַפּלאַקיישאַן

  • טורבינע און קאַמפּרעסער קאַמפּאָונאַנץ
  • וואַלוו ללבער און הידראַוליק פיטינגז
  • ברענוואַרג סיסטעם און הידראַוליק טיילן
  • סטראַקטשעראַל פיטינגז און בראַקאַץ
  • לאַנדינג-גאַנג קאַמפּאָונאַנץ
  • אַקטואַטאָר און סערוואָ טיילן

קאַנטאַמאַניישאַן

סוילז צו אָפּשאַצן

  • מאַשינינג און קאַטינג אָילס
  • מעטאַל טשיפּס און פייַן פּאַרטיקאַלז
  • פּאַלישינג און לאַפּינג קאַמפּאַונד
  • פינגערפּרינץ און האַנדלינג רעזאַדוז
  • פּריזערוואַטיוו און קעראָוזשאַן-פאַרהיטונג אָילס
  • צייכענונג און פאָרמינג לובריקאַנץ
ינזשעניר רייניקונג פּינטלעכקייַט עראָספּאַסע טיילן

ריינקייַט ציל

דעפינירן ריין איידער טשוזינג ויסריכט

אַקסעפּטאַנס איז אָפט באזירט אויף גראַווימעטריק אָדער גערעכנט פּאַרטאַקאַל לימאַץ, רעזאַדו טשעקס אָדער ייבערפלאַך דורכקוק טייד צו דער ווייַטער אָפּעראַציע.

דער זעלביקער דורכקוק אופֿן זאָל זיין געניצט פֿאַר פּראָצעס רייניקונג און פּראָדוקציע, מיט מסכים מוסטערונג און האַנדלינג.

רעקאַמענדיד סיקוואַנס

א פּראָצעס מאַרשרוט פֿאַר אפשאצונג

די לעצט סיקוואַנס דעפּענדס אויף באָדן לאָודינג, מאַטעריאַל, שווענקען קוואַליטעט און דרייינג נאַטור.

  1. שריט 1פאַר-ריין צו באַזייַטיקן שווער טשיפּס און פרייַ באָדן
  2. שריט 2אַלטראַסאַניק וואַש מיט קאַנטראָולד כעמיע
  3. שריט 3מולטי-בינע שווענקען צו באַזייַטיקן טראַנספּערטיישאַן
  4. שריט 4וואַקוום אָדער הייס לופט דרייינג מאַטשט צו קאַוויטיז
  5. באַשטעטיקןדורכקוקן קעגן די פּאַרטאַקאַל אָדער רעזאַדו שיעור

רעקאַמענדיד עקוויפּמענט

סיסטעמען צו פאַרגלייַכן

די לעצט באַשרייַבונג גייט צו פּראָצעס טעסטינג און פּראָדוקציע אַנאַליסיס.

פּראָצעס קאָנטראָלס

קאָנטראָלירן די וועריאַבאַלז וואָס טוישן די רייניקונג רעזולטאַט

באַשטעטיקן די טייל, באָדן, לאָודינג און לעצט האַנדלינג איידער פיקסיר עקוויפּמענט סעטטינגס.

קאָנטראָל 01

מאַטעריאַל און דזשיאַמאַטרי

רעקאָרד סערפאַסיז, ​​​​קאַוויטיז און פֿעיִקייטן וואָס קענען טראַפּ לופט אָדער פליסיק.

קאָנטראָל 02

באָדן צושטאַנד

פּרובירן די כעוויאַסט רעפּריזענאַטיוו קאַנטאַמאַניישאַן, נישט אַן אידעאל מוסטער.

קאָנטראָל 03

קאָרב לאָודינג

האַלטן אַקוסטיש אַקסעס און טייל ספּייסינג קאָנסיסטענט מיט פּראָדוקציע.

קאָנטראָל 04

שווענקען און טרוקן

גלייַכן דאַונסטרים האַנדלינג צו רעזאַדו און קעראָוזשאַן ריסקס.

סיסטעם סעלעקציע

גלייַכן די רייניקונג מאַרשרוט צו פּראָדוקציע לויפן

בינע ציילן און אָטאַמיישאַן נאָכגיין די וואַלאַדייטאַד פּראָצעס און פארלאנגט רעזולטאַט.

פּעקל

איין-טאַנק מאַרשרוט

פאַרגלייַכן פֿאַר פאָוקיסט וואַשינג ווו רינסינג און דרייינג זענען געראטן סעפּעראַטלי.

מולטי-בינע

וואַשן, שווענקען און טרוקן

לייג קאַנטראָולד סטאַגעס ווען טראַנספּערטיישאַן און לעצט צושטאַנד ענין.

אָטאַמאַטיק

רעפּעאַטאַבלע אַריבערפירן

אָפּשאַצן אָטאַמיישאַן ווען פּראָדוקציע, האַנדלינג אָדער רעצעפּט קאָנטראָל ריקווייערז עס.

אַקסעפּטאַנס

דעפינירן ווי די קלינד טייל וועט זיין אָפּגעשטעלט

ניצן די זעלבע פּראַקטיש דורכקוק אופֿן פֿאַר פּראָצעס סאַמפּאַלז און פּראָדוקציע טיילן.

  • שטימען די ייבערפלאַך אָדער רעזאַדו שיעור
  • קוק פאַרבאָרגן און שווער פֿעיִקייטן
  • רעקאָרד שווענקען, דרייינג און האַנדלינג טנאָים
  • פאַרגלייַכן רעזולטאַטן איידער דער ווייַטער אָפּעראַציע

רעפּריזענאַטיוו פּראָצעס

באַשטעטיקן דעם פּראָצעס מיט פאַקטיש פּאַרץ און לאָודז

פּראָצעס זאָגן זאָל דעקן נאָרמאַל פּראָדוקציע און די מערסט שווער דערוואַרט צושטאַנד.

  1. באַשרייַבןטייל, מאַטעריאַל און קאַנטאַמאַניישאַן.
  2. מאַסעניצן רעאַליסטיש ספּייסינג און אָריענטירונג.
  3. טעסטרעקאָרדירן כעמיע, צייט און טעמפּעראַטור.
  4. באַשטעטיקןדורכקוקן מיט די מסכים אופֿן.

אַפּפּליקאַטיאָן פֿראגן

פּלאַנירונג די רייניקונג לערנען

פֿאַרבונדענע אַפּפּליקאַטיאָנס

ויספאָרשן שכייניש וואָרקפּיעסעס