
სამრეწველო ულტრაბგერითი წმენდა
ღრმა ულტრაბგერითი გამწმენდი ძალა.
სწრაფი. სუფთა. ეფექტური. შედეგები შეგიძლიათ ნახოთ წუთებში.
სამრეწველო ულტრაბგერითი წმენდა
სწრაფი. სუფთა. ეფექტური. შედეგები შეგიძლიათ ნახოთ წუთებში.
ქარხნული-პირდაპირი წარმოება
კონკურენტული ფასები, პრემიუმ ხარისხი. მეტი ღირებულება თქვენი ბიზნესისთვის.
მორგებული OEM გადაწყვეტილებები
ხელმისაწვდომია პერსონალური OEM გადაწყვეტილებები. პროფესიონალური მხარდაჭერა, ყოველთვის.
აღჭურვილობის კონფიგურაციები
შეადარეთ ავტომატური ხაზები, მრავალსაფეხურიანი სისტემები, სამრეწველო ერთსატანიანი გამწმენდები, კომპაქტური დანადგარები და შესაბამისი ულტრაბგერითი კომპონენტები პროცესის მოთხოვნისა და წარმოების ნაკადის მიხედვით.
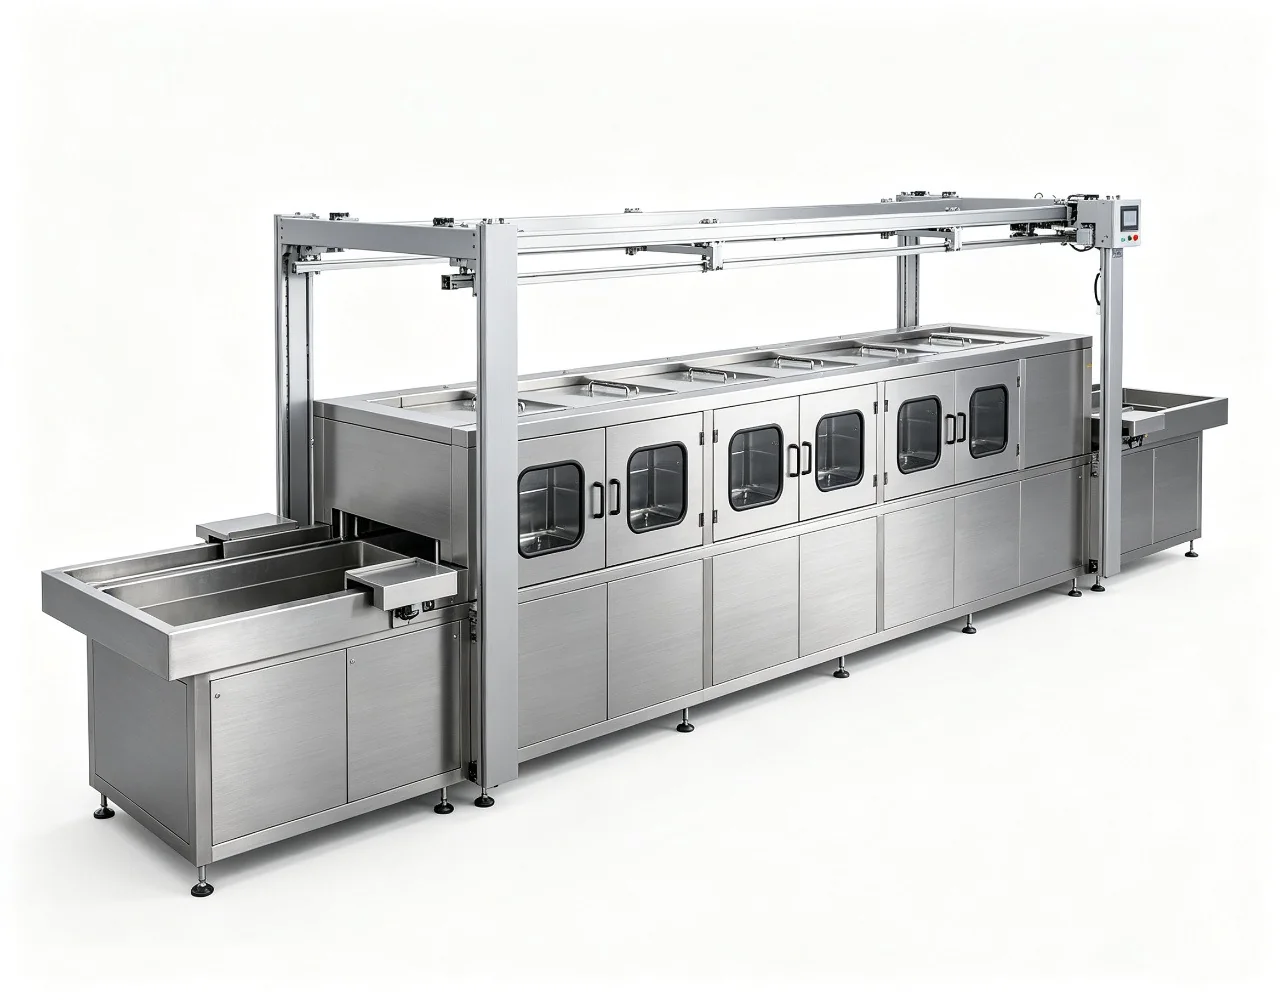
ავტომატური დასუფთავების ხაზები
PLC-ის კონტროლირებადი განთილის ხაზი, რომელიც ავტომატურად აწევს, გადააქვს, რხევა და სურვილისამებრ აბრუნებს კალათებს 3-12 საპროცესო სადგურზე.
კონფიგურაციის ნახვა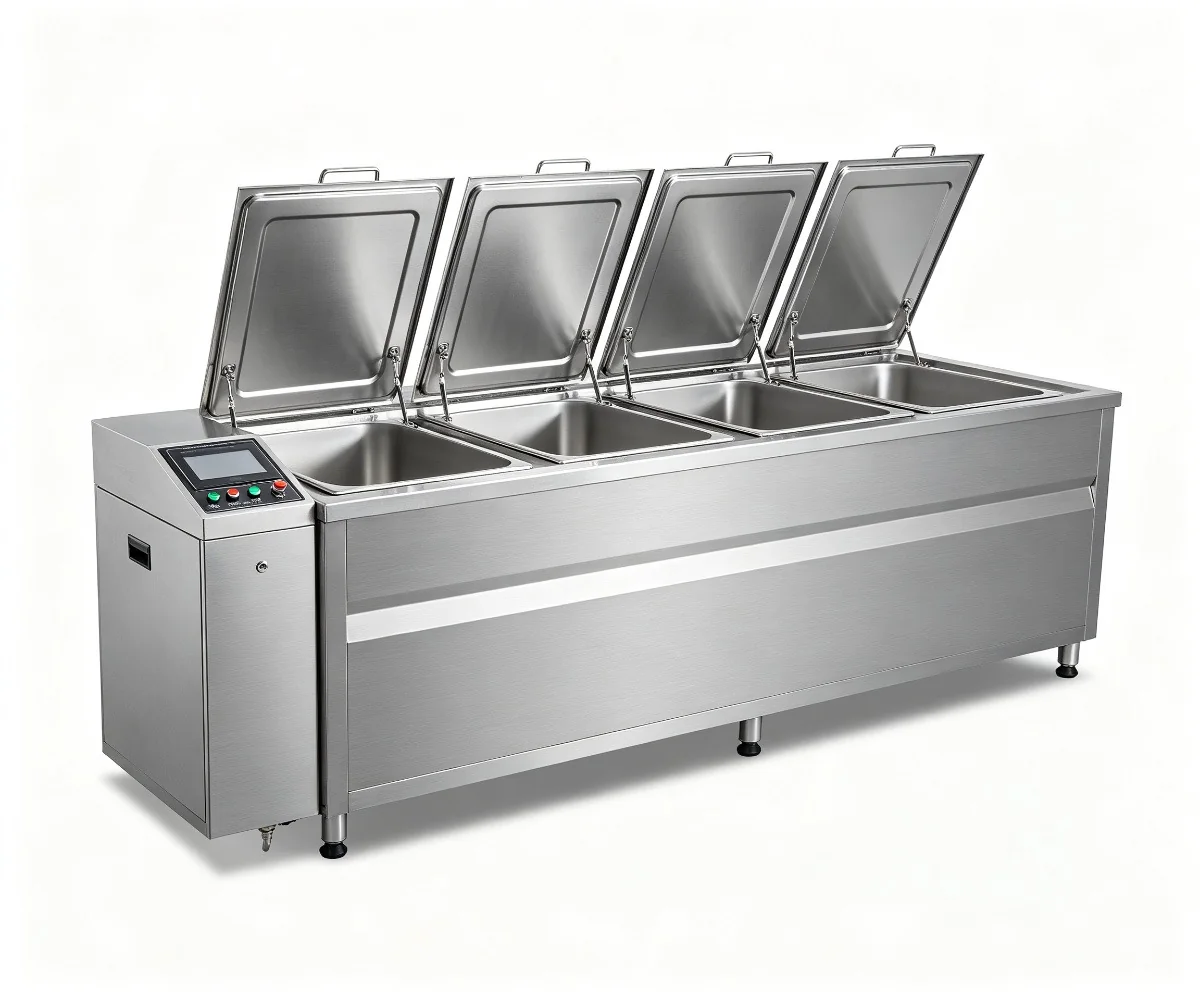
მრავალსაფეხურიანი სისტემები
კონფიგურირებადი 2-8+ ეტაპის სისტემა, რომელიც აერთიანებს უხეშ რეცხვას, წვრილ რეცხვას, ჩამობანას, დამუშავებას და გაშრობას საჭირო სისუფთავის მიზნის გარშემო.
კონფიგურაციის ნახვა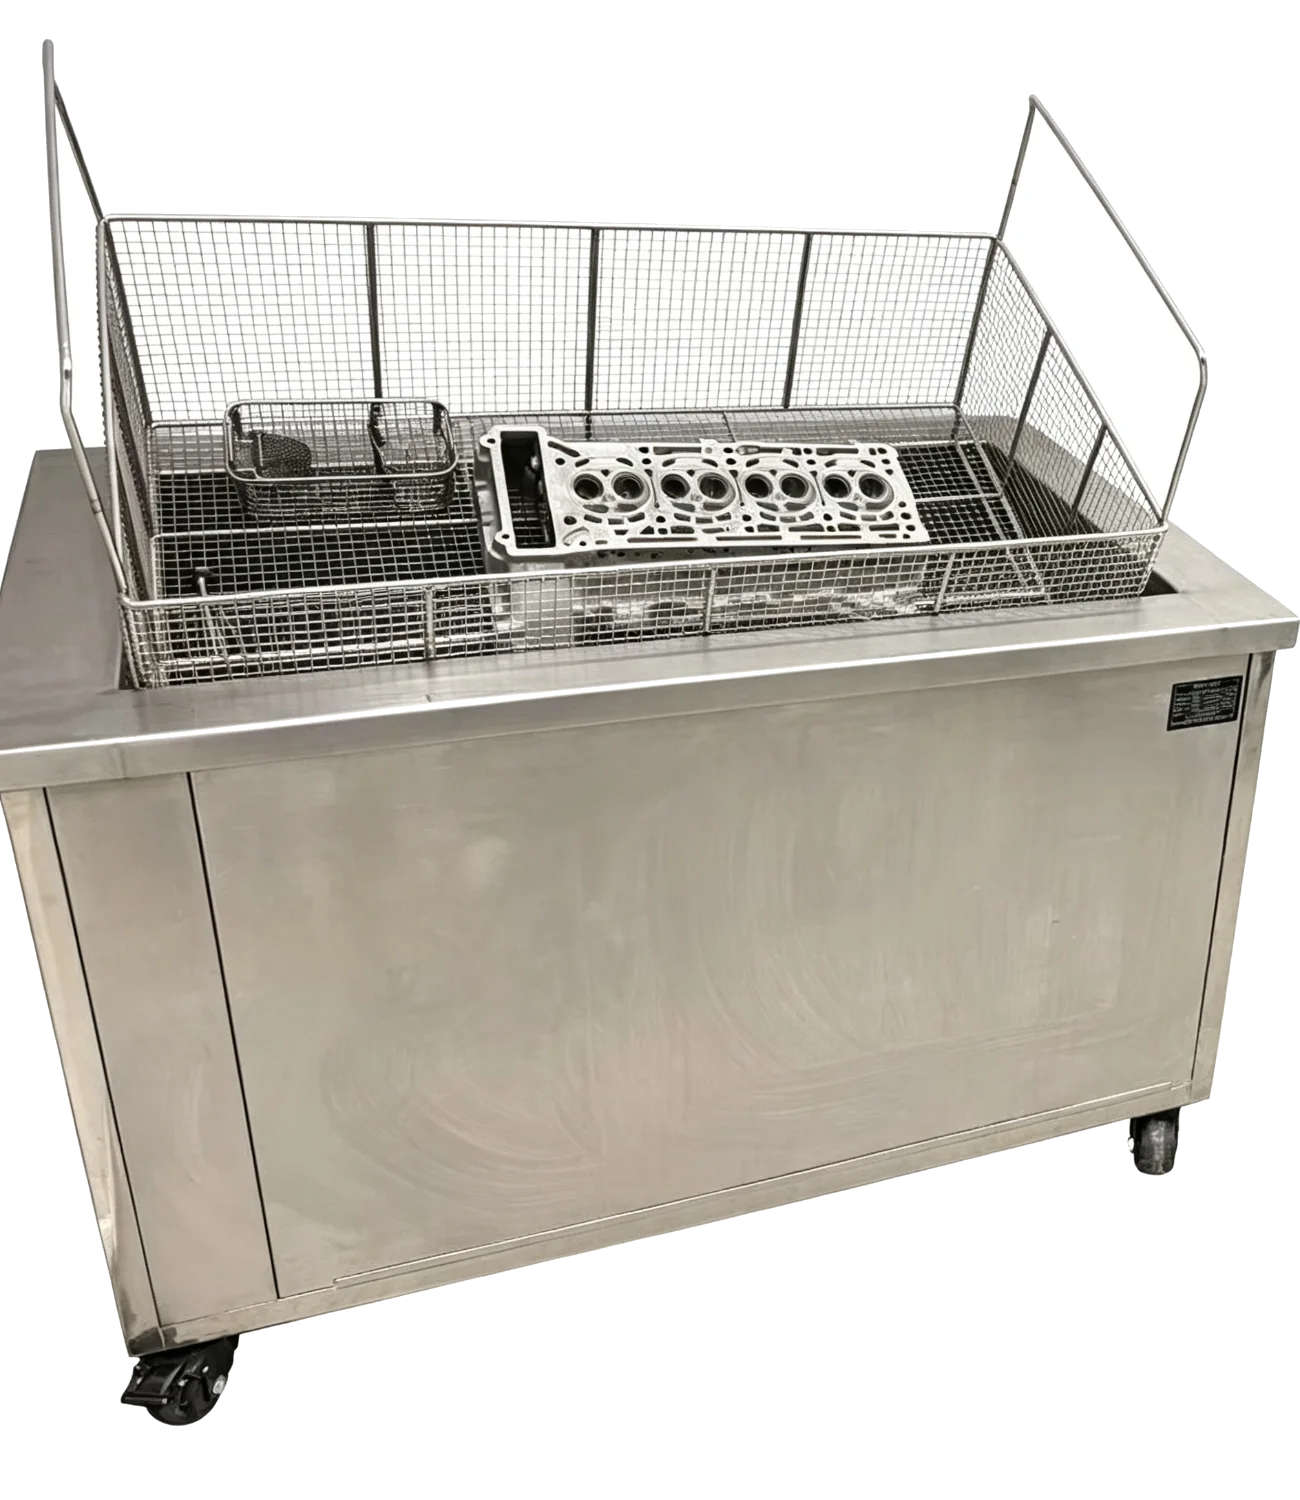
ერთჯერადი სატანკო სისტემები
ორი კონფიგურაცია: მხოლოდ ულტრაბგერითი გაწმენდა, ან ულტრაბგერითი გაწმენდა ცირკულაციის ფილტრაციით და ზეთი-წყლის გაყოფით.
კონფიგურაციის ნახვა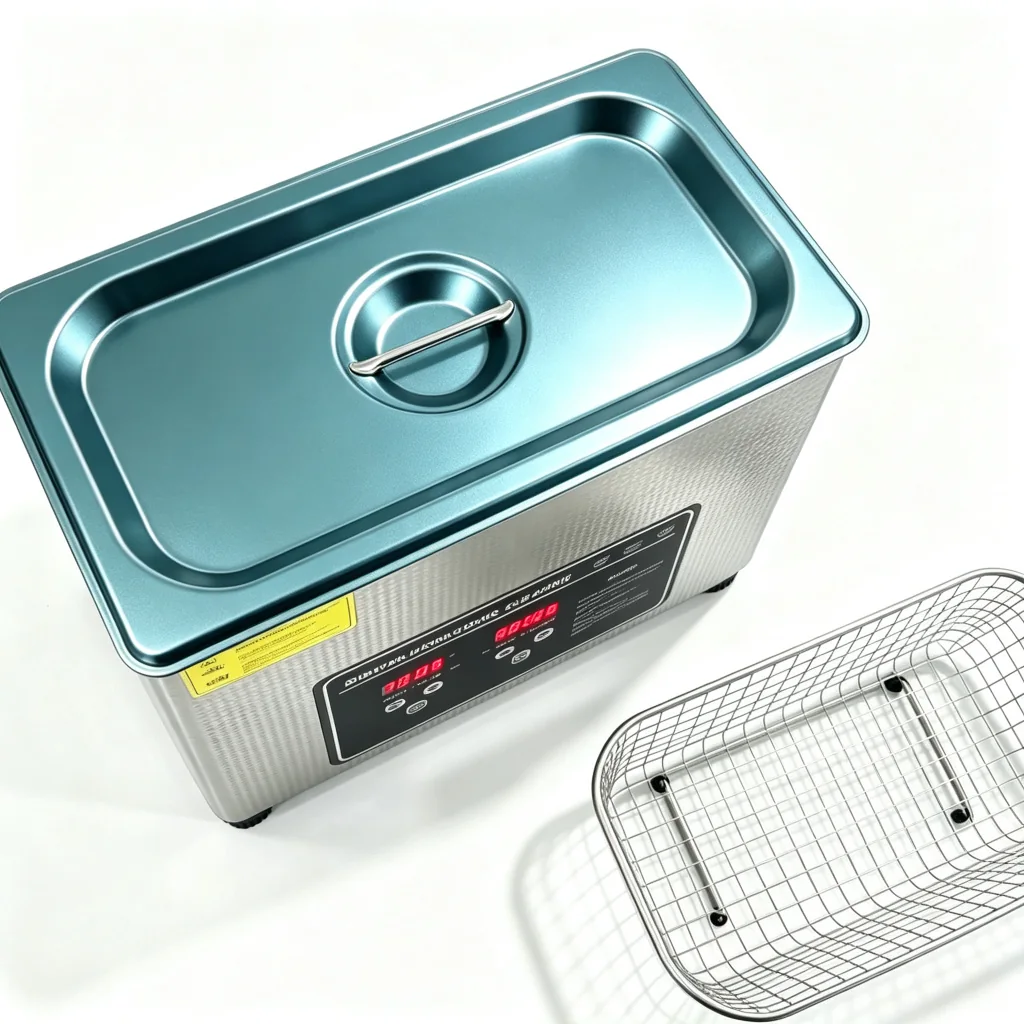
სკამების საწმენდები
პროფესიონალური სკამების დიაპაზონი 2-45 ლიტრიანი ციფრული დროის, ტემპერატურისა და სიმძლავრის კონტროლით ლაბორატორიული, საამქრო და მცირე პარტიული გამოყენებისთვის.
კონფიგურაციის ნახვა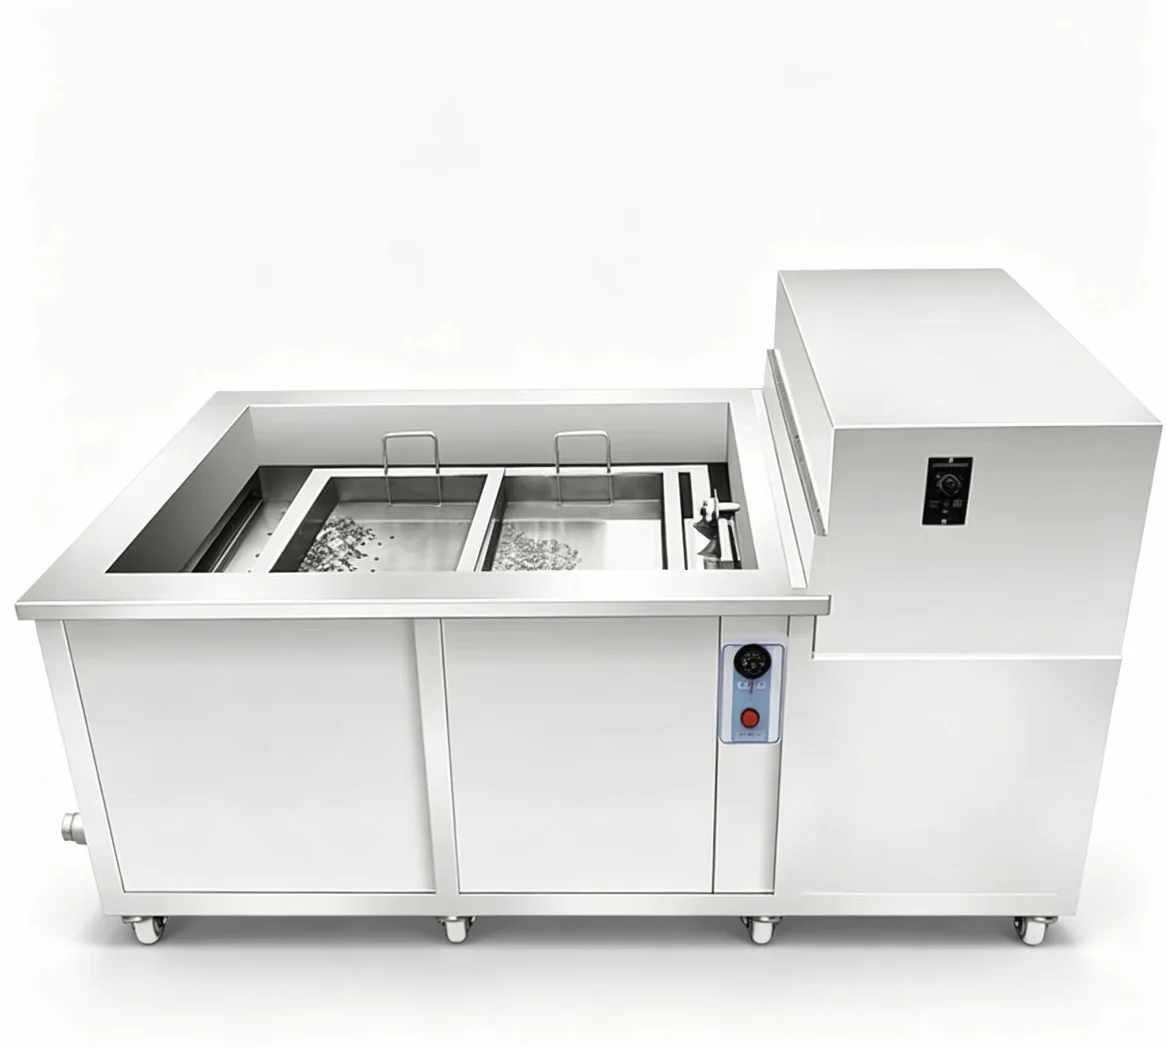
სპეციალური ერთსატანკო სისტემები
96-320 ლიტრიანი სამრეწველო გამწმენდი, რომელიც აერთიანებს 28 KHz ულტრაბგერას რეგულირებადი ჰორიზონტალური რხევით რთული ფორმებისთვის, ბრმა ხვრელებისა და მკვრივი სურათების დატვირთვისთვის.
კონფიგურაციის ნახვა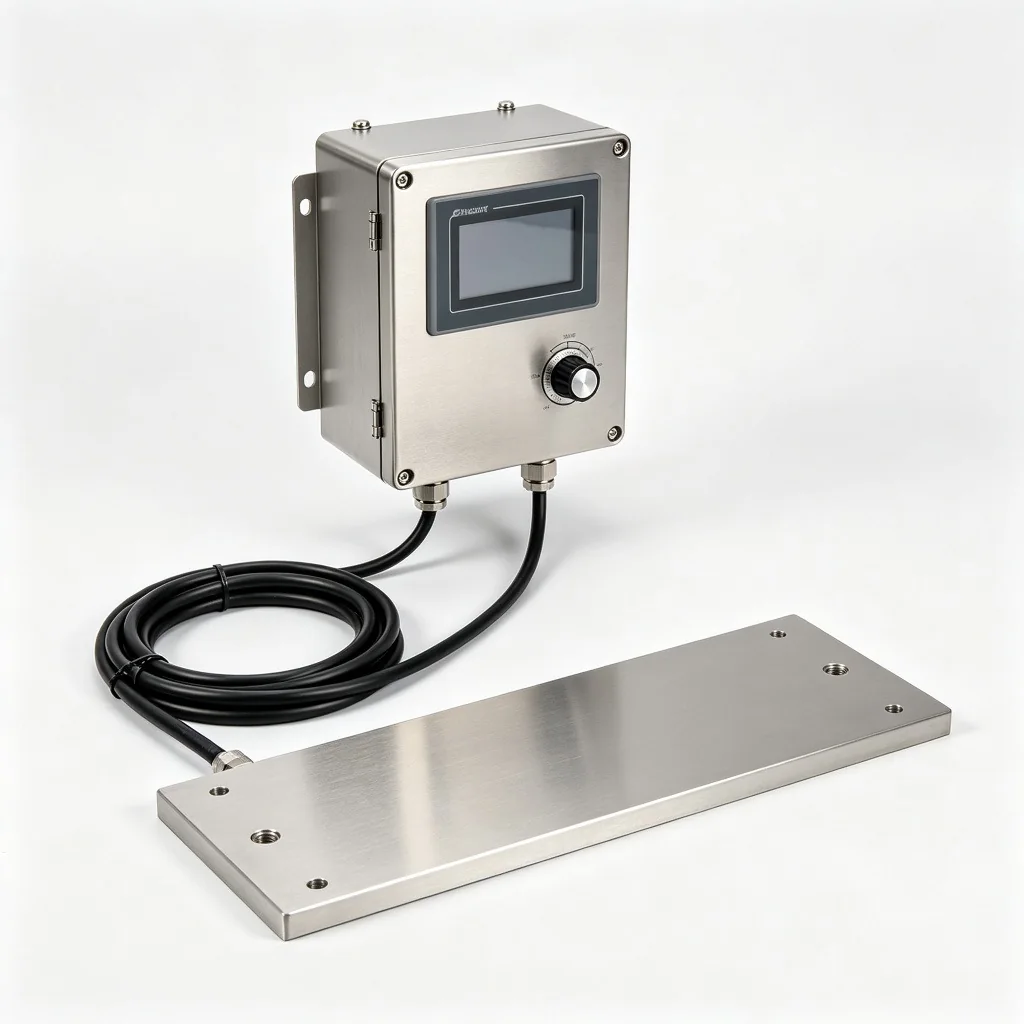
ულტრაბგერითი კომპონენტები
დალუქული 600-1200 W უჟანგავი გადამყვანის მოდული არსებული ტანკებისთვის, საბაჟო გემებისა და მრავალსაფეხურიანი სისტემებისთვის ულტრაბგერითი ენერგიის დასამატებლად.
კონფიგურაციის ნახვასისტემის არქიტექტურა
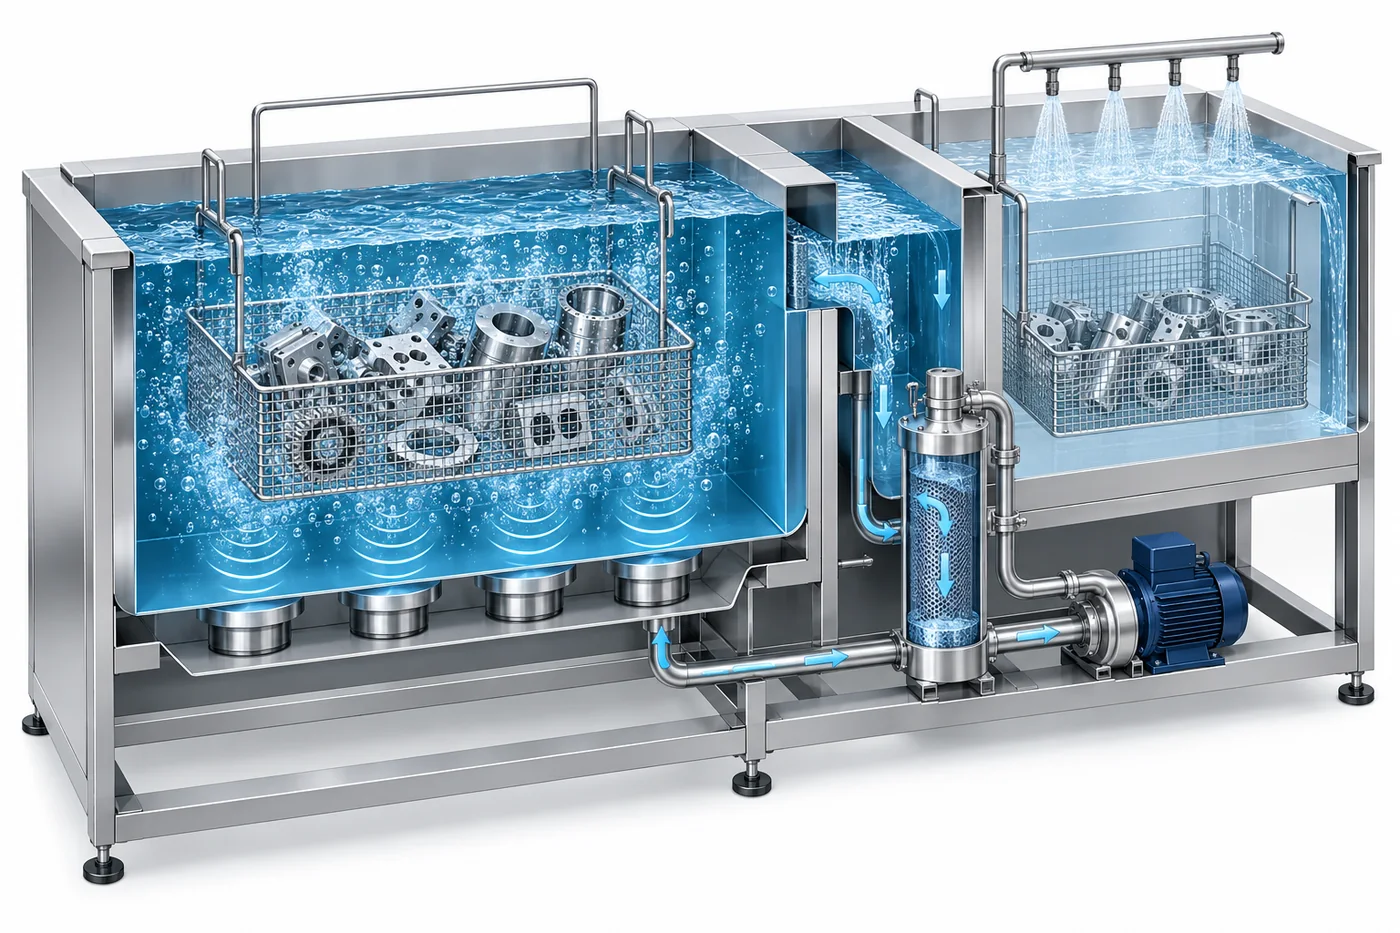
ნაწილის ნაკადი, გამრეცხვის კონტროლი, გაშრობა, დატვირთვის მართვა და ტაქტის დრო ერთად მუშაობენ სისტემის სწორი არქიტექტურის დასადგენად.
ნამუშევარი პარტიული და ნიმუში
გამოიყენეთ 2-48 ლიტრიანი სკამების საწმენდები მცირე ნაწილებისთვის და საცდელებისთვის, ან 72-616 ლიტრიანი ერთსატანიანი მოდელები სამრეწველო სერიული წმენდისთვის. დაადასტურეთ ნაწილის კონვერტი, მასალა, ნიადაგი, დატვირთვა და გათბობის მოთხოვნა.
შეისწავლეთ პარტიული სისტემებიკონტროლირებადი სარეცხი და ჩამოიბანეთ
შეუთავსეთ 2-8 ეტაპი ულტრაბგერითი რეცხვის, ჩამობანის, პასივაციისა და გაშრობისთვის, სადაც უნდა იყოს კონტროლირებადი გადატანა და ზედაპირის საბოლოო მდგომარეობა.
შეისწავლეთ მრავალსაფეხურიანი სისტემებიგანმეორებადი წარმოების ნაკადი
გამოიყენეთ 3-12 სადგურის განლაგების ხაზი, მოქნილი რობოტული მართვა ან უწყვეტი ბადე-ღვედის გადატანა დასუფთავების თანმიმდევრობის, კალათის დიზაინის და ტაქტის დროის დადასტურების შემდეგ.
გამოიკვლიეთ ავტომატიზაციაავზის საბოლოო ზომები, ულტრაბგერითი სიხშირე, დაინსტალირებული სიმძლავრე, გადაცემის მეთოდი და პროცესის თანმიმდევრობა შემუშავებულია დადასტურებული სამუშაო ნაწილის, წარმოების დატვირთვისა და სისუფთავის მიზნისთვის.
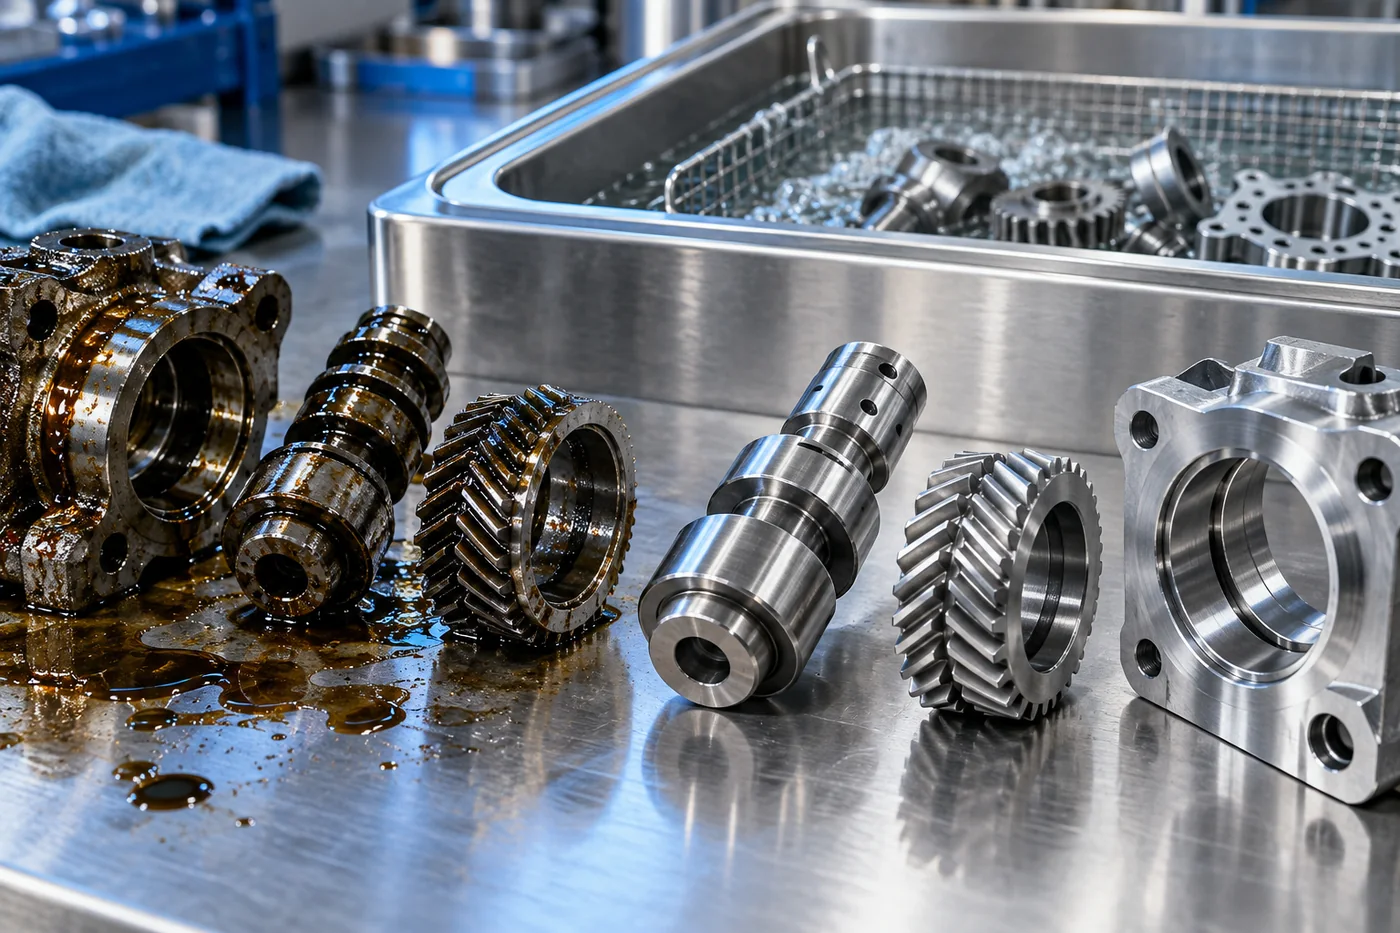
ზეთი შეიძლება დაიმალოს ბრმა ხვრელებს, ძაფებსა და ტექსტურირებული ზედაპირებში. ძლიერმა რეცხვამ აბაზანის მართვის გარეშე შეიძლება უბრალოდ გადაიტანოს დაბინძურება ნაწილებს შორის.
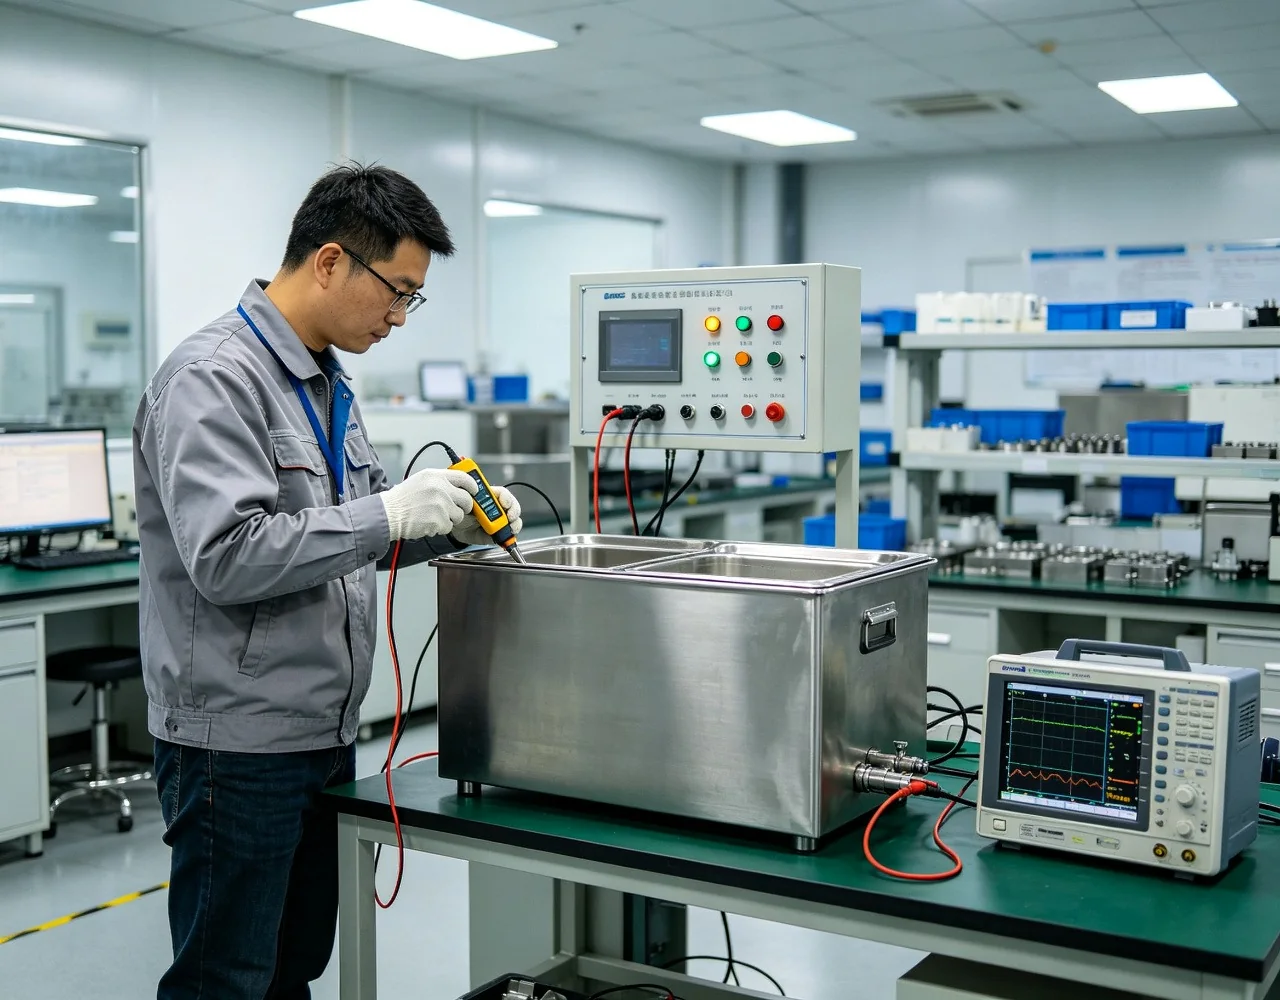
ნაწილი შეიძლება სუფთად გამოიყურებოდეს, სანამ რჩება წვრილი ნაწილაკები, იონური ნარჩენები ან მსუბუქი ფირები. ზუსტი გაწმენდას სჭირდება გაზომვადი მიზანი და კონტროლირებადი საბოლოო ეტაპები.
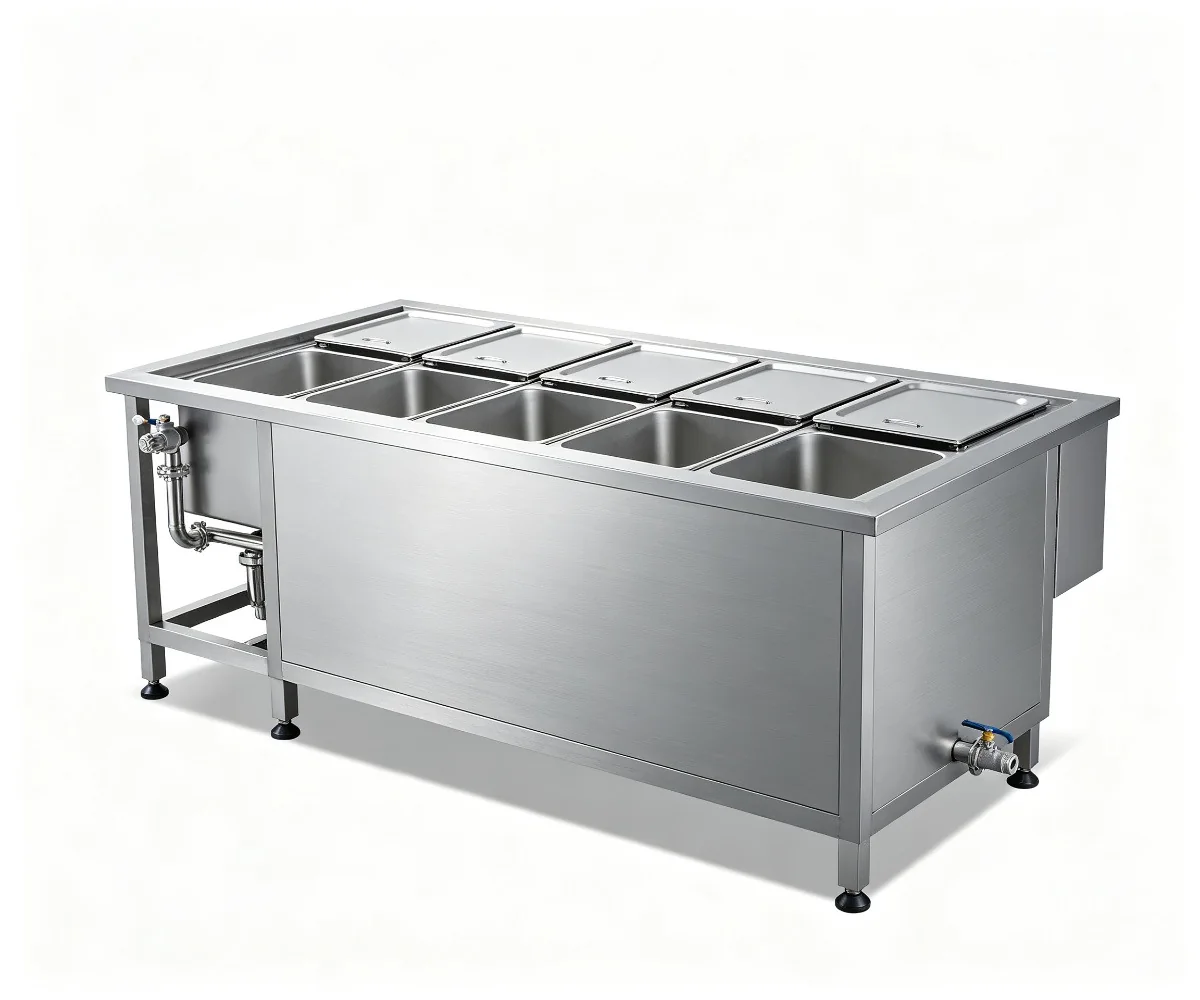
ერთი აბაზანა ყოველთვის ვერ მიაწვდის დაბალი გადატანის, საბოლოო ჩამობანის ხარისხის და მშრალი ნაწილების მიწოდებას. ეტაპების თანმიმდევრობა უნდა აკმაყოფილებდეს საბოლოო მიღების მოთხოვნას.
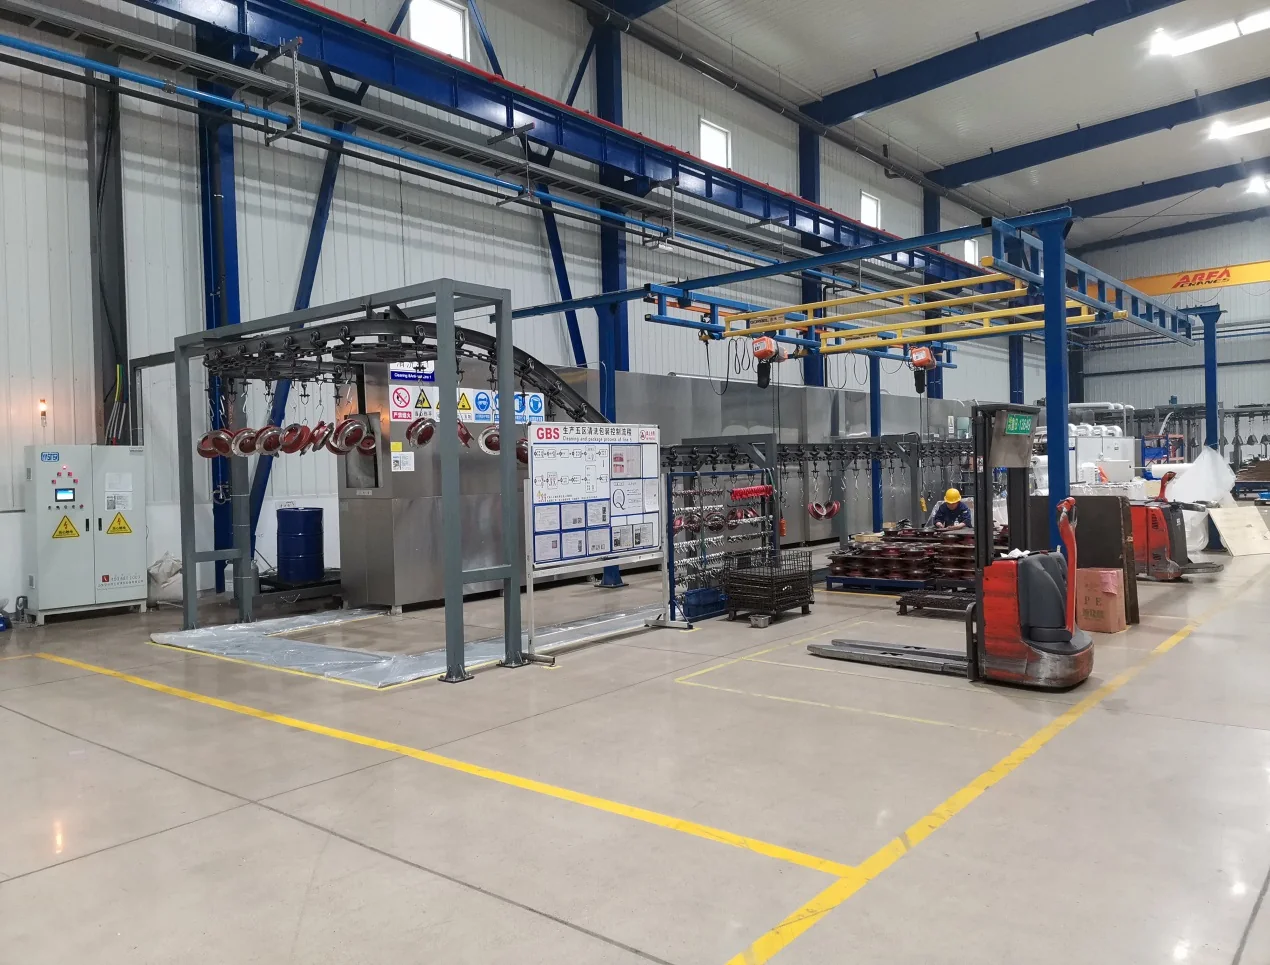
ავტომატიზაციამ უნდა დაასტაბილუროს დადასტურებული პროცესი. გადაცემის მეთოდი, კალათის დიზაინი, ტაქტის დრო და გამონაკლისების დამუშავება ერთად უნდა განისაზღვროს.
ინჟინერია და წარმოება
LENJEX აერთიანებს ულტრაბგერით ენერგიას, უჟანგავი პროცესის ავზებს, სითხის მართვას, ნაწილების დამუშავებას და კონტროლს არჩეული დასუფთავების თანმიმდევრობის გარშემო. პროექტის შესაძლებლობები მოიცავს მექანიკურ დიზაინს, 3D მოდელირებას, ულტრაბგერით შესაბამისობას, გენერატორის განვითარებას, PLC პროგრამირებას, დამზადებას, აწყობას და ტესტირებას.
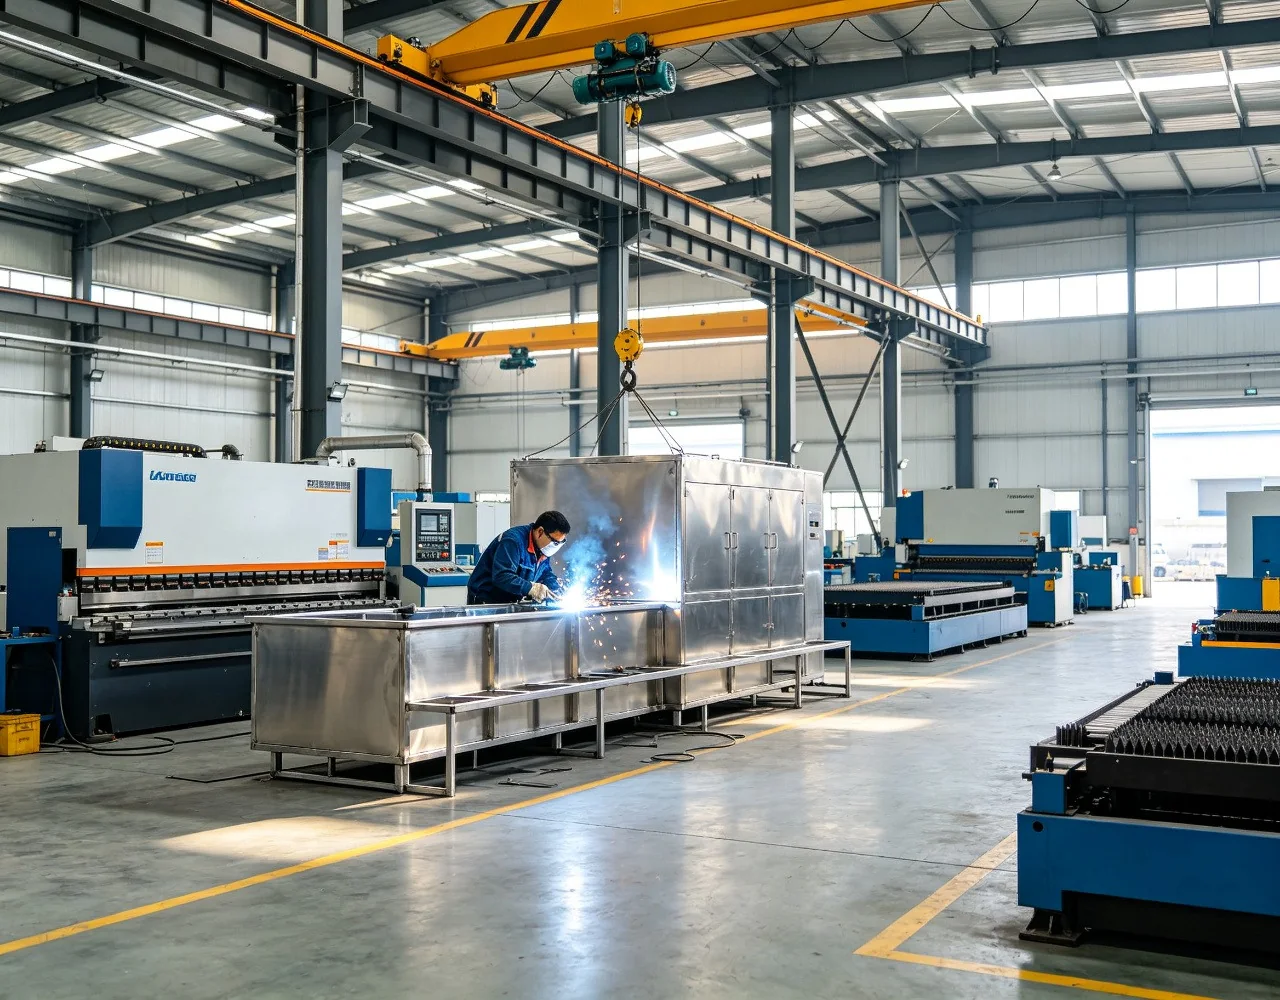
პროდუქტის კონფიგურაციები მოიცავს 20-120 კჰც-ს გადამყვანებსა და საწმენდებში. სიხშირე და დაყენებული სიმძლავრე შეესაბამება ნაწილის, ნიადაგის და ავზის გეომეტრიას.
გათბობა, ფილტრაცია, ზეთის გამოყოფა, გადინება, გამრეცხი წყლის მართვა და გაშრობა შერჩეულია დაბინძურების კონტროლისთვის მთელი ციკლის განმავლობაში.
კალათები, ამწეების პლატფორმები, გვერდითი რხევა, განლაგების გადატანა, რობოტიანი მართვა და ბადის ქამრები მხარს უჭერს სხვადასხვა დატვირთვას და წარმოების ნაკადებს.
HMI რეცეპტები, სიგნალიზაცია და პროცესის დრო მხარს უჭერს განმეორებადობას, რასაც მოჰყვება ულტრაბგერითი სიმძლავრე, გამათბობელი, ელექტრული უსაფრთხოება, გაჟონვა და მუშაობის შემოწმება, სადაც მითითებულია.
სამუშაო ნაწილის აპლიკაციები
გამოიკვლიეთ სამუშაო ნაწილის მიხედვით, რათა გადახედოთ ტიპურ გეომეტრიას, მასალებს, დაბინძურებას, ქვედა დინების ოპერაციებს და პრაქტიკული სისუფთავის შემოწმებებს, განაცხადის პროცესის გადაწყვეტაში აღრევის გარეშე.
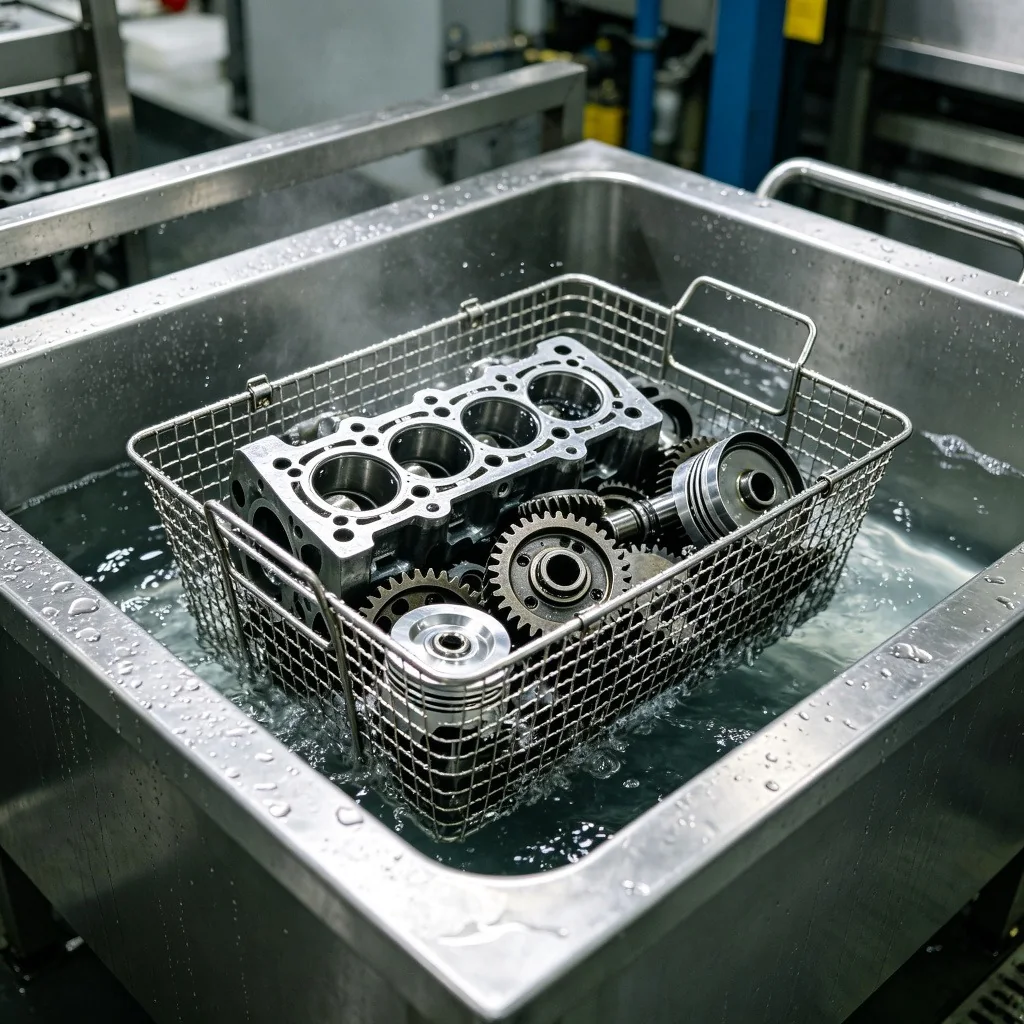
ავტომობილის კომპონენტების დასუფთავებამ უნდა ამოიღოს შერეული დაბინძურება გადასასვლელებიდან, ხვრელებიდან და რთული ზედაპირებიდან წარმოების ნაკადის შენელების გარეშე.
შეისწავლეთ აპლიკაცია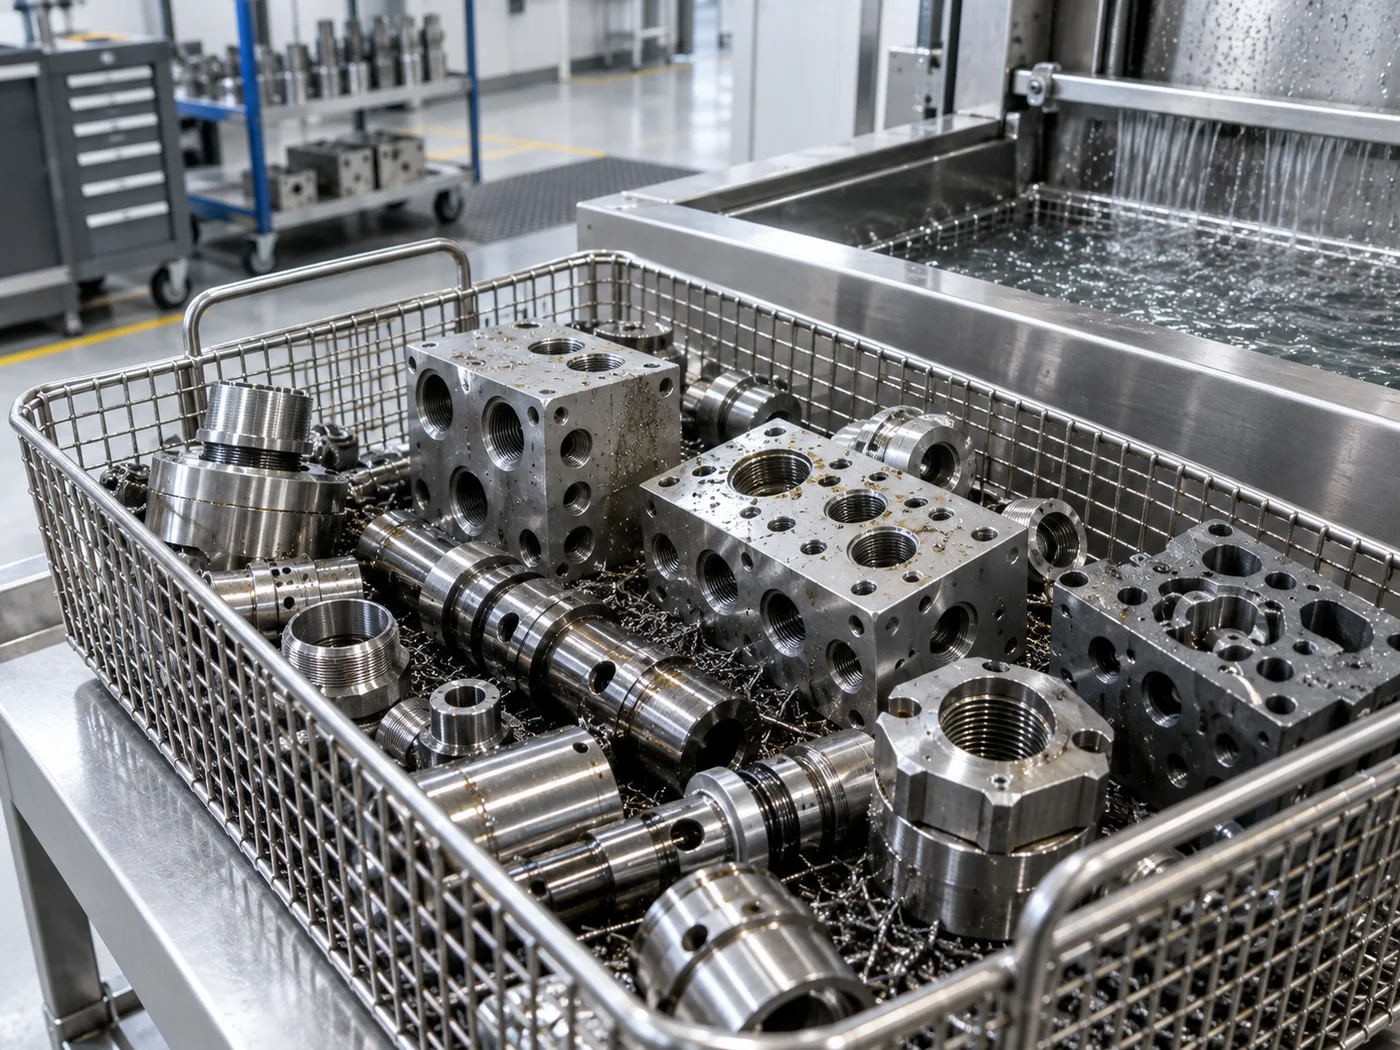
დამუშავებული ნაწილები ხშირად ინარჩუნებენ საჭრელ სითხეს და წვრილ ჩიპებს ჯვარედინი ხვრელებში, ძაფებსა და შიდა არხებში, სადაც ხელით რეცხვა არათანმიმდევრულია.
შეისწავლეთ აპლიკაცია
ლითონის ნაწილები ძალიან განსხვავდება შენადნობის, გეომეტრიის, ზედაპირის მოპირკეთების და ნიადაგის დატვირთვის მიხედვით, ამიტომ ქიმია და ენერგია უნდა შეირჩეს ერთ პროცესად.
შეისწავლეთ აპლიკაცია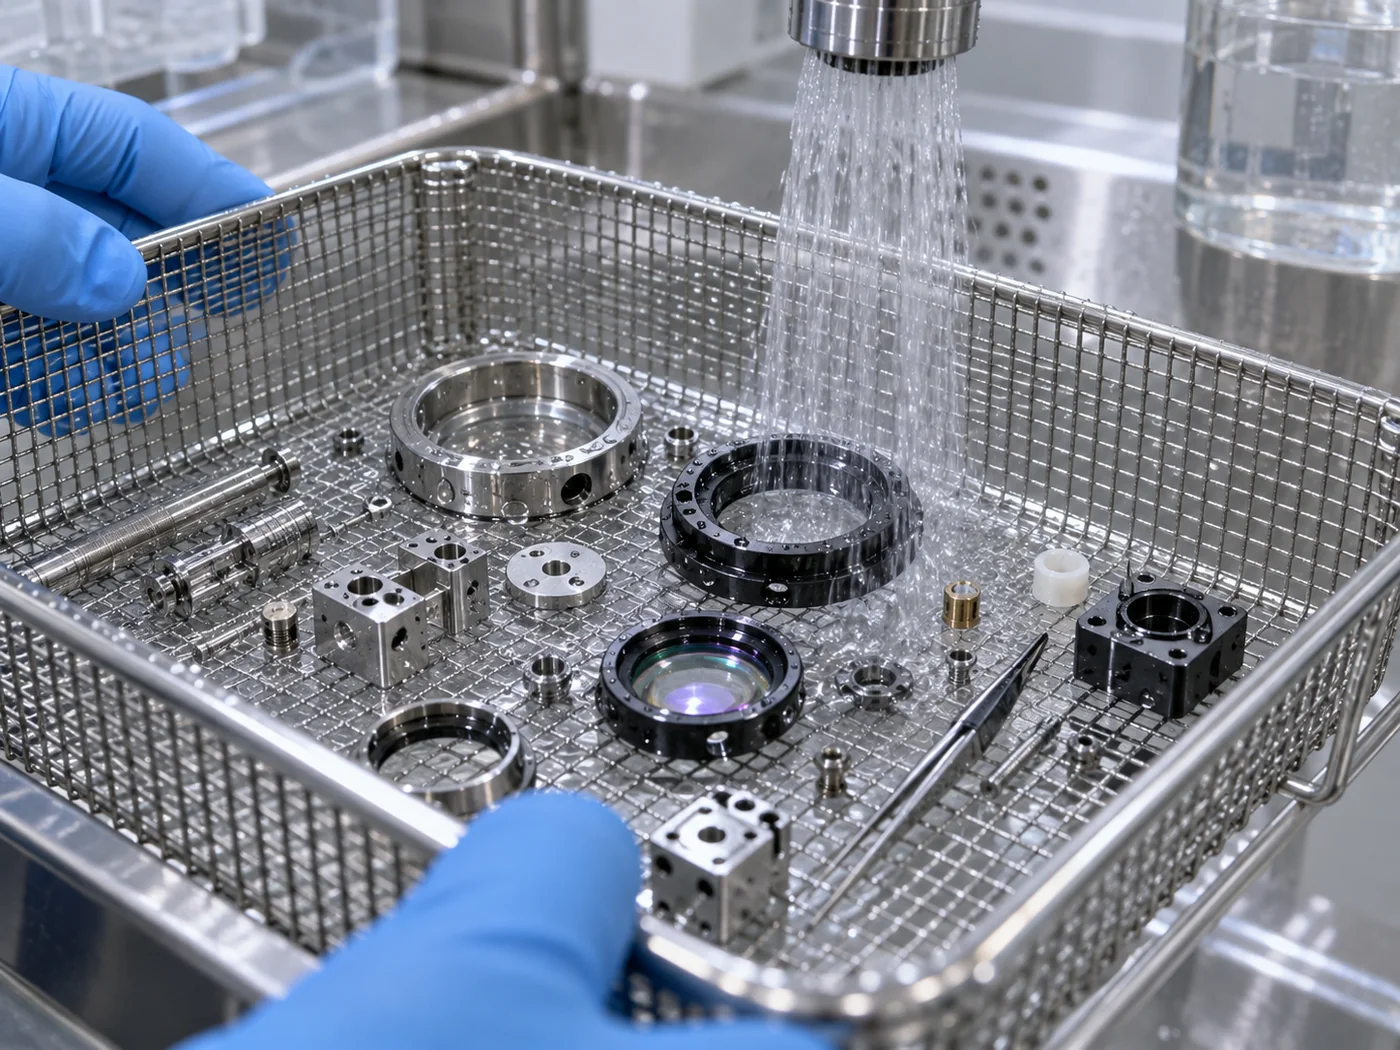
ზუსტი გაწმენდა კონტროლდება ნაწილაკების ზომით, ზედაპირის მგრძნობელობით, გამორეცხვის ხარისხით, აბაზანის მდგომარეობით და დაბანის შემდეგ დამუშავებით.
შეისწავლეთ აპლიკაცია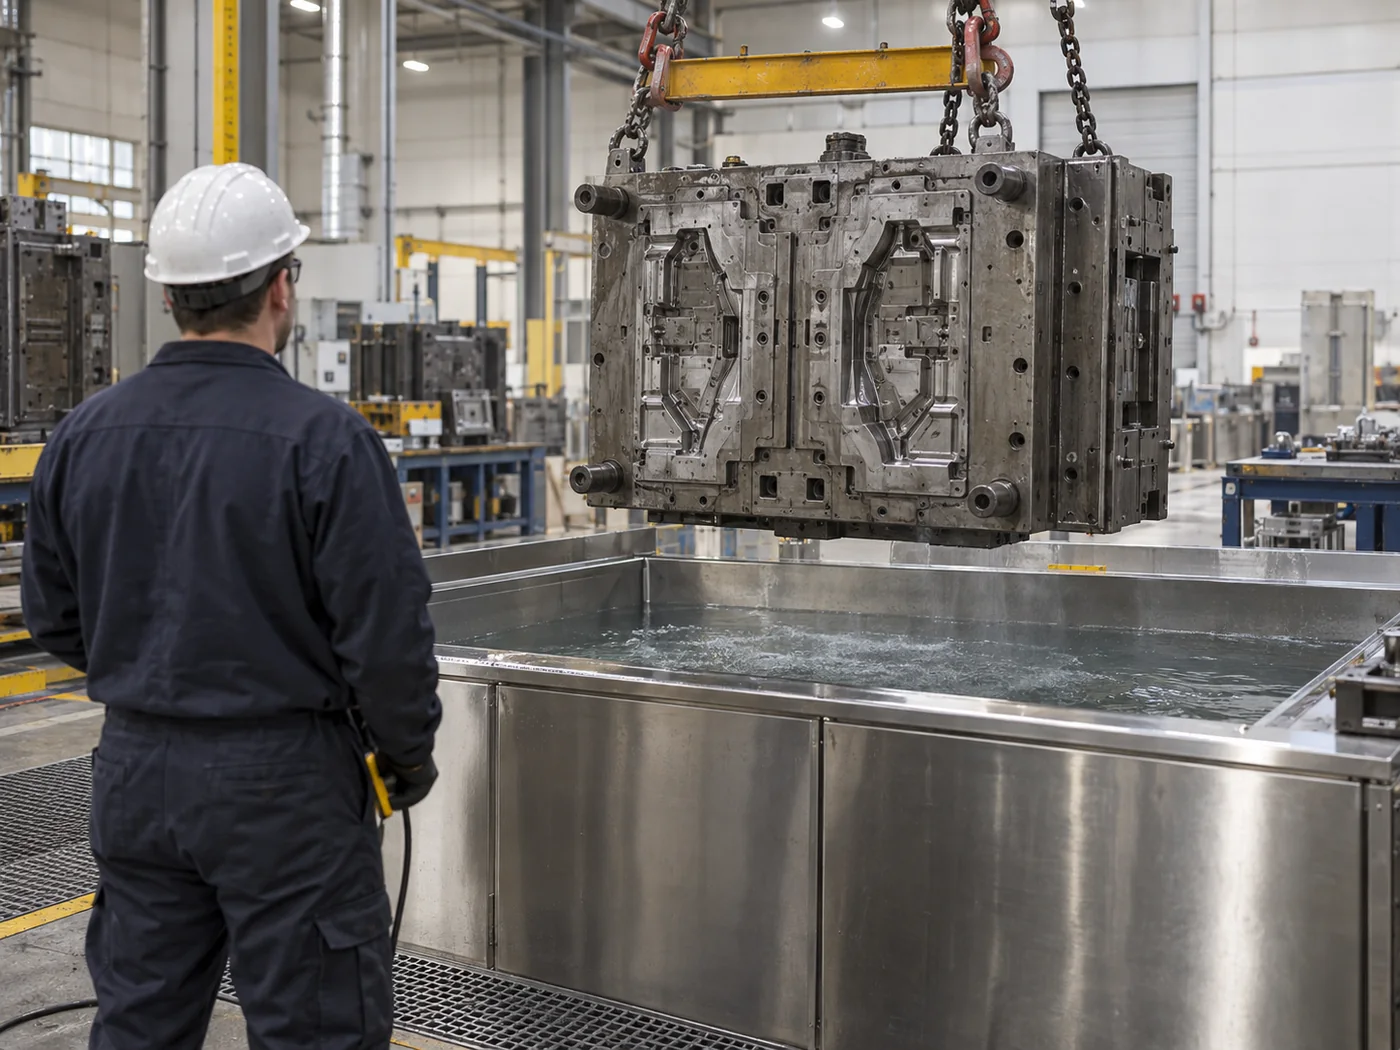
ფორმები აერთიანებს მძიმე მასას, რთულ ღრუებს და ზედაპირის დასრულებას. დასუფთავება უნდა მიაღწიოს დეტალებს სამუშაო ზედაპირების დაზიანების გარეშე.
შეისწავლეთ აპლიკაციასაცდელი დასუფთავება
წარმომადგენლობითი ნაწილები და განსაზღვრული მიღების მეთოდი საშუალებას აძლევს LENJEX-ს შეაფასოს ქიმია, დრო, ტემპერატურა, სიხშირე, კალათის დატვირთვა და გამრეცხვის ან გაშრობის საჭიროება.
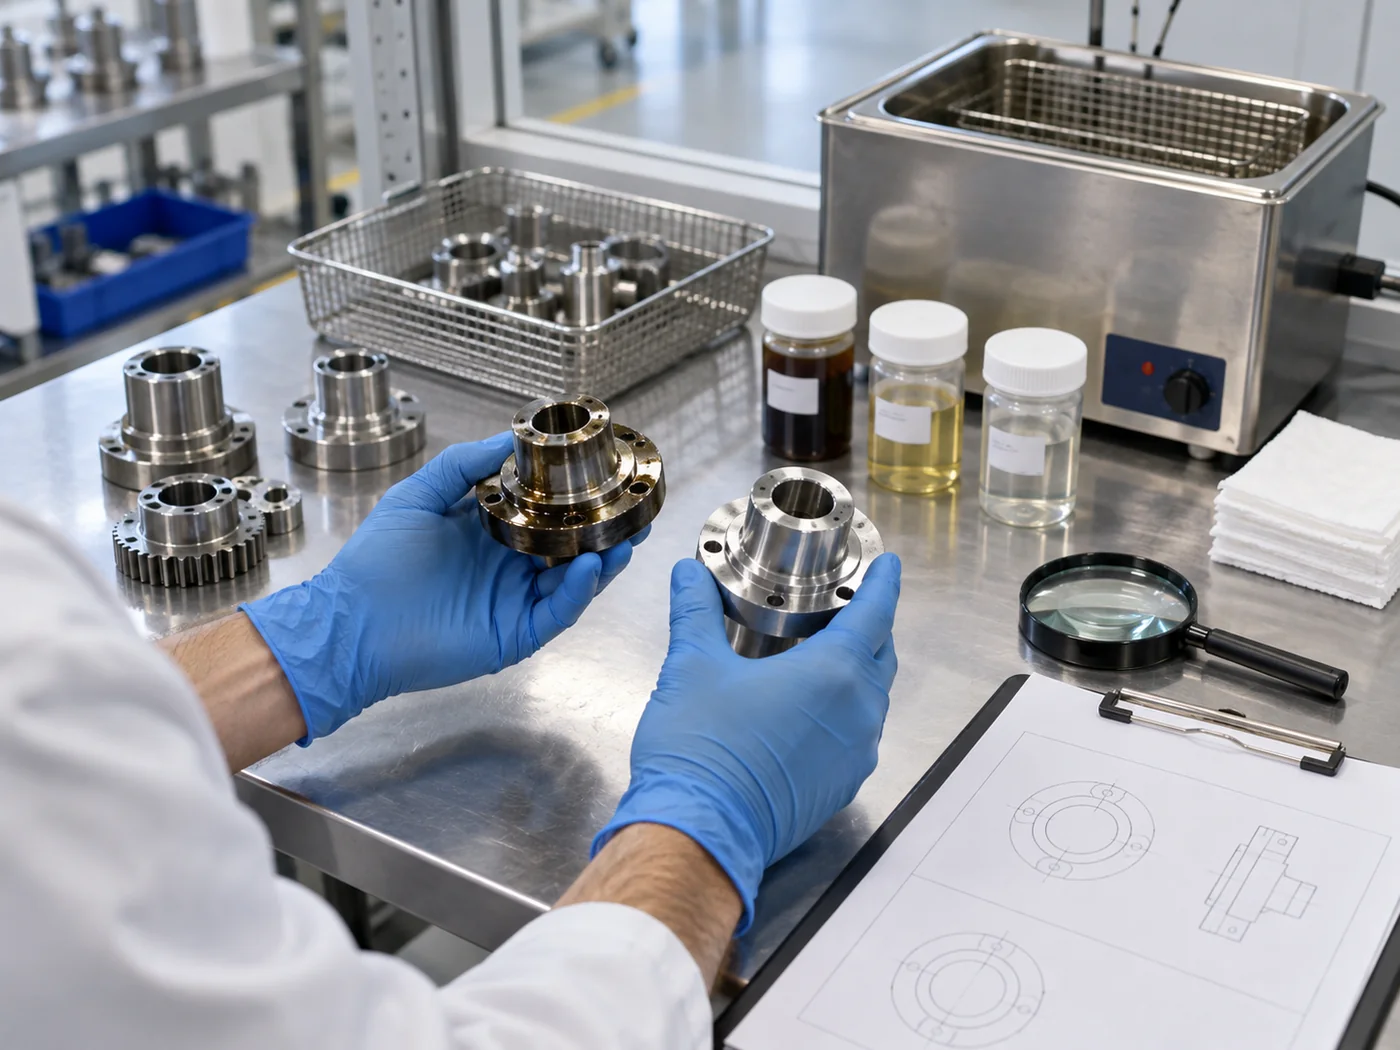
ტექნიკური შეხედულებები
სიხშირე, ქიმია, აბაზანის მდგომარეობა, კალათის დატვირთვა, გამრეცხვა და ავტომატიზაცია გავლენას ახდენს ერთმანეთზე. ეს სახელმძღვანელოები ეხმარება საინჟინრო და შემსყიდველ გუნდებს შეადარონ წინადადებები თანმიმდევრული პროცესის საფუძველზე.
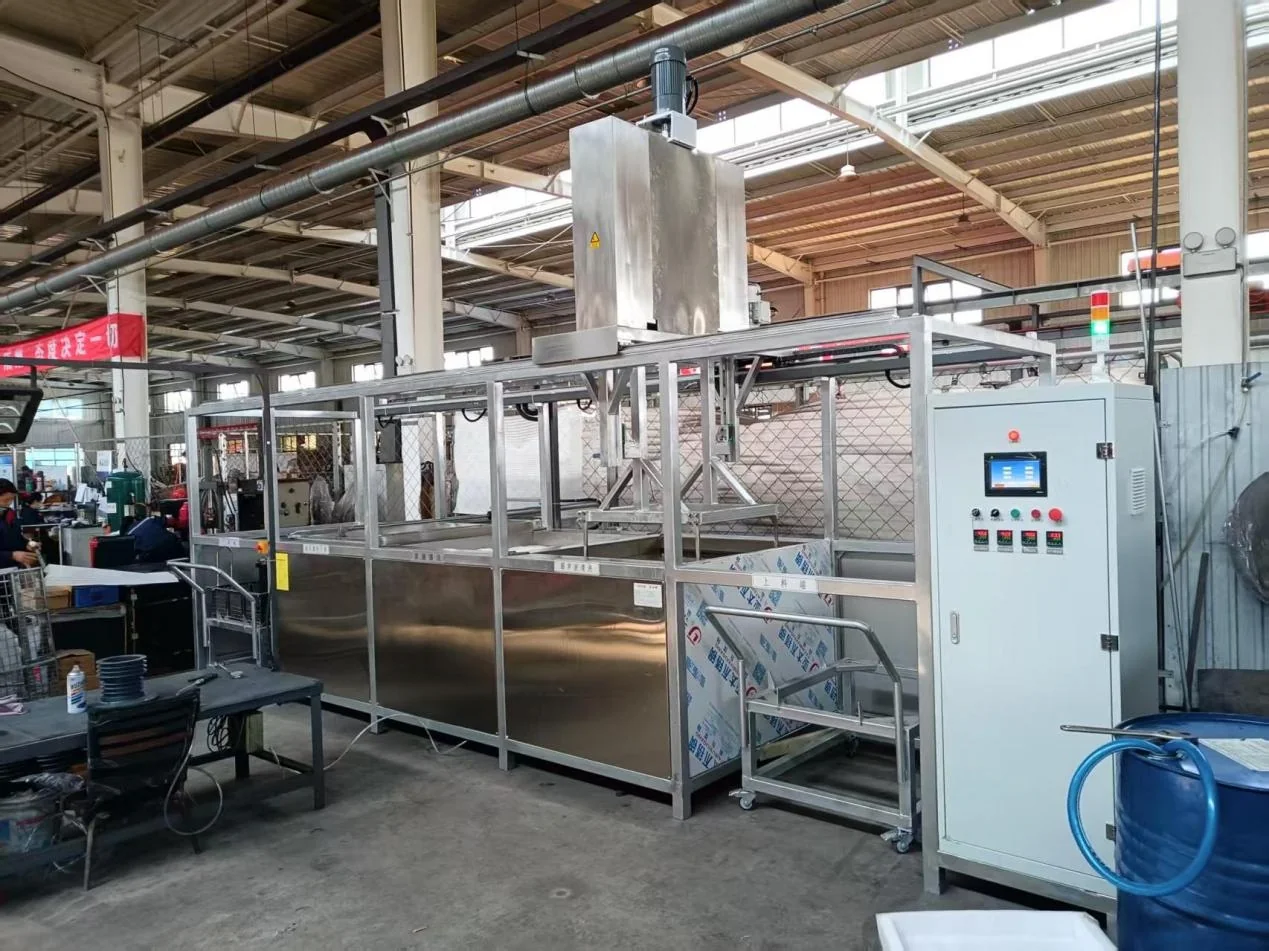
ტექნიკა
LENJEX-ის ახალი თაობის სისტემები აერთიანებს სიხშირის ავტომატურ მიკვლევას, წმენდას, სწრაფ გაჟონვას, რეგულირებად გამომავალს და გაფართოებულ ავტომატიზაციის ვარიანტებს, რათა შეინარჩუნოს კავიტაცია და პროცესის დრო გამწმენდი ავზში.
წაიკითხეთ სტატია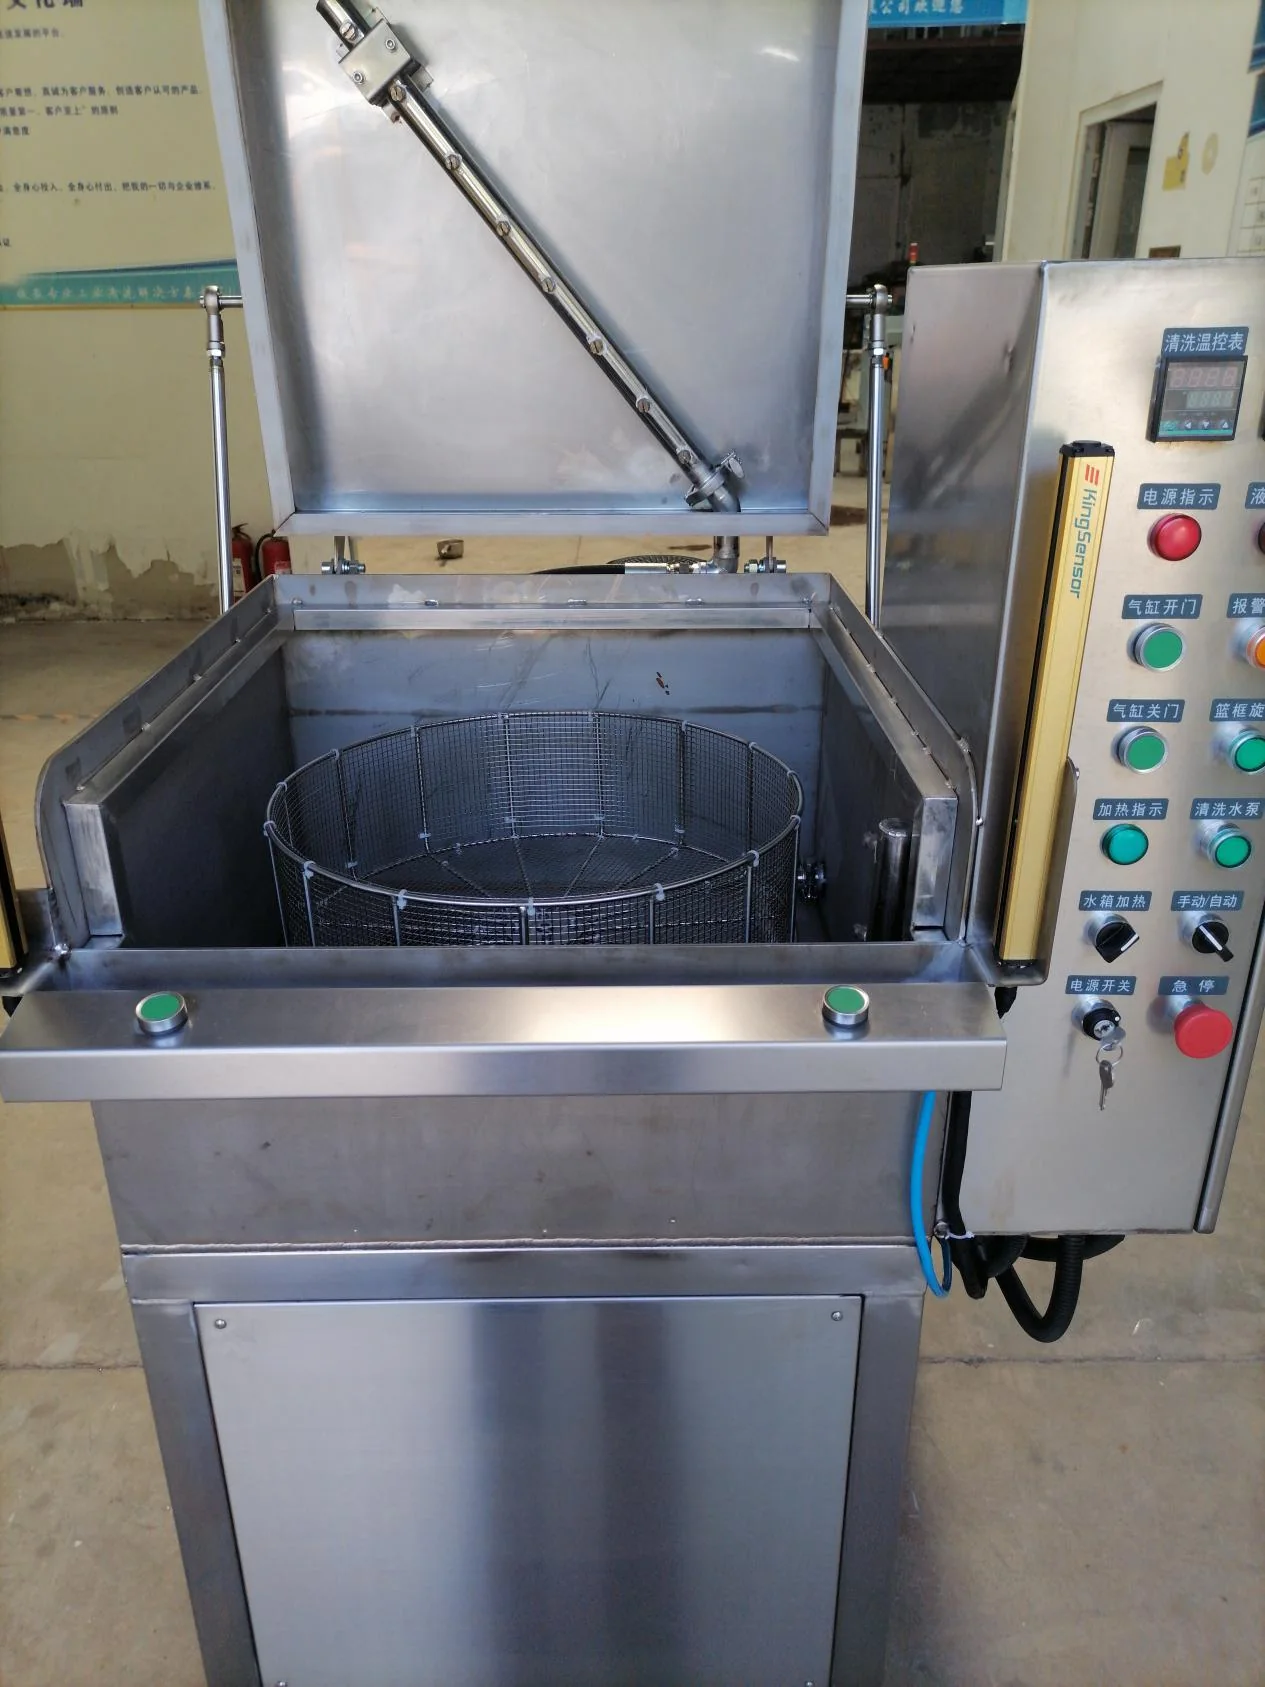
აპლიკაციები
თანამედროვე ძრავის და ტრანსმისიის კომპონენტები მუშაობენ მჭიდრო ტოლერანტობით, ამიტომ ლითონის ჩიპები, დამუშავების ზეთი, გამაგრილებლის ნარჩენები და მტვერი შეიძლება გავლენა იქონიოს საიმედოობაზე. ულტრაბგერითი კავიტაცია აღწევს ხვრელებს, შიდა გადასასვლელებს და ხრახნიან მახასიათებლებს, რომლებიც მხედველობის ხაზის სპრეის გაწმენდას შეიძლება გამოტოვოს.
წაიკითხეთ სტატია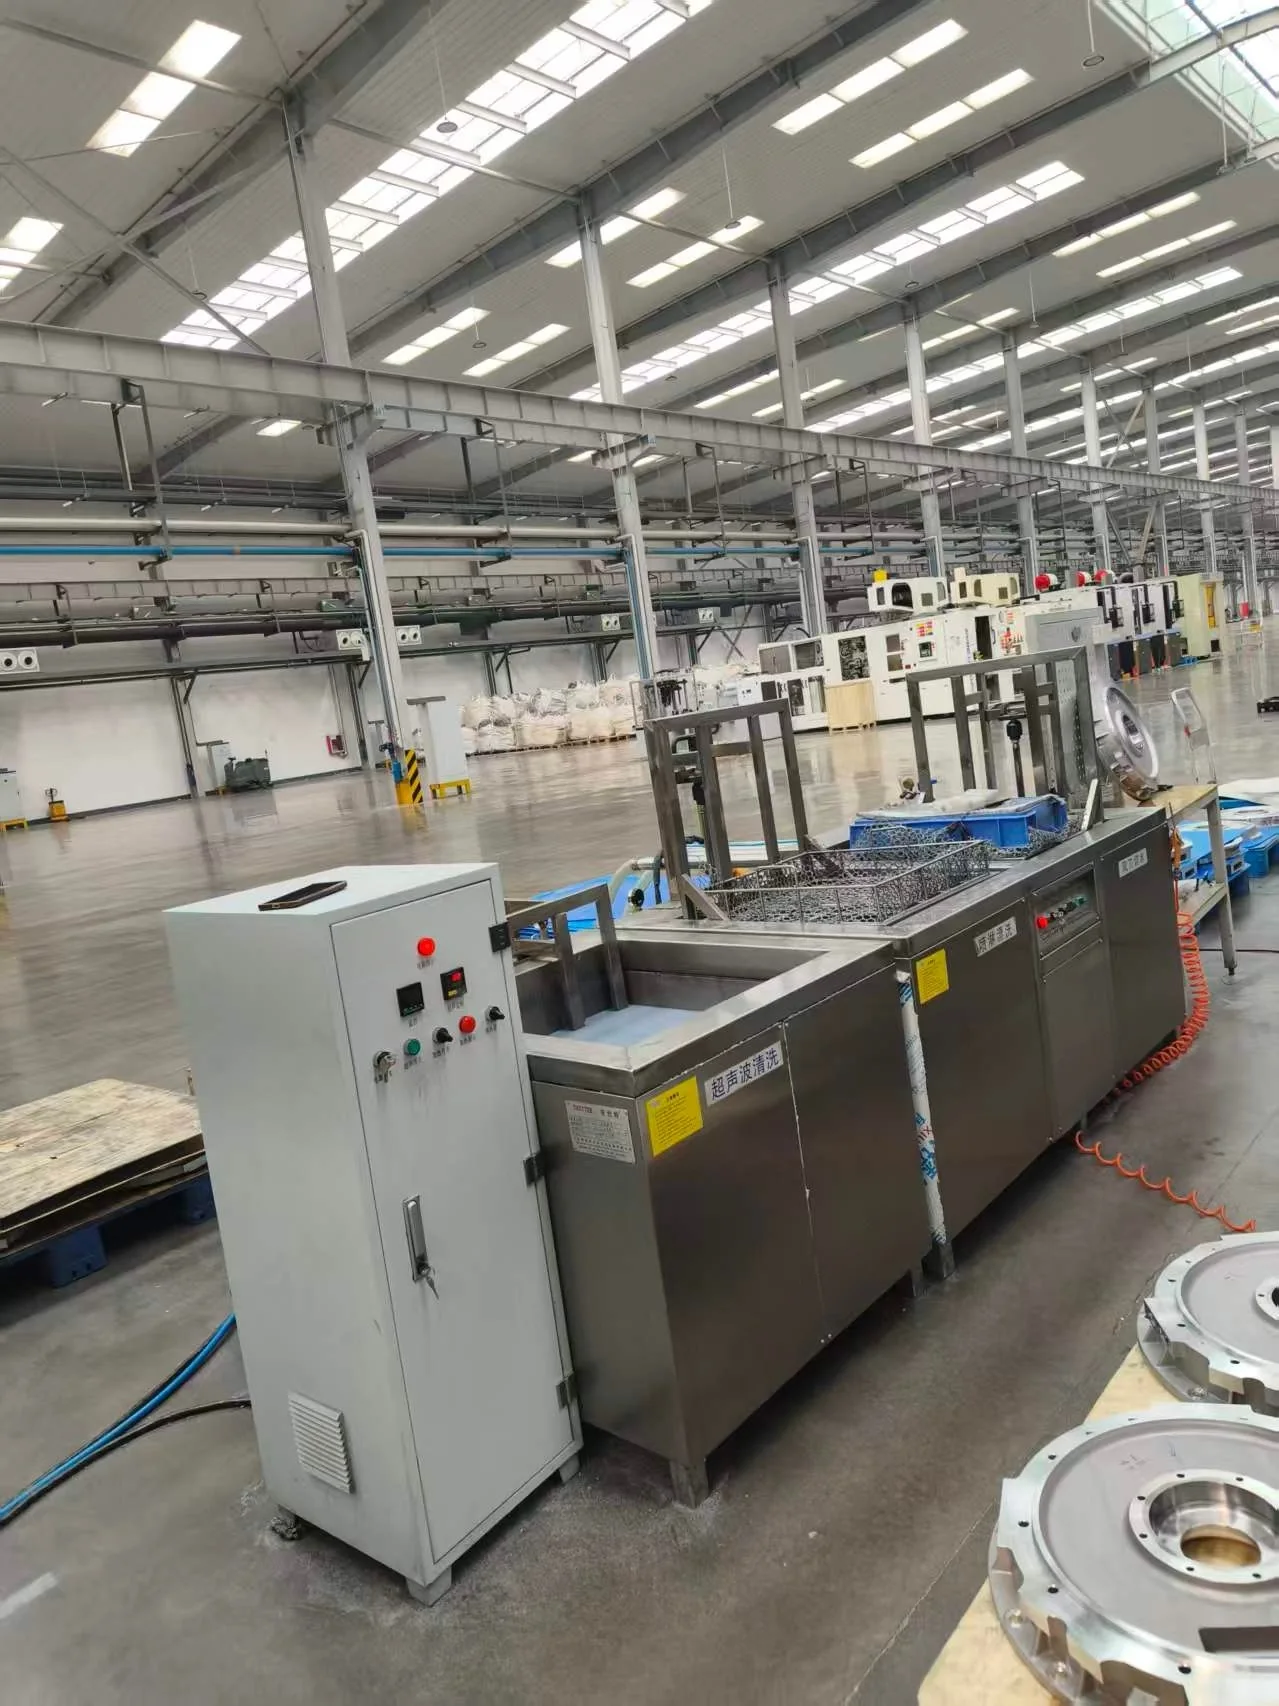
ყიდვის სახელმძღვანელო
სამრეწველო ულტრაბგერითი გამწმენდის არჩევა გავლენას ახდენს ხარისხზე, საოპერაციო ღირებულებასა და გამტარუნარიანობაზე. სასარგებლო შედარება იწყება სამუშაო ნაწილით, დაბინძურებით და მიმღების სამიზნით, სანამ გადავა ტანკის ზომაზე, სიხშირეზე, ეტაპებზე და ავტომატიზაციაზე.
წაიკითხეთ სტატიახშირად დასმული კითხვები
მიაწოდეთ სამუშაო ნაწილის მასალა, ზომები, წონა, დაბინძურება, სისუფთავის სამიზნე, ნაწილები დატვირთვაზე, წარმოების სიჩქარე და ხელმისაწვდომი კომუნალური საშუალებები.
დიახ. რეგულირებად სისტემებს შეუძლიათ დააკავშირონ ულტრაბგერითი რეცხვა, გამრეცხვა, პასივაცია და გაშრობა ხელით, დამხმარე ან ავტომატური გადაცემით.
წარმომადგენლობითი ცდები ხელს უწყობს ქიმიის, დროის, ტემპერატურის, სიხშირის, კალათის დატვირთვისა და შემოწმების კრიტერიუმების დადასტურებას აღჭურვილობის კონფიგურაციის დასრულებამდე.
გამოქვეყნებული მოდელების დიაპაზონი იძლევა ცნობას ადრეული შედარებისთვის. ავზის საბოლოო ზომები, ულტრაბგერითი სიმძლავრე, დამუშავება და პროცესის ეტაპები კონფიგურირებულია დადასტურებული ნაწილისა და გამოყენებისთვის.
ქვედა სიხშირეები შეიძლება მოერგოს მძლავრ სამრეწველო წმენდას, 40 KHz ემსახურება ბევრ ზოგად გამოყენებას და 80 ან 120 KHz შეუძლია მიმართოს წვრილ ნაწილაკებს ან უფრო მგრძნობიარე ზედაპირებს. წარმომადგენლობითი ნაწილის ცდები ეხმარება საბოლოო შერჩევის დადასტურებას.
დაამატეთ გამრეცხვის, პასივაციის ან გაშრობის ეტაპები, როდესაც გადატანა, ზედაპირის მდგომარეობა ან გამოსაყენებლად მზა მშრალი ნაწილები ვერ კონტროლდება მხოლოდ ერთი სარეცხი ავზით.